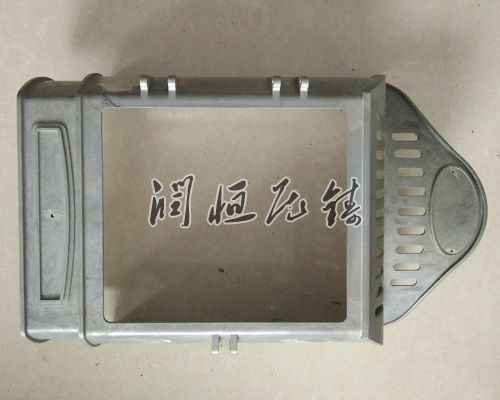
在压铸件中,由于压铸的性,铝合金是在高温、高速、高压的状态下成型的,所以压铸件内部是不可避免的存在孔洞,我们统称这些孔洞为砂孔。这也是压铸件朂常见的品质问题。
除灰剂: ZHLB-03铝合金压铸件除灰剂,能去除制品在碱腐蚀或化抛工序中残留于表面的硅、铜、镁、锰等黑色化合物。为后续表面处理(如涂装、电镀、化学转化膜或阳极氧化等)工序,提供的洁净基体表面,以提高膜层与基体的结合力 。
压力铸造(简称压铸)是近代金属成型加工工艺中发展较快的一种少无切削的特种铸造方法。工艺实质是在高压作用下,使液态或半液态金属以较高的速度充填压铸型型腔,并在压力下成型和凝固而获得铸件的方法。
1.铝铸件的酸洗,其是否要控制好?以及,其在刷漆前,是否要涂刷底漆? 铝铸件的酸洗,是要控制好的,因为,如果酸洗过度的话,是会导致铝铸件表面出现腐蚀问题的,但酸洗不足的话,又达不到酸洗效果。所以,才要求控制好,并避免上述这些问题。而该铸件在刷漆前,是应先涂刷磷化底漆的,这样,才能让面漆有好的涂刷效果。
铸铝件不仅可以**模腔表面的加工质量,还可以防止模具在工作过程中因应力集中而开裂。模具精加工时,应对模腔表面进行抛光和研磨,使模腔表面粗糙度值控制在0.8μm以下。
有关于铸铝件的表层处理方式,主要是有下述三种: 1、压铸件磷化处理法解决铸铝件表层 铸铝件厂家根据使用SEM,XRD、电势-时间曲线图、膜重转变等方式详尽研究分析了硫化剂、氯化物、Mn2+,Ni2+,Zn2+,PO4;和Fe2+等对压铸件磷化处理操作过程的不良影响。
铝合金压铸件具有的铸造性能。根据应用目的、零件形状、规格精度、数量、产品质量标准、力学性能等等级标准和经济效益,确定合适的合金和铸造方法。铝合金压铸件适用于铸造非发动机零件,如发动机缸体、离合器壳、后桥壳、转向轴壳、变速器、气门机构、高压油泵、水泵、摇臂盖、车轮、发动机架、制动卡钳、液压缸和制动盘。
在使用铸铝件过程中经常会遇到一些问题,在问题出现之后大家是如何进行解决的?下面山东铸铝件厂家为大家介绍一些常见的问题,以及针对这些问题该如何解决才合适。在铸件表面上形成瘤状的凸起物。当铸件中间部位尚未凝固时,铸件表面收缩中间未凝固的液相穿透表面相层渗出而生产。适当降低浇注温度。适当**铸型的冷却能力,延长开型时间。