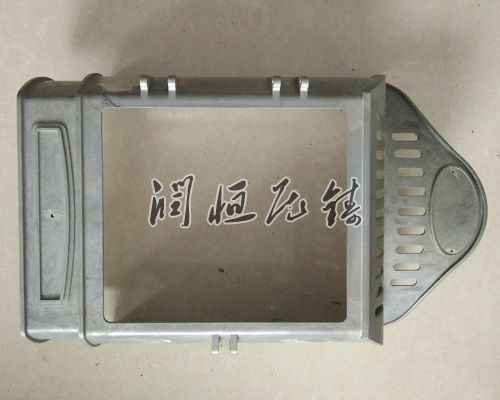
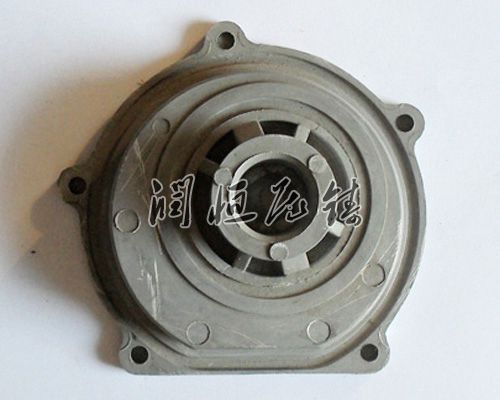
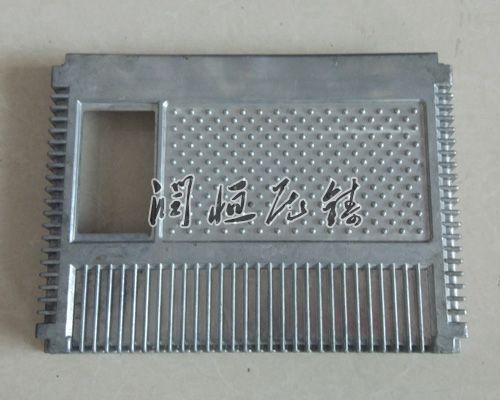
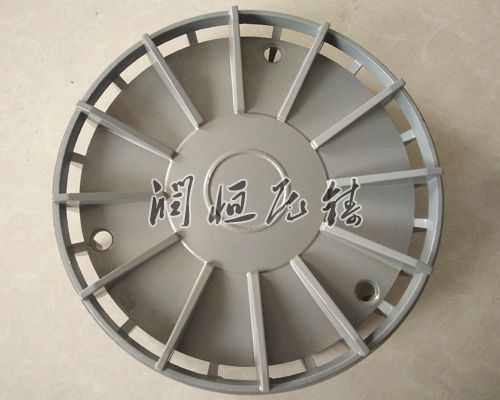
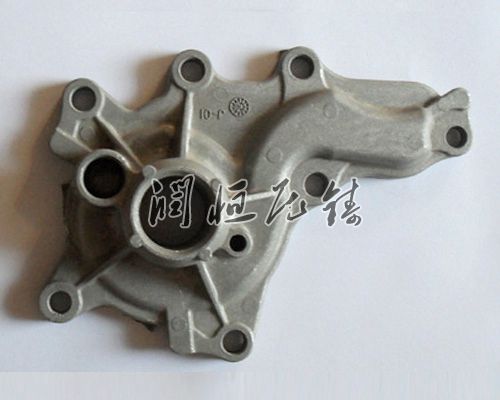
1.铝合金压铸件的壁不适合太薄,容易出现欠铸、冷隔等问题。 2.铝合金压铸件壁厚的选择:在正常使用条件下,壁厚不宜超过4.5mm,中小型铸件适用的壁厚:锌合金1-3mm,铝镁合金1.5-4mm,铜合金2-4mm。
铝压铸件的材料要求: 1.的吸附性; ,高; 第三,硬度也需要高; 第四,韧性好;
铝壳压铸件生产时的注意事项: 1、壁厚,厚度的差距过大会给添补带来影响; 2、脱模,这比注塑脱模难多了,是以拔模斜度的设置和脱模力要分外留意,平日拔模斜度为1~3度,斟酌到脱模的顺利性,外拔模要比内拔模的斜度要小些,外拔模也就1度,而内拔模要2~3度; 3、模具,假如有多个方位的抽心位,即便放两端,不要放在下位抽心,下抽心会出裂纹;
铝压铸件 的清洗 一:去除浇口、飞边的方法 1、手动操作:使用木槌、锉刀、钳子等简单工具敲除铸件浇注系统等多余零件。优点是、方便简单,、,缺点是切口不规则,容易损
随着铝合金工业的发展,为了提高铝合金压铸件的耐蚀性,铝合金在挤压和压铸后需要进行表面处理,预处理工艺对铝合金压铸件的耐蚀性至关重要。钝化是前处理的一个重要工序,一般选用特种铝合金钝化剂。
(一)、铝铸件内部裂痕的检测方法 1、超声波探伤 金属管材、板材、 铸铝件 、锻件和焊缝的超声波检测和超声波测厚。当超声波在传播中遇到裂缝、空洞、离析等缺陷时,超声波的
一、翻砂铝铸件壳型法工艺操作方法 (1)翻砂铝铸件壳型用原材料及其特性壳型用原材料主要是覆膜砂,它是由硅砂、热塑性酚醛树脂、乌洛托品硬化剂、硬脂酸钙润滑剂及其他附加
(一)、汽车铝合金轮毅重力加压铸造特点 重力加压铸造秉承了金属型重力铸造和低压铸造的优点,避免了其中的不足。其主要特点如下:1)与金属型重力铸造相比,避免了较重的浇冒口