1、什么事退火处理?铝合金铸件加热到通常在300℃上下,保温一段时间后,随炉冷却到室温的工艺称为退火。退火的时候,固溶体会出现分解,相质点出现聚集,能够去除铸件的内应力,让铸件的尺寸保持稳定,避免变形,增强铸件的塑性。
铝合金压铸件的优点: 1、铝合金在高温下有的腐蚀性,电导率和热导也很高,是合金中比较轻的; 2、铝在高温下脆性也很小,可普遍用于制冷设备;
材质是有区别的:铝压铸件是铝型材的压铸。铝具有的流动性和塑性,因此被应用于压铸行业。但是铝合金压铸件是合金铝,流动性差,熔点高,容易粘模。
铝合金压铸件厂家,铸造会根据客户的需求为客户定制* *模具,以满足模具的生产寿命。无论是实验型号还是批量生产型号,我们都有能力满足客户的标准和要求,按时完成。铝合金压铸厂,拥有经验的模具技术人员,并通过严格的生产管理规范,模具,以满足客户的需求。我们相信合格的设备和生产控制=合格的模具。
铝合金压铸件一般含有较高的硅含量,阳极氧化膜都是呈深色的,不能无色透明的氧化膜,随着硅含量的增加,阳极氧化膜的颜色从浅色到深灰色直至黑灰色,因此铸造铝合金不适合于阳极氧化。
压铸模具一般是根据所需吨位来选择压铸机,模具越大,所需的压铸机也就越大,选到合适的压铸机后,再根据压铸机来压铸模具,来确定模具的进料口和安装孔的位置以及模具的固定方法,所以不但要清楚压铸机还要看产品的投影面积多大,如果产品太小考虑是否要一模多穴,产品太大机台的大扛间距是否可以容下模具,还要考虑产品是否太薄或太厚,有的产品很薄就要考虑大
1、铝合金中铁含量或硅含量过高。 2、合金杂质的含量过高,降低了合金的塑性。 3、铝合金压铸模具,特别是模腔整体温度太低。 4、铸件壁厚、薄存有剧烈变化之处收缩受阻,尖角位形成应力。 5、留模时间过长,应力大。 解决的方法: 1、正确控制合金成分。 2、改变铸件结构,加角,改变出模斜度,减少壁厚差。 3、变或增加顶出位置,是顶出受力均匀。
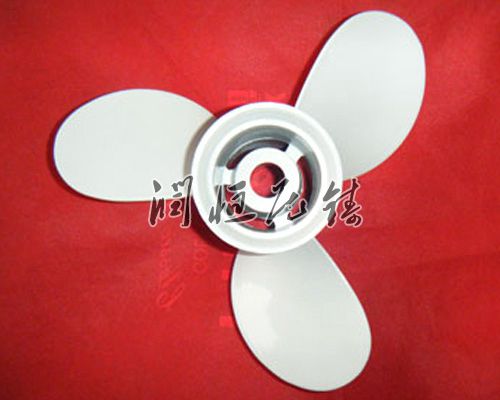
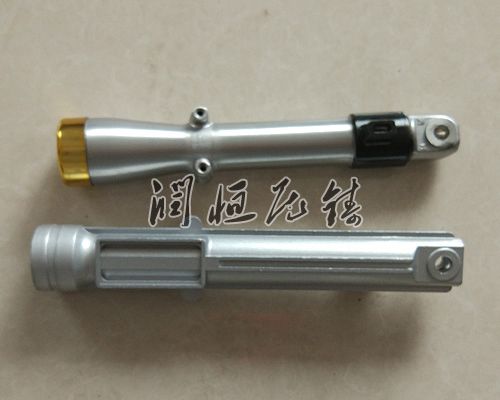
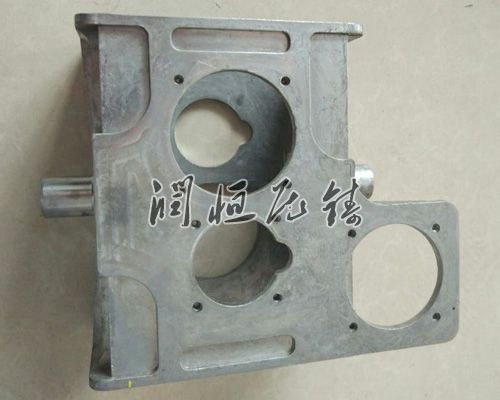
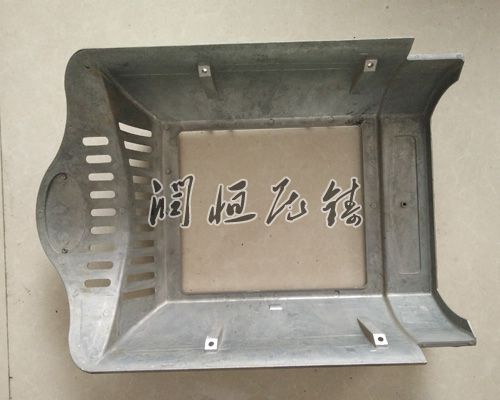
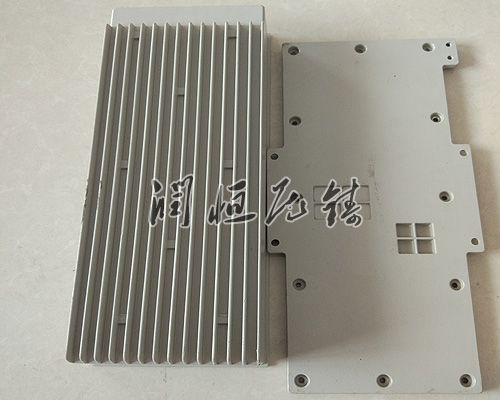
铝合金压铸件是一种压力铸造的零件,是使用装好铸件模具的压力铸造机械压铸机,将加热为液态铝或铝合金浇入压铸机的入料口,经压铸机压铸,铸造出模具限制的形状和尺寸的铝零件或铝合金零件,这样的零件通常就被叫做铝合金压铸件。铝合金压铸件铸造工艺有四把火:退火、正火、淬火、回火。在压铸过程中,淬火与回火的关系非常密切,两者缺一不可。铝合金压铸件铸