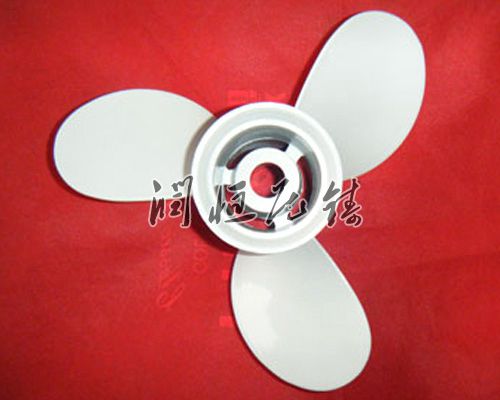
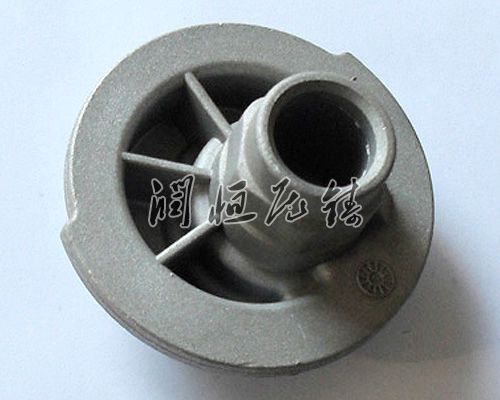
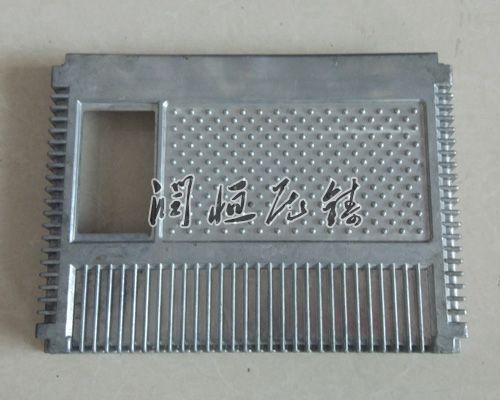
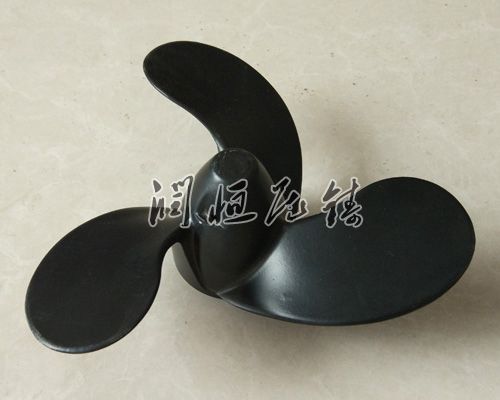
1.铝压铸件具有的性,这是许多铸件所不具备的性能。 2.铝压铸件,重量轻,作业时运输方便。
铝合金压铸件的上表面,或模具不通风的角落。铸铝件断口多为灰色或黄色,可通过X射线透视或机械加工发现,也可通过碱洗、酸洗或阳极氧化发现。压铸铝件氧化夹渣的成因:
1、什么事退火处理?铝合金铸件加热到通常在300℃上下,保温一段时间后,随炉冷却到室温的工艺称为退火。退火的时候,固溶体会出现分解,相质点出现聚集,能够去除铸件的内应力,让铸件的尺寸保持稳定,避免变形,增强铸件的塑性。
让我们简单解释一下铝压铸件产生裂纹的原因: 1.合金中铁含量过高或硅含量过低; 2.合金中杂质含量高,降低了合金的塑性; 3.铝硅合金:铝硅铜合金含锌或铜过多,铝镁合金含镁过多;
铝壳压铸件应用于设备零件、动力零件、石油机械零件、火车零件、汽车零件、蜗壳、阀体、支架、厨房用品、自行车零件、纺织机械零件等,被使用。这是因为压铸件具有许多其他金属压铸件无法比拟的优点,如重量轻、蚀、等。铝压铸件一直受到各行各业用户的青睐,汽车轻量化以来,压铸件在汽车工业中了的应用。
一:去除浇口、飞边的方法 1、手动操作:使用木槌、锉刀、钳子等简单工具敲除铸件浇注系统等多余零件。优点是、方便简单,、,缺点是切口不规则,容易损坏铸件,变形。不适用于厚浇口、和复杂浇口、的铸件。
由于铝铸件表面的载化物薄膜有耐蚀作用,所以在许多用途中,都不需要进一步处理,其产品所选定的磨料以及抛光剂装在滚筒中进行滚磨,能获得好的光洁表面。
国内已有数十个厂家应用差压铸造法解决了本厂质量上的难题,其指标大体与相似,其直径φ1200mm,高度为250mm,中间的轴承座和外沿厚60mm,而中间均匀密布的叶片只有6mm厚,这一产品技术条件要求严格,100%探伤检查,不准有缩松缩裂缺陷,