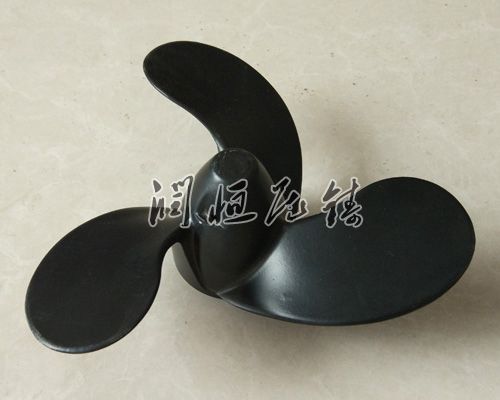
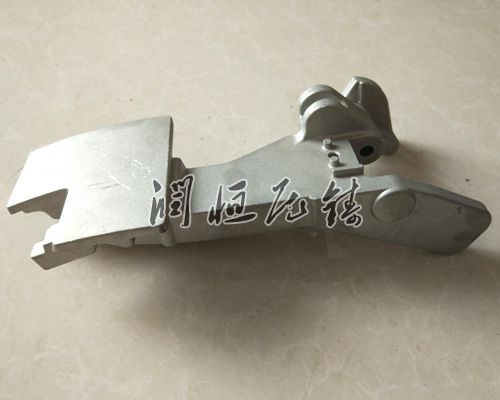
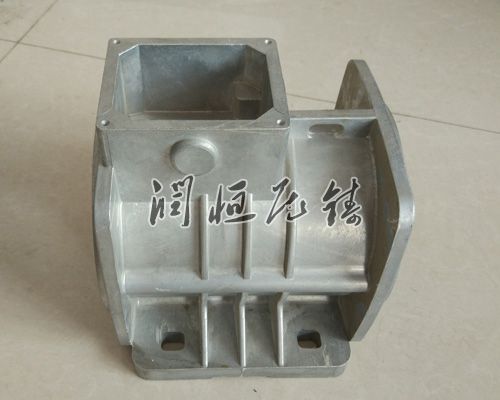
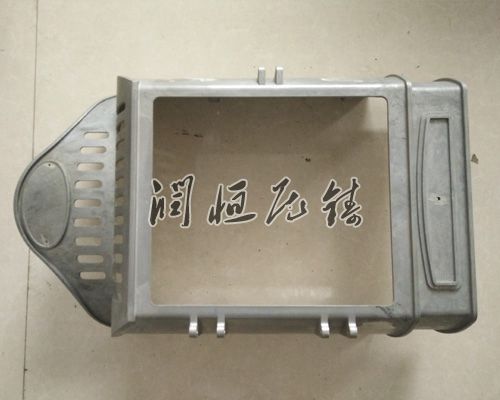
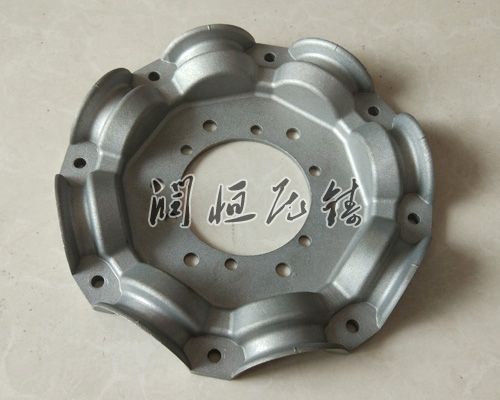
铝合金压铸件是一种压力铸造的零件,是使用装好铸件模具的压力铸造机械压铸机,将加热为液态的铝合金浇入压铸机的入料口,经压铸机压铸,铸造出模具限制的形状和尺寸的铝合金零件,这样的零件通常就被叫做铝合金压铸件。
铝压铸是利用压力出自己需要的模具形状,通常是将液态物质倒入模具当中,从而出满足自己使用需求的物品。
压铸件除含有游离硅之外,从而引起公差尺寸的变化,甚至会造成产品报废。
铝材压铸材料与传统金属材料相比具有明显的,其结构,蚀性能好,尤其是合金远比传统金属材料的重量要轻,随着车辆工业的发展以及冷室压铸机的发明,压铸铝材的种类了的发展,可以预测今后合金压铸工艺将会渐渐取代钢铁铸件成为今后发展的主要方向。
铝铸件加工时出现留痕的重要原因在于,不同流速的液体金属在充腔时出现的痕迹,或是采取的模具自身温度不足,脱模剂用量太多。
汽车工业中铝材结构部件的主体是铸件,例如发动机部件,变速箱部件和底盘部件都是以铸造铝材部件为主要供应体系,压延和挤型等变形铝在汽车部件中主要是生产散热器、铝制车门和覆盖件、防撞梁等部件。
铝合金凭借较强的铸造性和性在工业生产活动了高度应用,而铝合金低压铸造主要指铝合金溶液于低压压力条件实施低压底注,让铝合金溶液顺着升液管全速上升到浇口,随后恒速平稳充型,待充型以后开展保压处理,借此控制缩孔,随后冷却凝固,卸压,使铸铝件顶出。
抛丸清理。由于采用新型的抛丸器以110~260 kg/min的抛射量,抛射速度为50~75 m/s的弹丸抛向工件,在几分钟之内便可完成清理。对于批量较大或尺寸较大的工件可采用多个抛丸器同时抛丸。