所谓 压铸件 加工工艺,简单的说就是用易溶材料加工成可溶性模具,在其上涂覆若干层的耐火涂料,经过干燥硬化后形成整体型壳,再拿热水或是蒸汽从型壳中熔掉,然后把
铸铝件 的压制熔模时,采用型腔表面光洁度高的压型,因此,熔模的表面光洁度也比较高。此外,型壳由的粘结剂和耐火材料配制成的耐火涂料涂挂在熔模上而制成,与熔融
近年来,航空、航天、汽车、船舶、兵器、电子等行业为追求零部件、质量轻量化等,把原来由几个简单铸件、锻件、机械加工零件组合而成的部件改用一个整体铸件来代替
压铸是的金属成型方法之一,应用广,发展快。高压和高速充填是压铸的两大特点。由于压铸被应用于生产复杂 铸件,压铸模具有结构复杂、及工作量大、准备周期长的特
粘模缺陷对铸件的危害是:压铸件外观粘模时,轻者表面粗糙,影响外观粗糙度;重者铸件表面脱皮、缺肉、拉伤、拉裂,还会造成铸件漏气,导致铸件批量报废
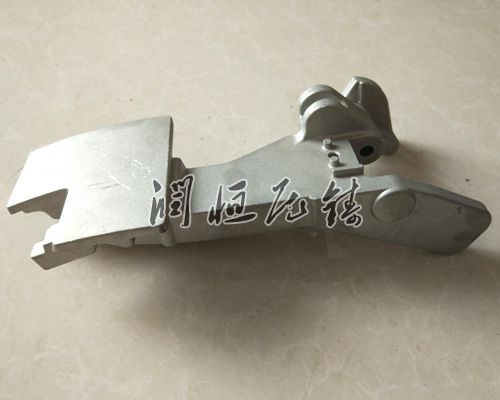
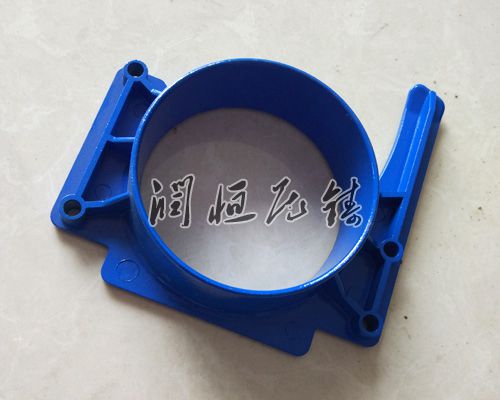
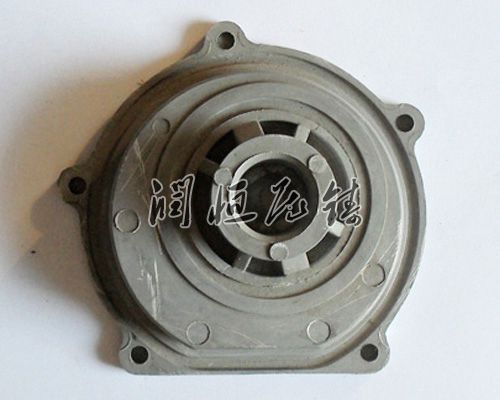
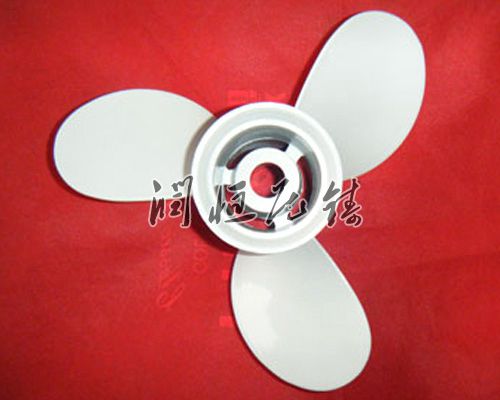
铸铝件是一种压力铸造的零件,是使用装好铸件模具的压力铸造机械铸铝件,将加热为液态的铝或铝合金浇入铸铝件的入料口,经铸铝件压铸,铸造出模具限制的形状和尺寸的铝零件或铝合金零件,这样的零件通常就被叫做铸铝件。
淬火时给予铸件的冷却速度越大,使固溶体自高温状态保存下来的过饱和度也越高,从而使铸件获得高的力学性能,但同时所形成的内应力也越大,使铸件变形的可能性也越大。
压铸的主要特点是金属液在高压、高速下充填型腔,并在高压下成形、凝固,压铸铝件的不足之处是:因为金属液在高压、高速下充填型腔的过程中,不可避免地把型腔中的空气夹裹在铸件内部,形成皮下气孔,