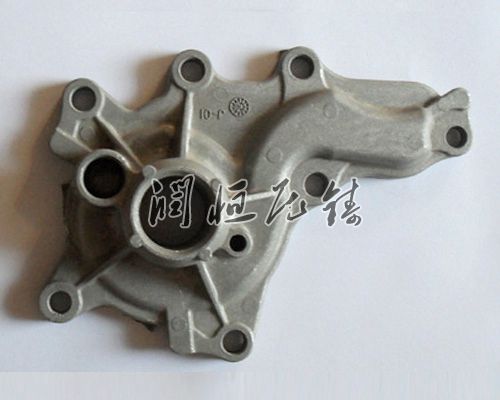
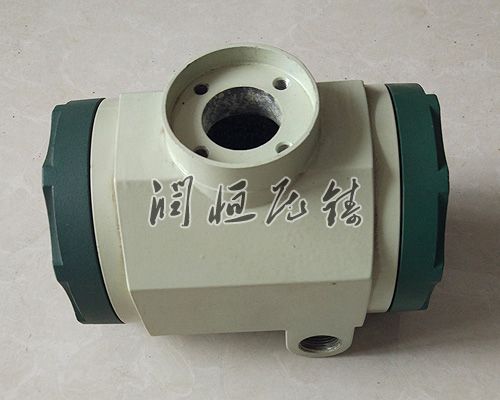
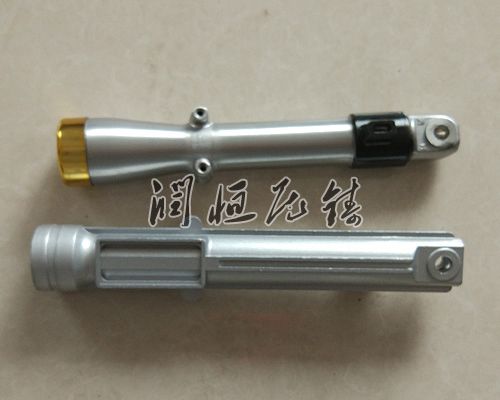
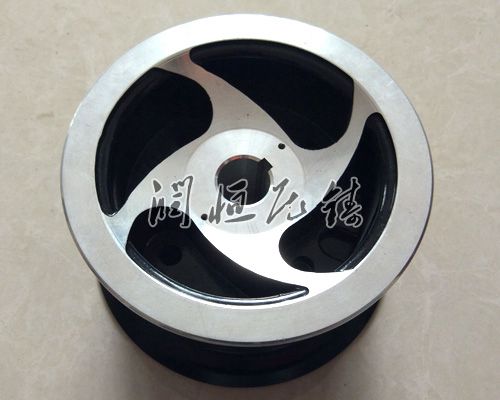
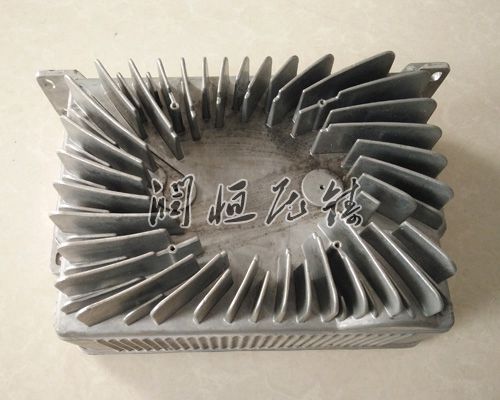
【概要描述】由于铝合金铸造件形状不同,需要不同的清洗方法,软轴通过旋转设备在铸管孔内进行清洗,适用于重要铸件不能振动加热的场合,接下来我们来看看铝合金铸造件的加工方法和清洗方法。铝合金铸造零件的加工步骤:(1)将固溶处理后的铝合金铸造件加热到设定温度,经过一段时间后出来,在空气中慢慢冷却的方法称为时效,时效是在室温下自然时效完成的,而时效
铝合金锻造主要用于锻造铝合金。压铸铝合金属于铸造铝合金,但主要采用压铸铝合金。
铸铝件的表面缺陷包括:粗糙、粘砂、冷隔、节瘤、夹砂冲积层(冲砂)、氧化。根据铸造生产的具体情况。
铸铝件铸造方法选择的原则:铸铝件优先采用砂型铸造,主要原因是砂型铸造较之其它铸造方法成本还行,生产工艺简单,生产周期短。当湿型不能达到要求时再考虑使用粘土砂表干砂型,干砂型或其它砂型。
近年来我国的铝合金压铸件产量不断上升,产业发展在、,这主要是得益于我国的市场。
铝合金压铸件由于操作不当、材料选择不当等原因,铝合金压铸件会出现网状毛刺等质量问题。铝合金铸件的网状毛刺包括网状痕、网状斑和裂纹毛刺。Z主要的表现形式是压铸件表面网纹凸起和金属毛刺。
铝合金压铸加工铝压铸件是会出現霉变的状况,这样的事情它是怎样的缘故呢?在生产过程中,工件一直湿乎乎的;机械加工工艺流程以后,不做清理解决,或是简易的自来水气冲冲,没法清洁整洁,压铸铝表层残余有脱膜剂、金属切削液、皂脚液等腐蚀性物质。
关于铝合金压铸件机械性能的研究大都停留在试验片、试验棒上,但对于制品性能有关的缺陷、组织、成分的固溶等因素的影响研究还不够充分,由此导致产品方面存在许多不稳定因素。