工业铝铸件的低压铸造主要是选用底注式充型,高压铸造主要是采用在高压的作用下,使液体状态或半液态合金以较高的流速填充铝压铸型(冲压模具)浇口,并在施压下做成型和固化而的压铸件的的方式。 工业铝铸件的高压铸件施压铸造,有高压和高速填充铝压铸型的两个特征。它常见的压射比压是以上千万kPa,乃至达到2×10⁵kPa。填充流速约在10~50m/s,一些情况下乃至可达10
铸铝件铸造中铝的化学成分是不同的。合金具有不同的热处理特性,不同的合金具有不同的相。铝合金铸件已应用于各行各业的一些铸件生产中。其生产效率较高,铸件质量较好,便于机械化生产。为了铝合金铸件能地满足使用需要,这是有要求的。
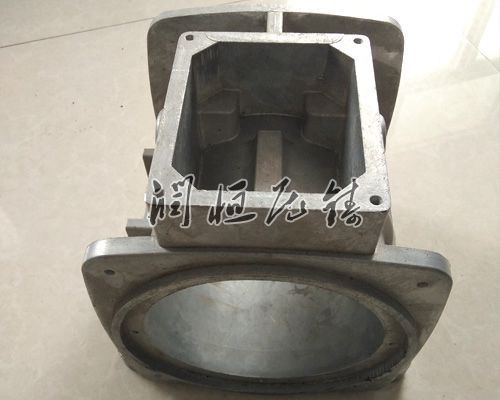
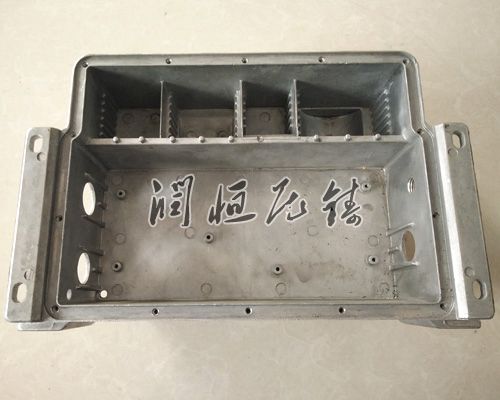
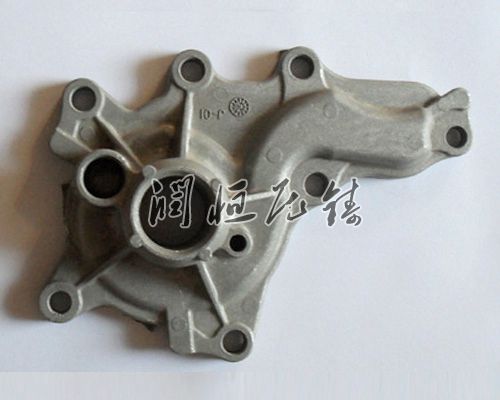
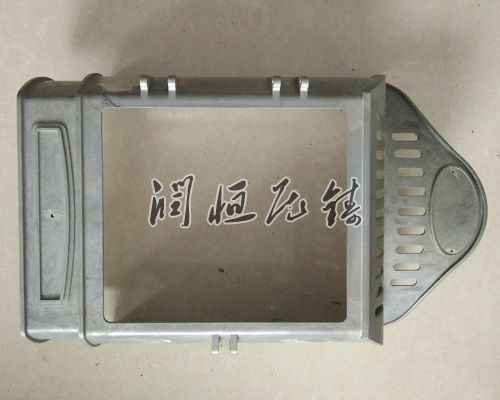
异形铝铸件是一种压力铸造的零配件,是使用装好铸件模具的压力铸造机械压铸机,将加热为液态的铝合金浇入压铸机的入料口,经压铸机压铸,铸造出模具限制的形状和尺寸的铝合金零配件,这样的零配件通常被叫做铝铸件。
铝铸件浇铸狭义上是特指金属型浇铸,也是将液态铝合金浇入钢制的模具中,冷却成型后取出的铝合金铸造工艺方法,所以也叫重力浇铸,或是钢模铸造,钢模浇铸。
关于铝合金压铸件机械性能的研究大都停留在试验片、试验棒上,但对于制品性能有关的缺陷、组织、成分的固溶等因素的影响研究还不够充分,由此导致产品方面存在许多不稳定因素。随着对外开放的逐渐频繁,日本JIS标准中的ADC12铝合金成为国内普片采用的一种主要压铸原料。
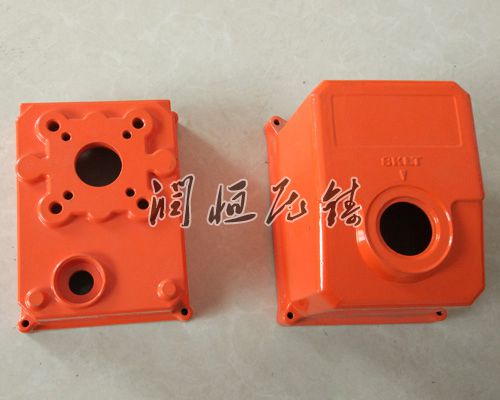
铝合金压铸制品,表面处理一般有:喷粉(即粉沫喷涂)、烤漆、喷油、氧化、喷砂、电镀等。根据产品表面处理的厚度、光洁度不同来分。
1)根据流体力学原理,对液态金属在卧式冷室压铸机压室中的运动进行的理论分析和一些计算,据此分析认为:卧式冷室压铸机冲头的慢压射过程是加速运动和匀速运动的组合,组合的结果直接影响压铸件的质量。液态金属在压室卷入的空气量,与慢压射加速度、慢压射速度、起始充满度、压室直径有关,并存在一个临界慢压射速度和加速度,在此速度和加速度下可使卷人的空
模具强度。定模套板因处于拉伸、弯曲、压缩等应力状态而产生变形,影响压铸件的尺寸精度,需要有足够的侧壁和底部厚度。