400-600-3197
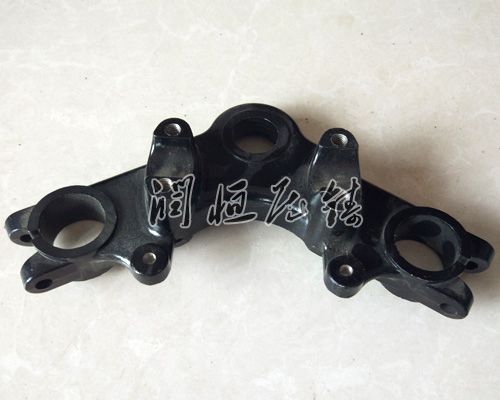
  • 机械配件加工机械配件加工机械配件加工优先采用砂型铸造,主要原因是砂型铸造较之其它铸造...
  • 铸件电机外壳铸件电机外壳   先铸件电机外壳使用环境应经常保持干燥,电动机表面应...
  • 散热器加工散热器加工​压铸铝散热器根据其对水质的适应程度,按水道的材料分为整体式...
  •    电动车配件   电动车配件   电动车配件的主体为锌一铝合金,二者均为活泼的金属,...
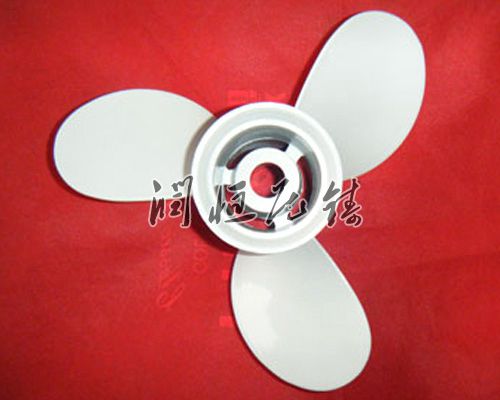
  • 压铸件螺旋桨压铸件螺旋桨​压铸件螺旋桨是一种压力铸造的零件,是使用装好铸件模具的压力...
  • 当前位置:返回首页 > 公司动态 >

    工业铝铸件的低压和高压铸造工艺

    发布日期:2022-07-27 发布者:润恒压铸厂
    工业铝铸件的低压铸造主要是选用底注式充型,高压铸造主要是采用在高压的作用下,使液体状态或半液态合金以较高的流速填充铝压铸型(冲压模具)浇口,并在施压下做成型和固化而的压铸件的的方式。
    工业铝铸件的高压铸件施压铸造,有高压和高速填充铝压铸型的两个特征。它常见的压射比压是以上千万kPa,乃至达到2×10⁵kPa。填充流速约在10~50m/s,一些情况下乃至可达100m/s以上。填充時间很短,通常在0.01~0.2s区域内。

    铝铸件的低压铸造的情形:
    (1)浇筑时的施压和流速可以调整,故可适用不一样铸造模具(如合金型、砂型等),铸造液态合金及尺寸的压铝铸件。
    (2)选用底注式充型,合金液充型平稳,无喷溅现象,可预防卷进空气及对型壁和型芯的冲洗,提升了压铸件的达标率。
    (3)压铸件在施压下结晶体,压铸件结构紧密、线条清楚、表面光洁,物理性能较高,针对大簿壁件的铸造越发有益。
    (4)省略补缩浇口,使工业铝铸件的合金使用率提升到90~。