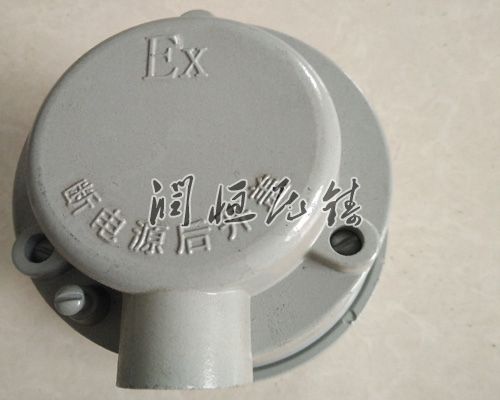
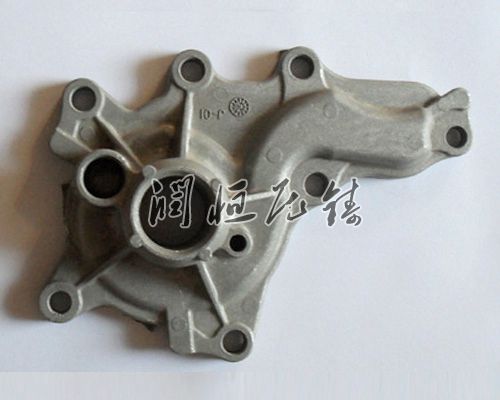
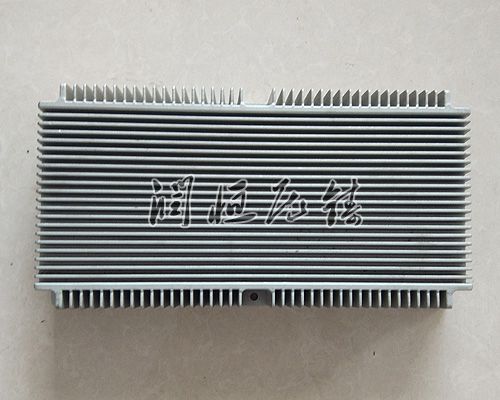
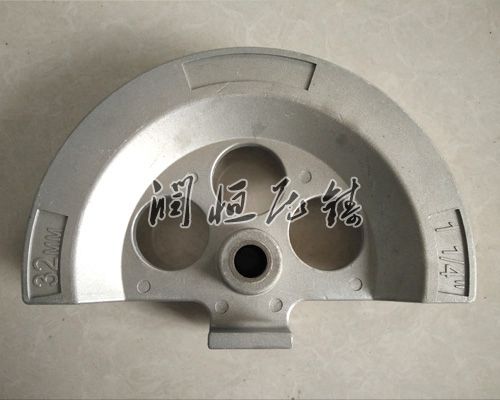
在业多元化发展的背景下,压铸件凭借成型精度不错、生产速率快等优点,普遍应用于多个区域。不同材质、结构的压铸件,适用场景存在明显差异,而适配的连接方式则直接决定了产品的装配性与使用寿命。
一、压铸件适用场景对比
压铸件的适用场景主要取决于材质特性、结构复杂度及性能要求,常见类型的应用场景对比鲜明。铝合金压铸件密度仅为铸铁的三分之一,兼具的导热性与蚀性,是轻量化需求场景的主要选择。在新能源汽车区域,铝合金压铸件被大量用于电机连接支架、电池箱体等部件,其复杂的框架与薄壁筋条结构,能达到多元件连接的功能需求。在航空航天区域,铝合金压铸件凭借比,成为飞机座椅框架、仪器舱外壳等部件的选材。锌合金压铸件具备的铸造性能,可成型精度不错的小型复杂零件,常用于电子设备的外壳、细致仪器的齿轮组件等。其的性与减震性,也使其在门锁、五金配件等民用产品中应用普遍。镁合金压铸件是目前轻的金属结构材料,比强度甚至优于铝合金,在对减重要求的产品、无人机部件中应用渐多,但由于其不易腐蚀性较差,需经过严格的表面处理才能投入使用。铸铁压铸件则凭借硬度不错与抗压性能,在工程机械的配重块、机床床身等承受重载的部件中占据主导地位,不过其重量大、加工难度高的特性,使其在轻量化趋势下应用范围逐渐受限。
二、守旧连接方式的局限性
压铸件常用的守旧连接方式在实际应用中存在诸多局限。螺栓连接是基础的连接方式,但其需要在铸件上预留螺纹孔,对于薄壁压铸件而言,易引发应力集中导致开裂。同时,在振动频繁的工况下,螺栓易松动,需额外增加防松结构,增加了装配复杂度。焊接连接虽能实现长期固定,但高温易导致压铸件变形,是铝合金、镁合金等热膨胀系数大的材质,焊接后易产生残余应力,影响尺寸精度。且焊接过程中产生的气孔、裂纹等缺陷,会降低连接部位的力学性能。普通铆接连接在连接压铸铝结构件时,由于铸件边缘延伸率低,易出现铆接开裂问题,无法达到连接需求。
三、连接方式的优化策略
针对不同压铸件的适用场景与守旧连接方式的不足,可从以下方面进行优化。
(一)差异化连接方式选择
对于铝合金压铸件与钢制零件的连接,摩擦元件焊(FEW)是选择。该技术利用摩擦热软化上层铸铝材料,无需穿透下层钢板,可解决压铸铝结构件铆接易开裂的问题,还能实现与高强钢、热成形钢的连接。在铝-铝压铸件连接中,可采用铝点焊技术,能在确定连接强度的同时,减少对铸件结构的损伤。对于需要经常拆卸的压铸件,可采用自攻螺纹套连接。自攻螺纹套的外螺纹可直接攻入压铸件预加工孔洞,内螺纹用于后续部件装配,不仅能增强连接部位的强度,还能避免螺纹滑牙问题,在一体式压铸部件的装配中优点明显。
(二)连接工艺参数优化
在采用自攻螺纹套连接时,需对拧紧工艺进行优化。拧紧过程中要对自攻扭矩进行补偿,后期目标扭矩设置为自攻扭矩与夹紧扭矩之和,并调慢转速确定精度,确定夹紧力一致。在摩擦元件焊连接中,需根据铸件材质与厚度,调整旋转速度、压力等参数,确定摩擦热既能充足软化铸铝,又不会导致钢板过度熔化。
(三)结构辅助优化
在压铸件阶段,可提前考虑连接需求,优化结构以适配连接方式。例如,采用镶嵌联接时,在镶嵌件表面防旋转、防拔出的附加结构,确定镶嵌件与基体固定,同时在镶嵌件上设置定位突起,防止压铸过程中位置偏移。对于需要焊接的部位,过渡圆角与散热结构,减少焊接变形与应力集中。
通过对压铸件适用场景的准确分析,结合连接方式的优化选择与工艺调整,能提升压铸件的装配质量与使用性能,达到不同区域的化需求。
以上内容围绕压铸件适用场景对比与连接方式优化展开,先对比不同材质压铸件的适用场景,再分析守旧连接方式的局限,然后从方式选择、工艺优化、结构三方面提出优化策略,为压铸件的连接应用提供了系统性的优化思路。通过落实这些策略,可明显提升压铸件连接的性与适配性。