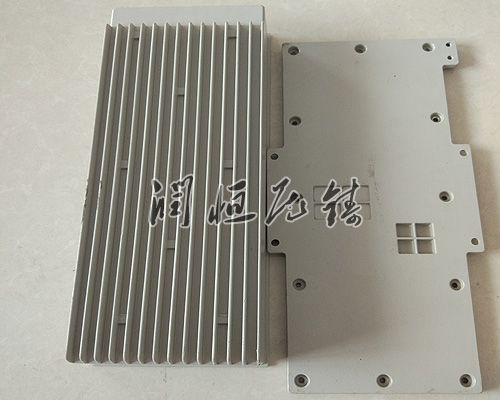
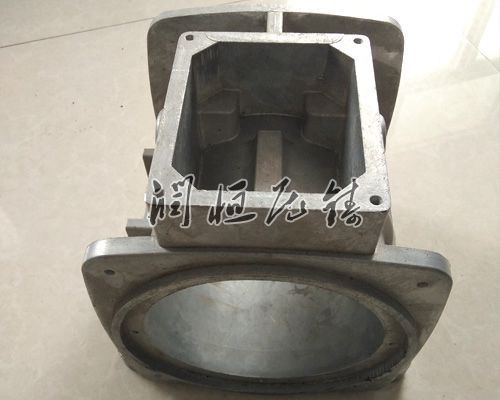
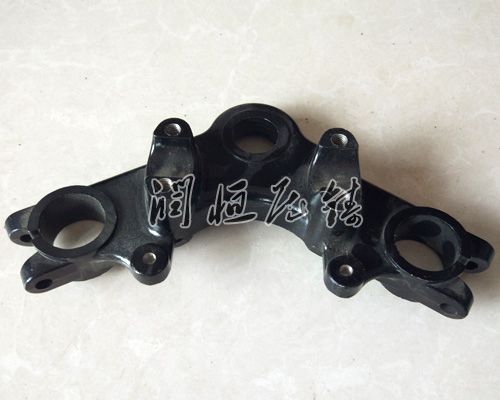
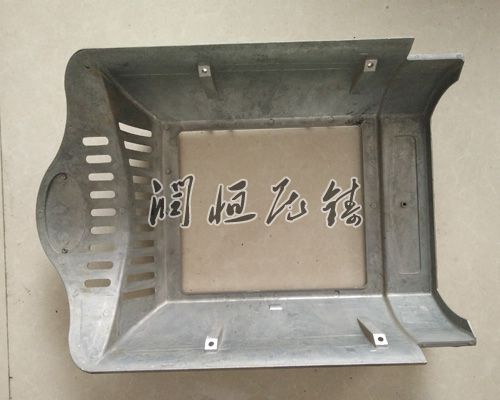
在压铸件生产区域,原材料成本占据总成本的60%以上,提升原材料利用率、优化生产工艺是企业降本增效、增强市场竞争力的核心抓手。通过从、生产到回收的全流程管控,可实现原材料损耗降低、生产速率提升的双重目标。
一、源头优化:阶段的材料利用率提升
产品是决定原材料利用率的关键环节,正确的结构可从根源减少废料产生。起先,推行集成化,将多个零散零件整合为单个压铸件。例如,原本由冲压件和钢制零件组装而成的部件,可通过压铸实现一次成型,不仅省去组装工序,还能减少零件间的连接余量,材料利用率可提升15%以上。其次,优化铸件结构参数。采用均匀壁厚,避免因壁厚差异导致的金属液湍流填充,减少缩孔、冷隔等缺陷,同时降低废料率。增加肋需遵循“强筋薄壁”原则,增加肋厚度为相连壁厚的0.6-0.8倍,高度不超过壁厚的3倍,在确定结构强度的同时减少材料消耗。对于小件产品,采用一模多腔模具,使多个铸件在模具内紧凑布局,大幅提升单批次生产的材料利用率。此外,正确设置工艺余量,避免过度预留加工余量。通过模拟压铸成型过程,准确计算铸件收缩率,将加工余量控制在0.5-1mm范围内,减少后续机械加工的废料产生。
二、过程管控:生产工艺的细致化优化
生产过程的工艺优化是提升原材料利用率的核心环节,需从熔炼、压铸到后处理全流程准确管控。在熔炼阶段,严格控制原材料配比与熔炼参数。回炉料添加比例控制在30%以内,避免因成分波动导致铸件缺陷。采用电磁搅拌技术确定合金成分均匀,同时通过光谱分析仪实时监测炉内成分,偏差控制在±0.1%以内。精炼除气环节通入氩气或氮气,去掉氢与氧化物夹杂,减少因铸件内部缺陷导致的废品率,间接提升原材料利用率。压铸阶段优化工艺参数,减少金属液浪费。根据铸件结构调整压射压力与速度:薄壁复杂铸件采用80-120MPa的压射压力,确定金属液充足填充型腔;厚壁铸件适当降低压力至50-80MPa,避免产生飞边废料。同时,采用真空压铸技术,减少型腔气体残留,降低因气孔缺陷导致的废品率,原材料利用率可提升5%-10%。后处理阶段优化切割与打磨工艺,采用自动化切割设备准确切除浇道与溢流槽,减少铸件本体损耗。对于产生的边角废料,建立分类回收体系,按合金成分分类存放,去掉表面油污与氧化皮后回炉重熔,实现废料的闭环利用。
三、技术:智能化与数字化管理
引入智能化技术实现生产过程的准确管控,进一步提升原材料利用率。通过物联网传感器实时监控压铸过程中的温度、压力、流量等参数,当检测到参数异常时,系统自动调整工艺参数,避免因工艺波动导致的铸件缺陷。利用数值模拟软件优化浇注系统与溢流槽,模拟金属液填充过程,减少卷气与冷隔缺陷,提升铸件成型合格率。建立生产数据管理平台,收集原材料消耗、铸件合格率、废料产生等数据,通过大数据分析挖掘原材料损耗的关键因素。例如,分析发现某类铸件的废料主要源于浇道不正确,可针对性优化浇道尺寸与形状,进一步提升原材料利用率。
四、可持续发展:环保与循环利用
在提升原材料利用率的同时,兼顾环保与可持续发展。选择择择可回收、低能耗的原材料,评估不同材料的碳排放量,选择低碳环保的合金材料。建立的废料回收体系,对生产过程中产生的浇道、溢流槽、次品铸件等进行分类回收、清洁处理后回炉重熔,废料回收利用率可达90%以上,既减少资源浪费,又降低环境负荷。
以上内容围绕压铸件原材料利用率提升与工艺优化策略展开,从、生产、技术管理到循环利用四个维度,详细阐述了全流程的优化路径,为压铸件生产企业降本增效提供了系统性的实践指引。通过落实这些策略,可提升原材料利用率10%-20%,同时降低生产能耗与环境负荷,实现企业的可持续发展。