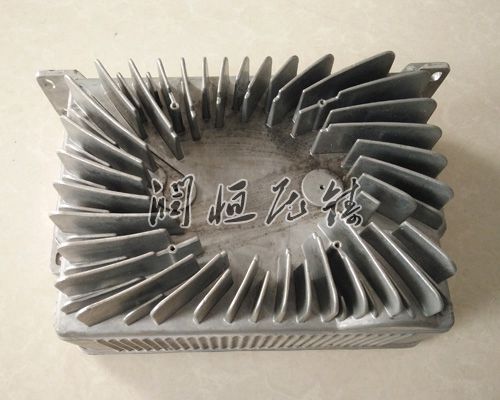
在铝铸件生产区域,在线检测与误差补偿技术是确定产品精度、降低次品率的核心支撑。通过实时捕捉生产过程中的数据波动,准确识别质量偏差并动态调整工艺参数,能够实现从原材料到成品的全流程质量可控,为提供的技术确定。
一、在线检测技术:生产全流程的"智能眼睛"
在线检测技术贯穿铝铸件生产的关键环节,通过技术设备实时采集数据,实现缺陷早发现、早干预。
(一)熔炼阶段:熔体质量实时监测
铝合金熔炼过程中,氢含量与成分偏差是引发铸件气孔、力学性能不足的主要诱因。采用基于Sievert定律的测氢设备,可实时监测熔体氢分压与温度,快计算含氢量,确定浇注前氢含量≤0.15mL/100g。同时,利用激光诱导击穿光谱(LIBS)技术,能在数秒内完成铝、硅、镁等多元素的定量分析,成分检测误差控制在±0.1%以内,避免因配料偏差影响铸件性能。
(二)凝固阶段:温度场与缺陷在线监控
铸件凝固过程是内部缺陷形成的关键期,红外热像仪可实现非接触式实时测温,通过温度分布图像直观呈现凝固进度,及时发现局部过热或冷却不均问题。当检测到温度异常超过阈值时,系统自动触发报警,操作人员可通过调整冷铁位置、优化冷却水路等方式干预,减少缩孔、热裂等缺陷。此外,X射线实时成像系统可对复杂铸件进行动态监测,准确识别内部气孔、夹杂等缺陷,检测分辨率可达0.1mm。
(三)成型后:尺寸与表面质量快检测
铸件脱模后,三维扫描仪与光学影像测量仪可在数分钟内完成全尺寸检测,涵盖尺寸精度、形位公差等数十项指标,数据自动与模型比对,偏差超过IT7级时自动标记。表面缺陷检测则采用AI视觉系统,通过学习算法识别冷隔、粘砂、裂纹等缺陷,识别准确率达.5%以上,检测速率较人工提升10倍。
二、误差补偿技术:动态调控的"准确抓手"
基于在线检测数据,通过工艺参数调整、模具补偿等方式,实现对生产误差的动态修正,产品质量稳定。
(一)工艺参数动态调整
当在线检测发现熔体含氢量超标时,系统自动增加氩气精炼流量至1.5m³/h,延长精炼时间5-10分钟,同时提升静置温度至730℃,推动氢气泡上浮排出。若凝固阶段检测到局部温度过高,模温机自动降低对应区域模具温度,或增加冷却水流速,调整幅度根据温度偏差实时计算,确定凝固速率均匀。在压铸成型环节,根据铸件尺寸偏差数据,系统自动调整压射压力与保压时间:若铸件尺寸偏小,适当提升压射压力5-10MPa,延长保压时间0.5-1s,利用高压补缩减少缩松缺陷。
(二)模具磨损自适应补偿
模具长期使用会出现型腔磨损,导致铸件尺寸逐渐偏大。通过定期采集铸件尺寸数据,建立模具磨损预测模型,当磨损量超过0.02mm时,系统自动调整压铸机合模位置,或通过电火花加工对型腔进行微量修理,补偿磨损量。对于复杂型腔,采用激光熔覆技术在磨损区域沉积合金材料,恢复型腔精度,同时提升模具表面硬度至HRC55以上,延长模具使用寿命。
(三)原材料偏差前置补偿
当在线检测发现原材料成分偏差时,系统自动调整配料方案:若硅元素含量偏低,按比例添加硅中间合金;若镁元素超标,增加铝锭加入量,后期熔体成分符合标准。对于回炉料比例过高导致的成分波动,系统自动降低回炉料占比至20%以下,同时增加精炼除气时间,减少夹杂与气体含量。
三、协同管控:构建质量闭环体系
在线检测与误差补偿技术通过工业互联网平台实现数据互通,形成"检测-分析-补偿-验证"的质量闭环。平台实时整合各环节检测数据,利用大数据分析挖掘误差规律,例如统计发现某批次铸件气孔缺陷与熔炼温度过高相关,系统自动优化熔炼温度区间至680-710℃。同时,建立质量追溯系统,各件铸件的检测数据、补偿措施均被记录,当出现质量问题时,可快定位根源,实现准确追溯与整改。
通过在线检测与误差补偿技术的协同应用,铝铸件生产过程中的缺陷率可降低30%以上,尺寸精度合格率提升,不少,愈能达到航空航天、汽车等区域对铸件质量的严苛要求。