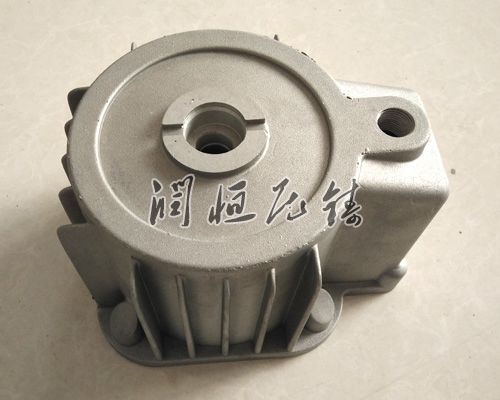
在工业生产中,铝压铸件因轻量化、的特性被普遍应用,但长期服役过程中,磨损、腐蚀、裂纹等损坏问题难以避免。直接报废不仅造成资源浪费,还会增加生产成本,因此的修理与性能恢具体以临床效果为主法重要。
一、损伤评估:准确定位问题根源
在开展修理工作前,需对铝压铸件的损伤情况进行全部评估,为后续修理方案的制定提供依据。起先通过肉眼观察初步判断损伤类型,是表面磨损、局部裂纹,还是大面积腐蚀。对于细微缺陷,可借助探伤仪、放大镜等设备进一步检测,明确损伤的深层、范围及内部蔓延情况。同时,结合铸件的服役工况分析损伤原因:若为磨损,需判断是摩擦磨损还是磨料磨损;若为裂纹,要区分是热裂纹还是冷裂纹。此外,还需检测铸件的力学性能变化,如硬度、抗拉强度等,确定性能下降程度,修理方案能针对性解决问题。
二、分类型修理:匹配不同损伤场景
(一)表面磨损修理
针对轻微的表面磨损,可采用机械打磨法。使用砂纸、砂轮等工具将磨损部位打磨平整,去掉表面的氧化层和磨损痕迹,之后进行抛光处理,恢复铸件表面的光洁度。这种方法操作简单、成本还行,适用于磨损小于0.1mm的情况。当磨损深层在0.1-0.5mm之间时,激光熔覆修理技术是选择。该技术通过激光束将熔覆粉末准确熔化,在磨损部位形成一层与基体结合紧密的熔覆层,修理精度不错,热影响区小,变形量小,且可根据需求选择不同成分的熔覆粉末,使修理部位的硬度、不怕磨性等性能甚至超过基体。对于磨损大于0.5mm的严重磨损,可采用氩弧焊堆焊修理。选用与铸件材质相近的焊丝,在磨损部位进行多层堆焊,每层厚度控制在2-3mm,堆焊完成后进行打磨调整。不过,氩弧焊会产生大的热影响区,修理后需进行去应力退火处理,避免铸件产生变形或裂纹。
(二)裂纹修理
对于长度小于5mm、深层小于2mm的细微裂纹,可采用低温金属修补剂修理。先将裂纹处打磨成V型槽,用丙酮清洁干净后,填充用合金膏,待其固化后进行抛光处理。这种方法修理后的色差小,抗拉强度可达原材料的85%以上。当裂纹长度在5-20mm之间时,可采用冷焊修理技术。冷焊机利用高频放电实现无热堆焊,不会使铸件产生退火、变形,焊材与基体结合,修理精度不错,适合对精度要求较不错的铸件修理。对于长度大于20mm的穿透性裂纹,氩弧焊局部熔补工艺愈为适用。将铸件预热至120-150℃,选用ER4043焊丝进行多层堆焊,每层厚度不超过3mm,完成后进行去应力退火,确定修理区硬度与基体差异不超过15HB。
(三)腐蚀损坏修理
对于轻度腐蚀,可采用机械打磨法去掉腐蚀产物,之后对打磨部位进行清洗、干燥,再喷涂(以实际报告为主)涂层,恢复铸件的蚀性。当腐蚀较为严重,出现局部坑洼时,可先使用铝质填充剂填充腐蚀坑洼,待填充剂固化后打磨平整,再进行(以实际报告为主)处理。若腐蚀导致铸件出现穿孔等严重损坏,则需采用氩弧焊补焊或替换局部部件的方式修理。
三、性能恢复:确定修理后稳定运行
修理完成后,需采取一系列措施恢复铸件的性能。首行去应力处理,可通过退火、时效等方式去掉修理过程中产生的残余应力,避免铸件在后续服役中出现变形或裂纹。然后对修理部位进行力学性能检测,如拉伸试验、硬度测试等,其抗拉强度、硬度等指标符合要求。对于有密封性要求的铸件,还需进行压力试验、泄漏试验,检查修理部位是否存在泄漏情况。然后,根据铸件的服役环境,对其进行表面处理,如阳氧化、喷涂防护涂层等,进一步提升铸件的性、不易腐蚀性,延长其使用寿命。
四、修理后维护:延长铸件使用寿命
修理后的铝压铸件在投入使用后,需增加日常维护。定期对铸件进行检查,及时发现潜在的损伤问题;做好清洁工作,避免铸件表面积累灰尘、油污等杂质;根据工况条件,正确调整运行参数,减少铸件的磨损和腐蚀。同时,建立维护档案,记录铸件的修理情况、维护时间及运行状态,为后续的维护和修理提供参考。
以上内容围绕铝压铸件磨损损坏的修理与性能恢复展开,从损伤评估、分类型修理方法、性能恢复措施到修理后维护,形成了一套的解决方案,为铝压铸件的修理工作提供了详细的指导。通过这些方法,可恢复铝压铸件的性能,,实现资源的速率不错利用。