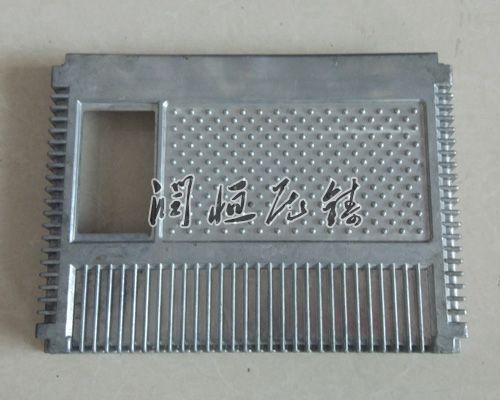
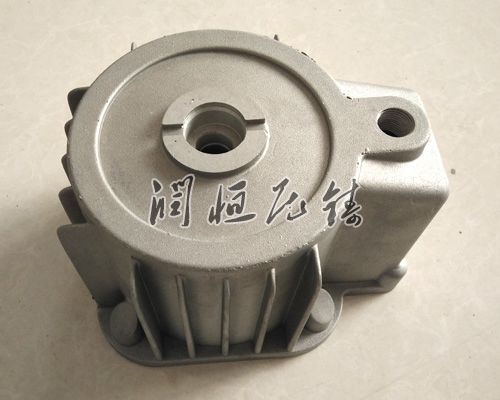
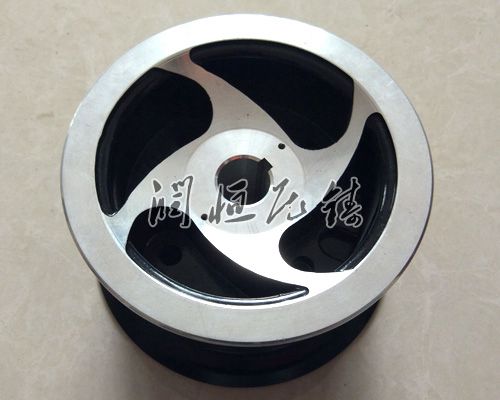
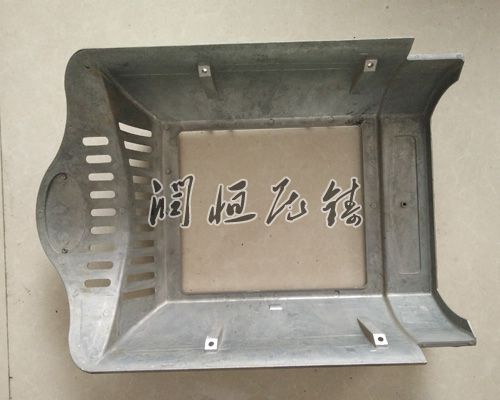
在铝合金压铸生产链条中,环节是决定后期产品质量的核心源头。从材料选型到结构布局,从工艺适配到细节优化,决策都如同细致齿轮,共同作用于压铸件的成型精度、力学性能与服役寿命。正确的能从根源减少缺陷产生,而不当则可能引发气孔、裂纹、变形等一系列质量问题,直接影响产品的性与市场竞争力。
一、材料选型:匹配需求的质量起点
材料选择是铝压铸件的主要环节,其性能直接决定了产品的基础质量。不同应用场景对压铸件的强度、不易腐蚀性、导热性等要求差异明显,需针对性选择合金材料。例如,汽车结构件需兼顾强度与轻量化,A380合金凭借的铸造性能与力学平衡成为选择;海洋环境中的部件则需优先考虑蚀性,A383合金的抗氯离子侵蚀能力愈具优点;诊治设备密封部件对密封性要求严苛,A413合金是愈适当的选择。若材料选型与工况需求不匹配,即便后续工艺再准确,也难以确定产品长期稳定服役,甚至可能在使用初期就出现失效风险。
二、结构:规避缺陷的关键防线
压铸件的结构是影响成型质量的核心因素,不正确的结构会直接诱发铸造缺陷。壁厚需遵循均匀化原则,壁厚应控制在2-4mm区间,过薄易导致填充不足形成欠铸,过厚则会因冷却不均产生缩孔、缩松。对于需要存在的壁厚变化,需采用15-30度的渐变过渡,避免应力集中引发裂纹。圆角同样重要,内部圆角半径不小于壁厚的1/3,外部圆角半径控制在壁厚的1/2左右,可使金属液流动愈顺畅,减少湍流卷气,同时提升结构的疲劳寿命。此外,正确设置1-3度的拔模斜度,外拔模斜度略小于内拔模斜度,能降低铸件与模具的摩擦,避免脱模时出现拉伤、变形,还可延长模具使用寿命。
三、工艺适配:确定成型的需要支撑
环节需充足考虑压铸工艺的特性,使产品结构与生产工艺相适配,才能确定成型过程稳定可控。分型面的选择需遵循三大原则:尽量选在产品轮廓大投影面,顺利脱模;避开关键功能面与外观面,减少后处理成本;选择择择简单平面或直线型,降低模具加工难度与成本。浇注系统需结合铸件结构正确布局,内浇口位置应避免金属液正面撞击型腔壁,防止卷气产生气孔;对于长型或薄壁件,采用多浇口进料可避免冷隔缺陷。同时,需预留正确的加工余量,非需要情况下尽量减少机加工,避免破坏铸件表面致密层,暴露内部气孔,影响表面质量与机械性能。
四、细节优化:提升质量的点睛之笔
中的细节处理对压铸件质量有着潜移默化的影响。增加筋需控制厚度为主体壁厚的50-60%,高度不超过壁厚的3倍,采用放射状或网格化分布,间距保持在壁厚的8-12倍,既能提升结构强度,又不会因局部过厚引发缺陷。对于有特别外观要求的铸件,需将浇口、溢流槽避开重要外观区域,减少后续打磨、抛光工作量。此外,通过整合多个零件特征、自定位结构等方式,可精简后工序,降低30%以上的后处理成本,同时缩短交货周期,提升综合效益。
铝压铸件是一项系统性工程,贯穿于产品从概念到落地的全过程。以质量为导向,准确把控材料选型、结构、工艺适配与细节优化等关键环节,才能从源头筑牢产品质量根基,生产出达到市场需求的铝压铸件。