400-600-3197
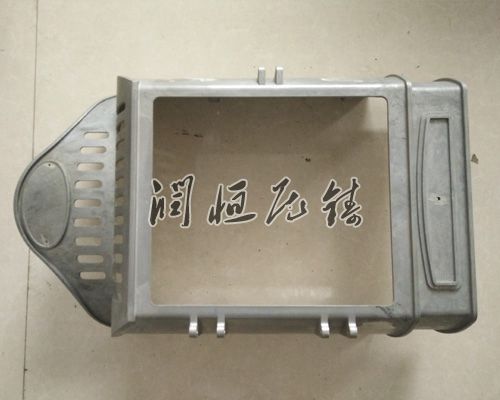
  • 壁炉外壳壁炉外壳壁炉外壳压铸件   采用铝合金能充分的减轻质量,并且这种...
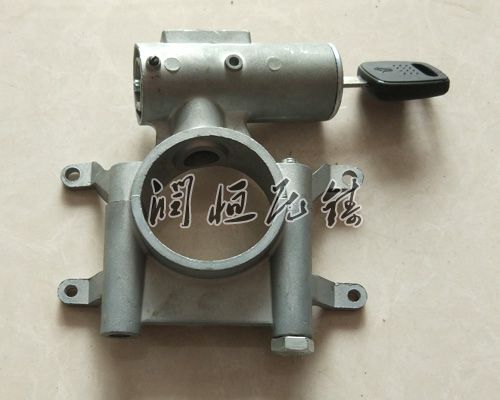
  • 汽车压铸配件汽车压铸配件汽车压铸配件是一种由压力铸造而成的零件,是使用装好铸件模具的...
  •    汽车水泵压铸件   汽车水泵压铸件在   汽车水泵压铸件铸造中,一般作用于原料上的压力在2...
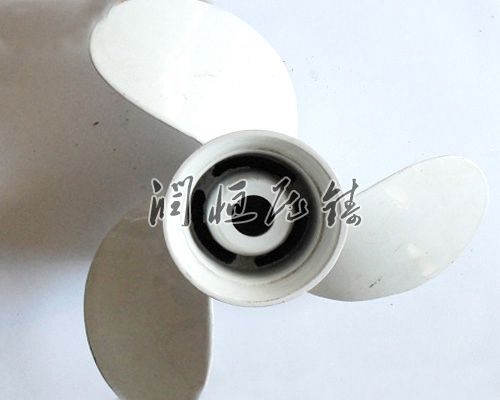
  • 压铸螺旋桨压铸螺旋桨对于压铸螺旋桨的热处理工艺可以分为:退火处理,固溶处理,时效...
  • 机械配件加工机械配件加工机械配件加工优先采用砂型铸造,主要原因是砂型铸造较之其它铸造...
  • 当前位置:返回首页 > 公司动态 > 公司动态 >

    铝合金压铸件变形的的原因及解决方法

    发布日期:2023-01-30 发布者:润恒压铸厂

     分析铝合金压铸件为什么会变形?一是整体或局部变形,二是压铸件几何形状与图纸不符。产生这种情况的原因有以下几点,铸件结构不好、开模早,导致铸件刚性不够、顶杆设置不当,导致顶出时受力不均、进浇口位失当或浇口太厚,切除浇口时容易变形、模具局部表面粗糙造成阻力大,产品顶出时变形、模具温度过高,导致铸件没有固话,或顶出时力过大,引起产品变形。

    对于铝合金压铸件出现这种变形问题,解决办法可以从以下几点考虑,改进铸件结构、调整开模日和保压、设置顶出位置和顶杆数量、改变浇口厚度、加强模具处理、减少脱模阻力、对局部模具温度进行控制,保持模具热平衡。