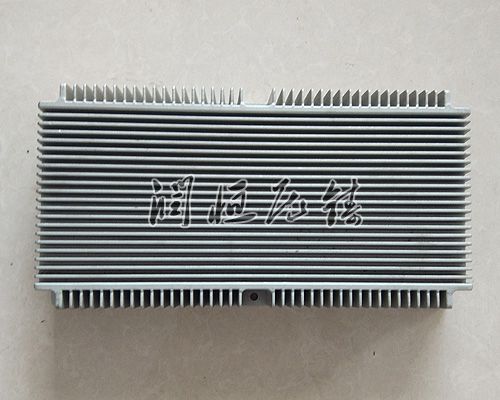
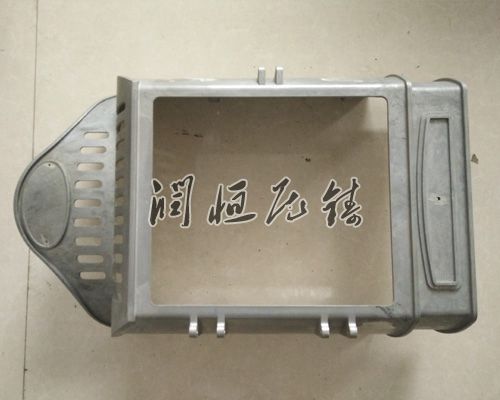
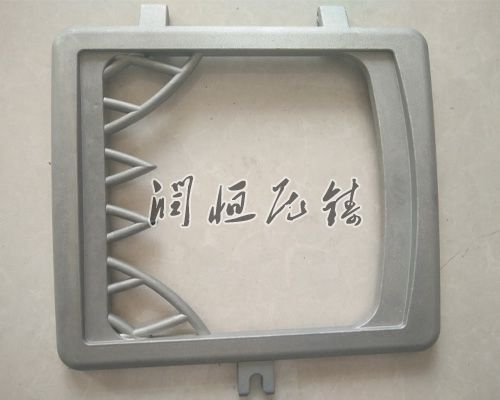
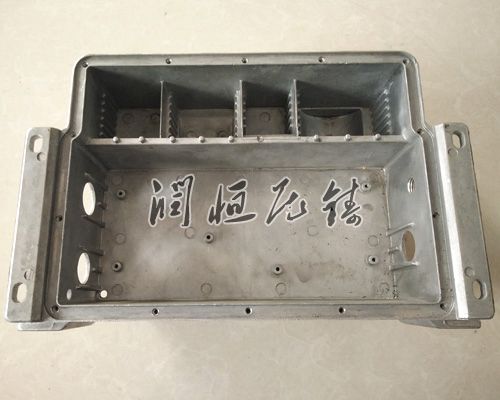
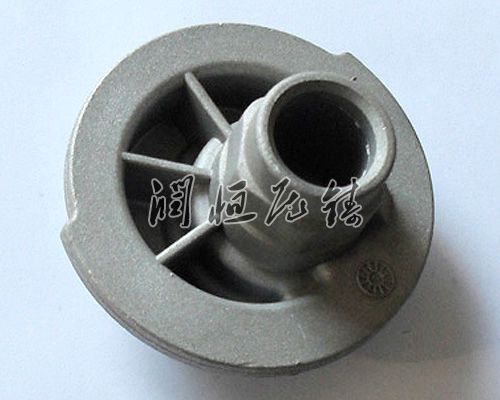
压铸件作为工业中常见的金属制品,在环境下确实会出现发霉发黄的现象,以铝合金压铸件为典型。这一现象不仅影响产品外观,还可能降低材料性能,甚至导致产品报废。本文将从成因分析与防预措施两方面展开探讨。
一、压铸件发霉发黄的成因分析
材料特性与化学反应
铝合金作为活泼金属,在潮湿环境中易与水分子发生原电池腐蚀反应,表面析出碱性化合物。当环境湿度超过60%、温度达到25℃以上时,这些化合物会潮解并形成霉菌生长的温床。例如,梅雨季节的空气湿度常达80%以上,未经处理的铝合金压铸件在3天内即可出现霉斑。
表面残留物污染
生产过程中残留的脱模剂、切削液、皂化液等化学物质会加速腐蚀进程。某压铸企业曾因未全部清洗压铸件表面,导致产品存放1个月后霉变率达30%。这些残留物不仅提供霉菌养分,还可能改变表面pH值,形成局部腐蚀环境。
工艺处理缺陷
清洗工序的缺失或处理不当是重要诱因。守旧水洗方式仅能去掉60%的表面污渍,而声波清洗可提升清洁度至90%以上。此外,钝化膜处理缺失会导致工件裸露存放时氧化速度加快,实验数据显示,未钝化处理的铝合金在湿度80%环境中,7天表面氧化层厚度可达0.5μm。
仓储环境失控
仓库温湿度管理不善会直接导致霉变。某企业将产品堆放在仓库底层,该区域湿度比上层高15%,导致底层产品霉变率是上层的3倍。此外,包装密封性不足也会使产品直接暴露在潮湿空气中。
二、系统性防预措施
生产过程优化
清洗工艺升级:采用三槽式清洗流程(预洗-特别波清洗-漂洗),配合用金属清洗剂,可全部去掉表面油污和微粒。某企业实施该工艺后,产品清洁度达标率提升至.5%。
钝化处理:使用无铬钝化剂形成致密氧化膜,可使防锈期延长至12个月。某汽车零部件厂采用该技术后,产品退货率下降70%。
干燥工序标准化:设置双级干燥系统(压缩空气吹扫+热风循环),工件表面残留水分低于0.1%。
仓储环境管控
温湿度监控:安装智能环境监测系统,将仓库湿度控制在40%-60%范围,温度维持在15-25℃。某电子厂通过该措施,使产品存储周期延长至6个月无霉变。
包装防护升级:采用(以实际报告为主)(以实际报告为主)(以实际报告为主)铝箔袋+干燥剂组合包装,配合真空封装技术,可使产品在端湿度环境下保存1年。
货架通风:使用镂空货架配合轴流风机,形成垂直气流通道,确定仓库空气每小时换气6次以上。
应急处理方案
轻度霉变处理:使用中性除霉剂配合软毛刷清洁,再经钝化处理后可恢复90%表面性能。
重度霉变处置:对已严重腐蚀的产品,需进行喷砂处理(粒度80目)后重新钝化,但此方法会使材料厚度减少0.05-0.1mm。
质量追溯机制:建立生产-仓储-运输全流程质量档案,通过二维码追踪每个批次的处理记录。
三、技术发展趋势
当前行业正探索纳米涂层技术,通过在压铸件表面形成10-50nm的疏水层,可使接触角达到150°以上,阻隔水汽侵蚀。某研讨机构的SiO₂/氟碳复合涂层,在盐雾试验中表现出1000小时无腐蚀的不错性能。此外,智能仓储系统通过物联网技术实时调控环境参数,配合AGV自动搬运设备,可实现仓储环节的零接触管理。
压铸件发霉发黄问题需要从工艺、过程控制、环境管理等多维度建立防控体系。企业应建立标准化作业流程,定期开展员工技能培训,并引入检测设备进行过程监控。通过系统性改进,可将产品霉变率控制在0.5%以下,明显提升生产效益和产品质量。