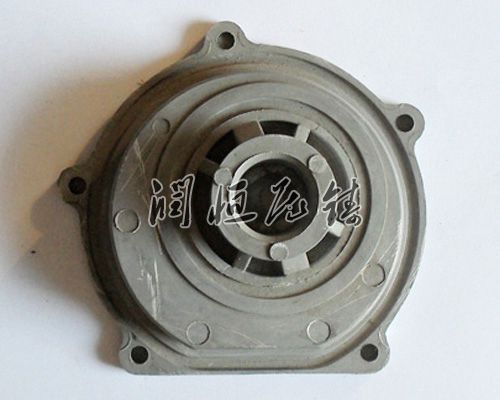
铸铝件在工业中应用普遍,但缩孔缺陷是影响其质量的关键问题。这种由金属液凝固收缩未被充足补缩形成的孔洞,不仅破坏材料的连续性,愈对铸件的力学性能、密封性及长时间性构成严重威胁。深入理解缩孔的影响机制并采取针对性控制措施,是提升铸铝件性的核心路径。
缩孔对铸铝件性能的多维度影响
力学性能劣化是缩孔直接的后果。集中分布的缩孔如同材料内部的“裂纹源”,在受力时易引发应力集中。例如,在承受交变载荷的发动机缸体中,缩孔处的微裂纹会随循环次数增加而扩展,后期导致疲劳断裂。这种失效模式在高压油道附近或精加工表面尤为危险,可能引发整机故障。
密封性失效是缩孔的另一典型危害。在液压阀体或气密性壳体中,即使微小缩孔也可能成为泄漏通道。某企业生产的摩托车曲轴箱体曾因缩孔导致油道密封不良,不良率远超标准,直接造成批量返工。这种缺陷在航空航天区域愈可能引发灾难性后果,因此对气密件需实施严格的无损检测。
蚀性下降与缩孔的微观结构密切相关。孔洞内壁的粗糙枝晶结构易吸附腐蚀介质,形成局部电化学腐蚀环境。在海洋工程用铝铸件中,缩孔处的点蚀速率可达正常区域的数倍,明显缩短构件使用寿命。此外,缩孔还可能成为氢气聚集的“陷阱”,在应力作用下诱发氢脆。
缩孔形成的核心机理
缩孔的产生是热力学与动力学因素共同作用的结果。从热力学看,金属液凝固时体积收缩是必然现象,若收缩得不到外部金属液的补充,就会在然后凝固区域形成空洞。动力学层面,模具温度场分布不均是关键诱因:局部过热区域金属液凝固缓慢,当周围区域已形成硬壳时,该区域因缺乏补缩通道而必然产生缩孔。
材料特性也明显影响缩孔倾向。逐层凝固的铝或共晶成分合金愈易形成集中缩孔,而糊状凝固的亚共晶合金则倾向于产生分散缩松。浇注系统不正确会加剧这种倾向,例如内浇口过早凝固会切断补缩通道,使缩孔从冒口向铸件本体转移。
系统化控制防预策略
工艺参数优化是控制缩孔的基础。通过模流分析软件模拟温度场,可准确定位热节区域。对厚大截面处采用局部激冷技术,如嵌入铜块或布置散热片,能加速该区域凝固,缩短补缩时间窗口。同时,采用顺序凝固原则浇注系统,使金属液从薄壁向厚壁方向推进,确定厚壁区域有液态金属补充收缩。
模具改进需兼顾热平衡与补缩通道。在冒口中引入加压装置,可在凝固后期持续提供补缩压力,去掉缩孔。对于结构复杂的铸件,采用可拆卸激冷块轮流冷却,能避免连续生产时激冷块自身过热。此外,优化涂料层厚度与透气性,可减少气体卷入导致的夹杂性缩孔。
材料与熔炼控制是防预缩孔的深层解决方案。选择低收缩率合金或添加组织稳定剂,能降低凝固收缩量。例如,在铝合金中添加锶元素可细化共晶硅,减少缩松倾向。熔炼过程中严格控制氢含量,通过旋转除气机或惰性气体吹扫,可降低析出性气孔与缩孔的耦合风险。
过程监控与检测是质量不错的然后防线。采用红外热成像仪实时监测模具温度,可动态调整冷却水流量,维持温度梯度。在关键工序后实施X射线探伤或声波检测,能及时发现内部缩孔,避免缺陷件流入下道工序。对于气密性要求高的产品,还可增加氦质谱检漏环节。
铸铝件缩孔的控制是一个涉及材料、工艺、模具的系统工程。通过理解缩孔的形成机理,从热力学平衡、动力学控制、材料改性等多维度入手,结合的模拟技术与检测手段,才能实现缩孔缺陷的根本性防预,后期提升铸铝件的综合性能与性。