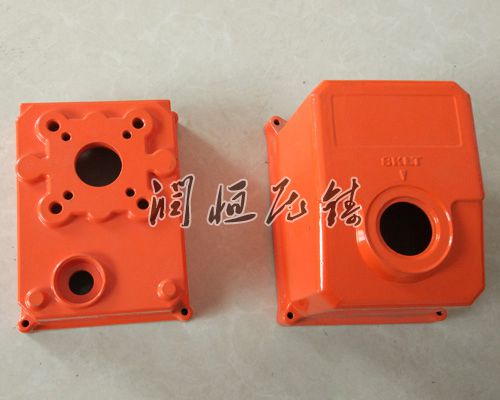
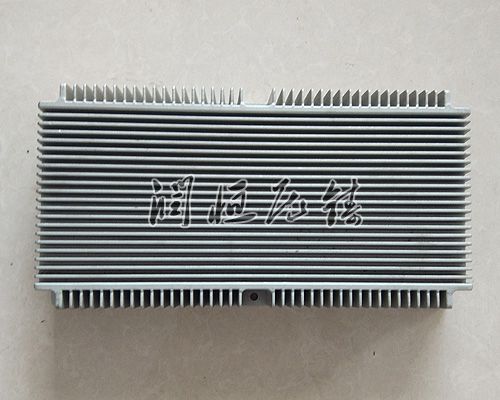
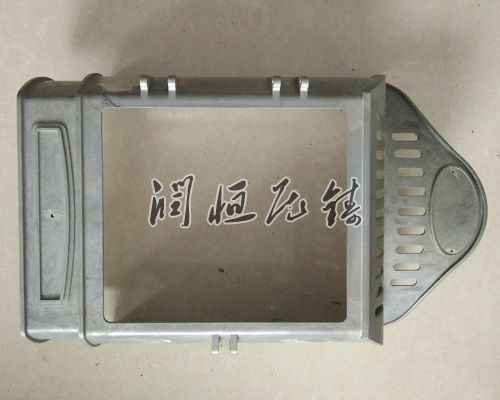
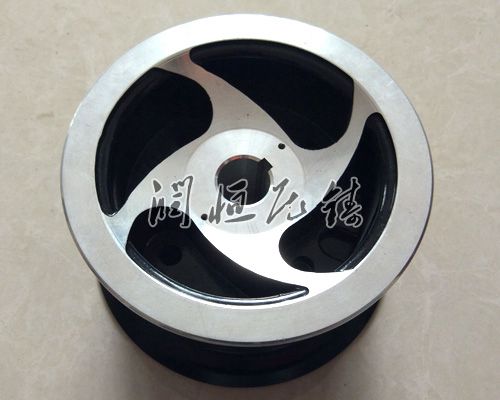
铸铝件压铸作为现代业中速率不错、精度不错的成型工艺,普遍应用于汽车、电子、航空航天等区域。该工艺通过高压将熔融铝合金注入模具型腔,经冷却凝固后获得复杂形状的细致零件。以下从工艺流程、关键参数控制、常见缺陷及优化措施等维度展开解析。
一、工艺流程与核心设备
压铸工艺流程包含模具准备、金属熔炼、压射成型、脱模取件及后处理五大环节。核心设备为压铸机,其吨位从50吨至4000吨不等,可适配不同尺寸铸件需求。以铝合金ADC12为例,其熔炼温度需控制在610-670℃,模具预热温度为合金温度的1/3(约200-220℃)。压铸过程中,压射速度可达0.5-70m/s,压射压力范围为几兆帕至几十兆帕,这些参数直接影响铸件内部质量。
二、关键参数控制要点
温度控制
熔融金属温度过高会导致晶粒粗大、粘模现象,过低则易产生冷隔缺陷。某汽车零部件厂通过实时监测熔炉温度波动(±5℃以内),使产品合格率提升15%。模具温度需保持均匀性,某航空零件商采用分区温控系统,将型腔温差控制在±3℃内,减少缩孔缺陷。
压力与速度匹配
压射压力需根据铸件壁厚调整,薄壁件(≤2mm)需采用高压快填充(压力≥80MPa,速度≥50m/s),厚壁件则需适当降低压力以避免飞边。某电子设备外壳生产商通过优化压射曲线(低速填充→增压→保压),使产品致密度达到.2%。
模具优化
浇注系统是关键,某发动机缸体压铸模具采用多级分流锥结构,使金属液填充时间缩短至0.02秒,同时通过计算机模拟(FLOW-3D软件)优化排气道布局,将气孔率降低至0.3%以下。此外,模具材料需选用热疲劳的H13钢,并配合氮化处理(硬度≥900HV)以延长使用寿命。
三、常见缺陷与优化措施
流痕与花纹
这类缺陷主要由模温过低或涂料喷涂不当引起。某手机中框压铸厂通过将模温提升至230℃并采用静电喷涂技术,使表面质量达到镜面效果(Ra≤0.2μm)。同时,调整内浇道截面积(由φ8mm增至φ10mm)可改进金属液流动状态。
冷隔与欠铸
当填充速度低于临界值时易产生冷隔。某新能源汽车电池盒生产商通过提升压射速度至60m/s,并设置溢流槽(容积为铸件体积的5%),使冷隔缺陷率从12%降至0.8%。对于复杂结构件,可采用真空压铸技术(真空度≤50mbar)去掉气体卷入。
裂纹与变形
铝合金中铁含量过高(>1.2%)会降低塑性,某航空支架生产商通过调整合金成分(Fe≤0.8%,Si=9-12%),配合阶梯式顶出机构(分三段释放应力),使裂纹发生率下降90%。变形控制方面,某LED散热器商采用随形冷却水道(水压0.3MPa,流速2m/s),将热变形量控制在±0.05mm以内。
四、工艺创新与质量控制
智能监控系统
某压铸企业引入机器视觉检测设备,通过相机(帧率≥1000fps)实时监测填充过程,配合AI算法自动识别飞边、气泡等缺陷,使质量追溯速率提升40%。
新型表面处理
无铬钝化技术(如硅烷处理)可形成50-100nm的致密膜层,使盐雾试验时间延长至480小时,同时达到RoHS环保标准。某诊治器械外壳生产商采用该技术后,产品蚀性提升3个等级。
数字化仿真应用
通过CAE软件模拟凝固过程,可预测缩孔位置并优化浇口。某5G基站滤波器压铸项目通过仿真分析,将工艺调试周期从2周缩短至3天,材料利用率提升至85%。
铸铝件压铸工艺需在温度、压力、速度等参数间寻求动态平衡,同时结合模具创新与智能检测技术,方能实现速率不错、稳定的量产。随着新能源汽车、5G通信等区域的快发展,压铸工艺正朝着轻量化、细致化、绿色化方向演进,这对从业者的工艺控制能力提出了愈要求。