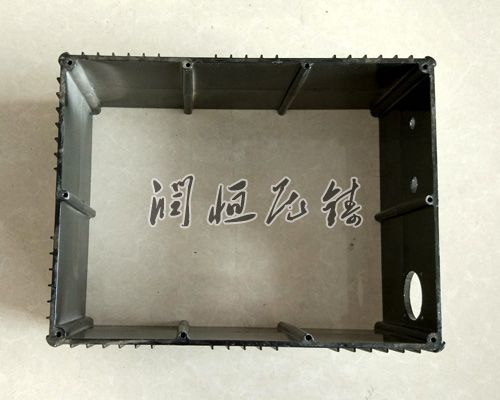
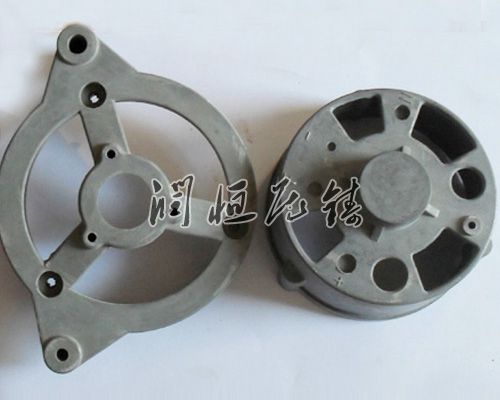
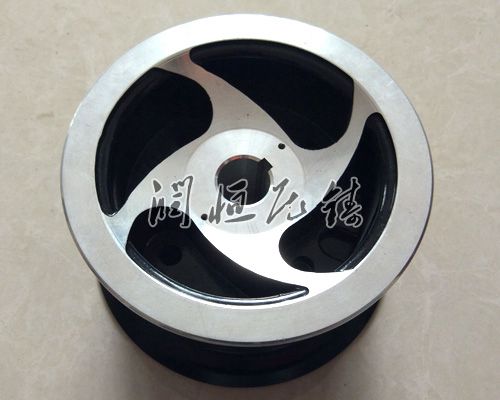
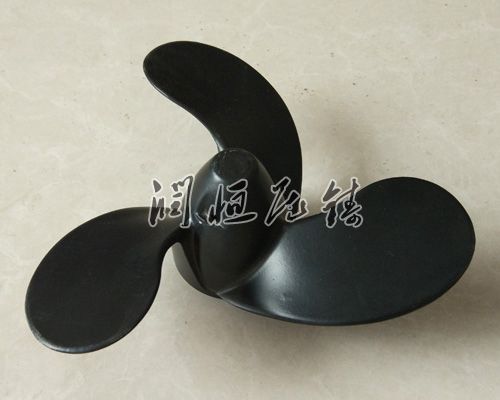
铝压铸件出现拉伤其痕迹主要是沿开模方向铸件表面呈线条状,要是其痕迹有,严重时可以为整面的拉伤。铝压铸件的模具表面以及金属液粘和这样会导致其铸件的表面缺料。
压铸铝件具有的铸造性能。由于熔点较低(纯铝熔点为660.230C,铝合金的浇注温度一般约在730~750oC左右),故能采用金属型及压力铸造等铸造方法,以提高铸件的内在质量,尺寸精度和表面光洁程度以及生产效率。铝合金由于凝固潜热大,在重量相同条件下,铝液的凝固过程时间延续比铸钢和铸铁长得多,放流动性,有利于铸造薄壁和结构复杂的铸件。 压铸铝件的特性有哪
什么是铝压铸件,铝压铸件有哪些种类?铝压铸件是采用铝合金材料经过熔化、浇注、冷却等工艺加工而成的产品。那么什么是铝压铸件呢?下面 为大家讲解一下:
压铸铝件外收缩形成的原因:合金的收缩性过大;铸件规划结构不,有厚薄明显截面积转变的肥大位置;内浇口截面积过小,或铝液流向很乱;压射比压低;模具排气性能差,空气压缩于型壁和铸件之中。
首先分析铝合金压铸件为什么会变形?一是整体或局部变形,二是压铸件几何形状与图纸不符。产生这种情况的原因有以下几点,铸件结构不好、开模早,导致铸件刚性不够、顶杆设置不当,导致顶出时受力不均、进浇口位失当或浇口太厚,切除浇口时容易变形、模具局部表面粗糙造成阻力大,产品顶出时变形、模具温度过高,导致铸件没有固话,或顶出时力过大,引起产品变形
铝合金压铸类产品主要用于电子、汽车、电机、家电和一些通讯行业等,一些、、的铝合金产品也被用于飞机、船舶等要求比较高的行业中。
一般来说铸铝件在冷却后便可以进行进一步的清理工作,铝铸件在型壳浇铸后,铸件在铸型中的冷却时间与铝铸件的材质和铝铸件的形状大小生产条件有直接的关系。一般对于铝合金铸件的清理工作如果较早,便会容易产生铝铸件的变形,裂痕等。尺寸较大工艺较复杂的铸件其冷却时间应较长一些,相对铸件尺寸较小壁薄工艺简单的铸件冷却时间可短些。
为了生产出的铸铝件,需通过许多工序和过程,每一道工序都要注重细节,不出现一点差错,其中铸铝件涂料的涂刷办法也会影响铸铝件外表的质量。铸铝件涂装前预备金属型腔壁的外表质量对涂料的附着力很重要,新金属型需悉数清洗、去除油锈,有起模斜度的部分需用细砂布研磨和什锦锉进行清洗。