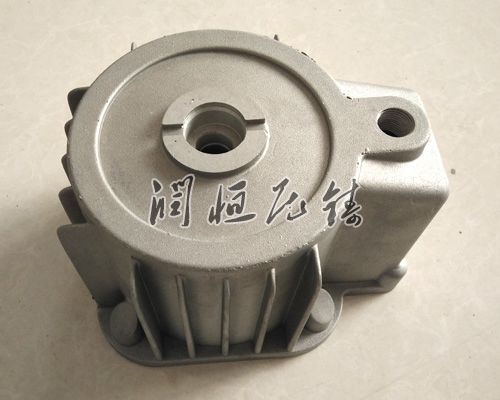
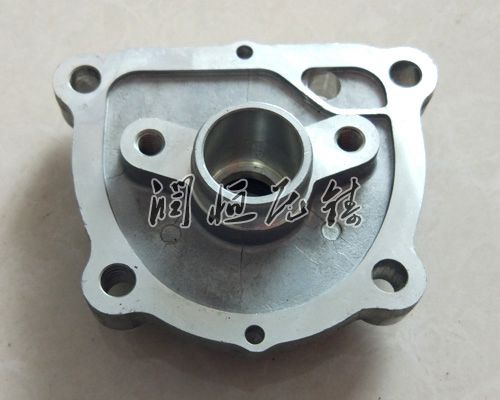
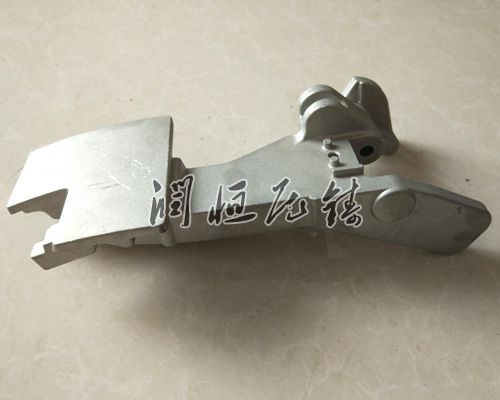
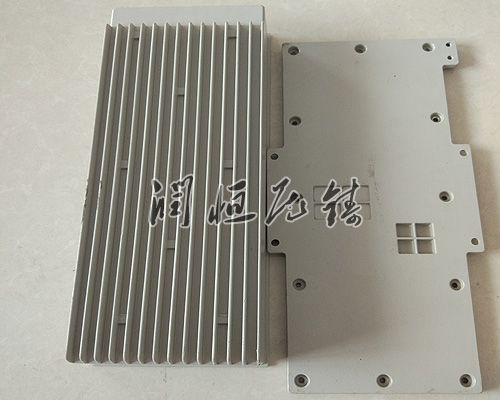
铝合金压铸件铝合金压铸件具有的铸造性能。根据应用目的、零件形状、规格精度、数量、产品质量标准、力学性能等等级标准和经济效益,确定合适的合金和铸造方法。铝合金压铸件适用于铸造非发动机零件,如发动机缸体、离合器壳、后桥壳、转向轴壳、变速器、气门机构、高压油泵、水泵、摇臂盖、车轮、发动机架、制动卡钳、液压缸和制动盘。
铸铝件不仅可以模腔表面的加工质量,还可以防止模具工作时因应力集中而开裂。模具精加工时,应对模腔表面进行抛光和研磨,使模腔表面粗糙度值控制在0.8μm以下。铸铝件预热要求:铝制铸件在风叶槽电火花穿孔时,将周围的尖角修圆至d1.5mm~2mm,电加工后模腔无尖角过渡,避免模尖角开裂失效。铸铝模的正确规范使用和辅助维护管理将延长其使用寿命。
铸铝是以熔融状态的铝,浇注进模具内,经冷却形成所需要形状铝件的一种工艺方法。铸铝所的铸件,称为铸铝件。
【概要描述】1、铝合金中铁含量或硅含量过高。 2、合金杂质的含量过高,降低了合金的塑性。 3、铝合金压铸模具,特别是模腔整体温度太低。 4、铸件壁厚、薄存有剧烈变化之处收缩受阻,尖角位形成应力。 5、留模时间过长,应力大。 解决的方法: 1、正确控制合金成分。 2、改变铸件结构,加角,改变出模斜度,减少壁厚差。 3、变或增加顶出位置,是顶出受力均匀。
关于铝合金压铸件机械性能的研究大都停留在试验片、试验棒上,但对于制品性能有关的缺陷、组织、成分的固溶等因素的影响研究还不够充分,由此导致产品方面存在许多不稳定因素。随着对外开放的逐渐频繁,日本JIS标准中的ADC12铝合金成为国内普片采用的一种主要压铸原料。所以,开展对以ADC12里合金为代表性的材料的材质、主机和机械性能的分析、研究是有的。而铝合金
铸铝件在铸造形成过程中,容易产生内部疏松、缩孔、气孔等缺陷,这些含有缺陷的铸件在经过机加工后,表面致密层部件被去掉而使内部的组织缺陷暴露出来。对有密封要求的汽车铸铝件,如气缸体、气缸盖、进气歧管、制动阀体等,在进行不怕压密封试验时,缺陷微孔的存在将导致密封介质的渗漏造成大量废品,且这些缺陷往往机加工后经试压才能发现,从而造成工时、原材
铸铝件在铸造成型后,毛坯铸件的表面处理一般来说不需要数控加工的铸件都采用抛丸的加工形式来解决。这种工艺形式被称为喷完工艺。喷完**是指以运动的弹丸流喷射材料表面并使其表面发生塑性变形的过程。正确的利用塑性变形层内的残余压应力。可以金属材料的疲劳断裂及应力腐蚀,断裂抗力。从而阻止疲劳裂纹的萌生,延长铸铝件的寿命。喷完的工艺成本还行、耗能
随着我国铸铝件行业的发展和铸造技术的提升,铸铝件产品已从初级产品向风电铸件、机床铸件等高技术、产品过渡,但目前出口竞争力仍有不足,出口比例较低且整体呈下降趋势,另外我国仍需部分无法自主生产的高技术铸铝件产品。