在铝铸件加工的过程中,铝合金可进行形式的浇铸,其中包括砂型铸造(黏土砂、水泥沙、化学硬化砂型等)、金属型铸造、壳型铸造、石膏型铸造、离心铸造、连续铸造以及压力铸造等,在其中以砂型铸造较为普遍。
铝铸件产生缩孔和缩松缺陷的原因,都是由于金属的液态收缩和凝固收缩大于固态收缩造成的。
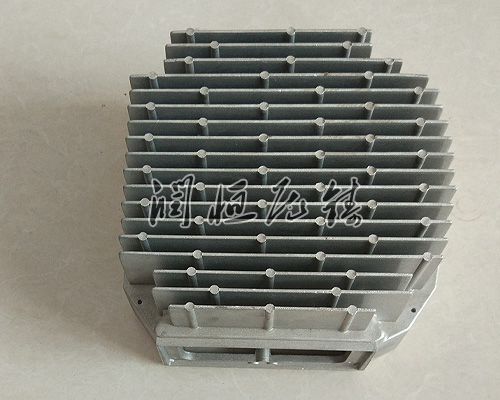
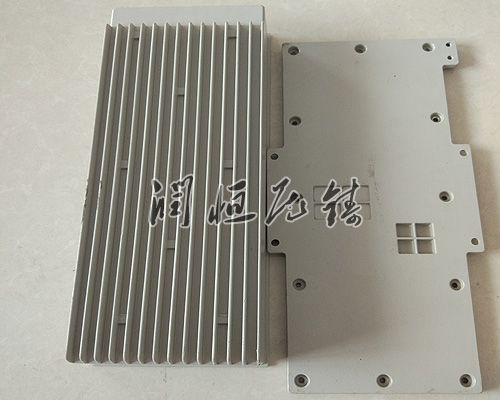
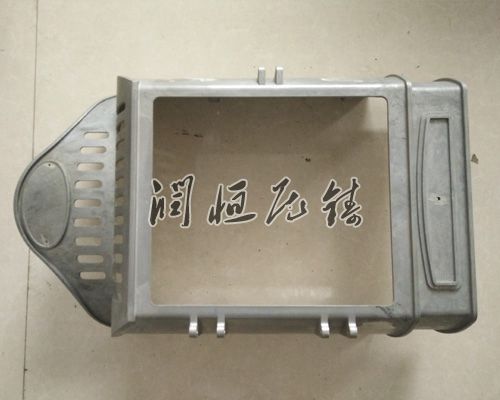
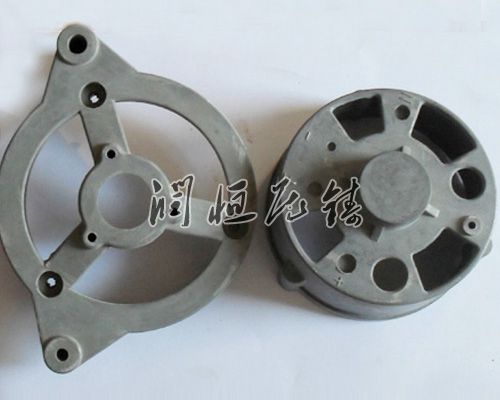
铝压铸件在进行制作的过程中是一种压力铸造的零件,在进行使用时装好铸件模具的压力铸造机械压铸机,在进行使用时将加热为液态的铝或者是铝合金浇入压铸机的入料口,经压铸机压铸,铸造出模具限制的形状和尺寸的铝零件或铝合金零件,这样的零件通常就被叫做铝压铸件。
铸铝件的成本低、工艺性好、重熔节省资源和能源,应用和发展不衰。压铸件优先采用砂型铸造,主要原因是砂型铸造较之其它铸造方法成本低、生产工艺简单、生产周期短。
缸体压铸模具主要由动型和定型两个大部分组成。定型固定在压铸机的定型座板上,由浇道将压铸机压室与型腔连通。
作为压铸技术的重要组成部分,压铸合金包括铝合金、镁合金、锌和锌铝合金、铜合金、黑色金属和金属基复合材料。
铝的化学性质比较活泼,熔炼过程中易与水反应、氧化并吸氢。氢在铝合金中从液态到固态的饱和溶解度相差近17倍,这使得铝合金铸件中极易产生小孔和夹杂等缺陷。
压铸铝合金自1914年投入商业化生产以来,随着汽车工业的发展和冷室压铸机的发明,了发展。