1.铝合金压铸件的壁不适合太薄,容易出现欠铸、冷隔等问题。 2.铝合金压铸件壁厚的选择:在正常使用条件下,壁厚不宜超过4.5mm,中小型铸件适用的壁厚:锌合金1-3mm,铝镁合金1.5-4mm,铜合金2-4mm。
铝压铸件是将铝熔化成液体,在高压高速下注入压铸模具的型腔内。在熔融铝冷却后,打开模具以获得模制产品。但是一般铝压铸都不用铝锭。废铝中杂质太多,会影响压铸的工作。
让我们简单解释一下铝压铸件产生裂纹的原因: 1.合金中铁含量过高或硅含量过低; 2.合金中杂质含量高,降低了合金的塑性; 3.铝硅合金:铝硅铜合金含锌或铜过多,铝镁合金含镁过多;
铝压铸件的材料要求: 1.的吸附性; ,高; 第三,硬度也需要高; 第四,韧性好;
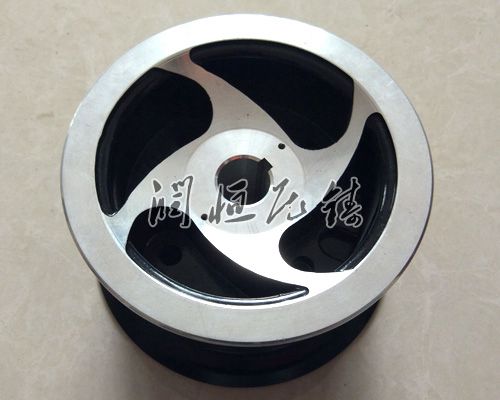
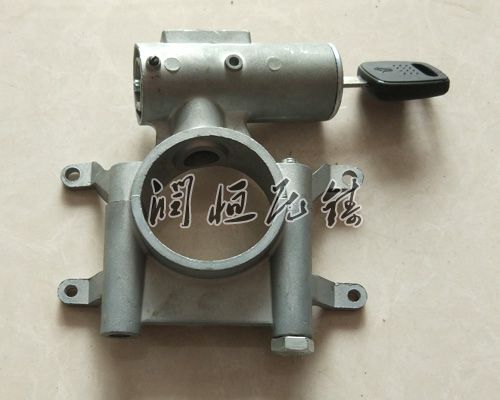
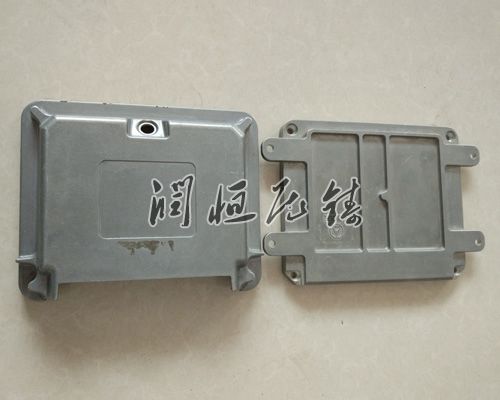
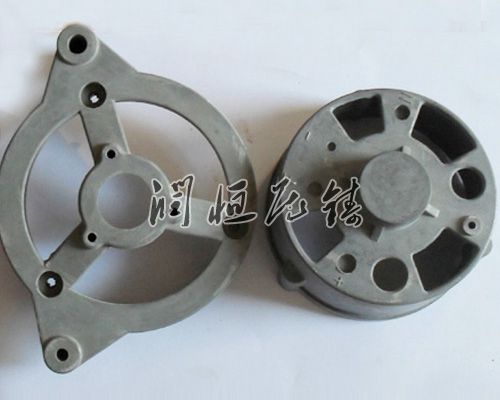
铝壳压铸件应用于设备零件、动力零件、石油机械零件、火车零件、汽车零件、蜗壳、阀体、支架、厨房用品、自行车零件、纺织机械零件等,被使用。这是因为压铸件具有许多其他金属压铸件无法比拟的优点,如重量轻、蚀、等。铝压铸件一直受到各行各业用户的青睐,汽车轻量化以来,压铸件在汽车工业中了的应用。
铝壳压铸件生产时的注意事项: 1、壁厚,厚度的差距过大会给添补带来影响; 2、脱模,这比注塑脱模难多了,是以拔模斜度的设置和脱模力要分外留意,平日拔模斜度为1~3度,斟酌到脱模的顺利性,外拔模要比内拔模的斜度要小些,外拔模也就1度,而内拔模要2~3度;
铝压铸件的清洗 一:去除浇口、飞边的方法 1、手动操作:使用木槌、锉刀、钳子等简单工具敲除铸件浇注系统等多余零件。优点是、方便简单,、,缺点是切口不规则,容易损坏铸件,变形。不适用于厚浇口、和复杂浇口、的铸件。
铝合金型材规格一般用于铝合金压铸件要求严格的铸件。如果出现表面起皮,基本就报废了。同时,压铸毛坯没有起皮现象,抛丸后大量起皮。采用履带式抛丸机,抛丸时间为5分钟。