铝合金化学成分的检验方法,检验规则和复检应符合GB/T15115的规定。化学成分的试样也可取自压铸件,但符合GB/T15115的规定。
我们在使用铝压铸的过程中会发现铝压铸会出现整体变形或局部变形;这就会影响到我们的使用,那么这是什么原因造成的呢?下面就让小编为您介绍一下铝压铸变形的原因是什么吧!
铝压铸件压铸操纵所需要的时间浇料的运行时间润滑压射冲头的时间;对模具喷涂润滑剂等候润滑剂发挥清理模具等操纵所用的时间。
压铸铝件的重量和尺寸范围都很宽,重量 轻的只有几克, 重的可达到400吨,壁厚 薄的只有0.5毫米, 厚可超过1米,长度可由几毫米到十几米,可满足不同工业部门的使用要求。
铝压铸件在凝固过程中,它的各部分尺寸一般都要缩小,铸件尺寸缩小的百分率,叫做铸造线收缩率或铸造收缩率。铸模 ( 包括芯盒) 时,要按确定的铸造收缩率,将铸模放大一些,以冷却后铸件的尺寸符合要求
针孔对铝合金性能的影响主要表现在能使铸件组织致密度降低,力学性能下降。为此,在铝合金铸件生产实践中,加强对气孔等级对力学性能的影响 ,通过控制针孔等级来铝压铸件品质是非常重要的。
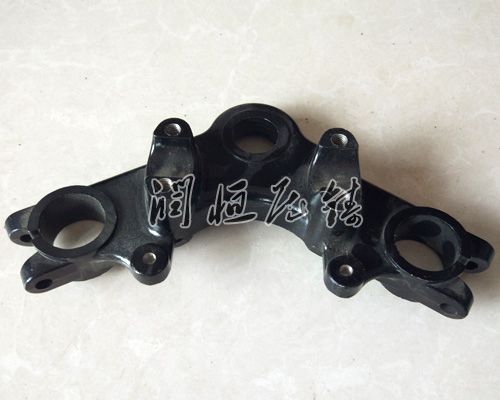
铝压铸件在不同的地方有不同的叫法,如铝压铸零件、压铸铝零件、压铸铝件、压铸铝、铝压铸件、铝合金压铸零件等。
通常所说的汽车压铸件铸造成形主要是指消失模和熔模铸造技术。随着汽车压铸件成形技术的发展,铸造成形是指一类铸造成形方法。