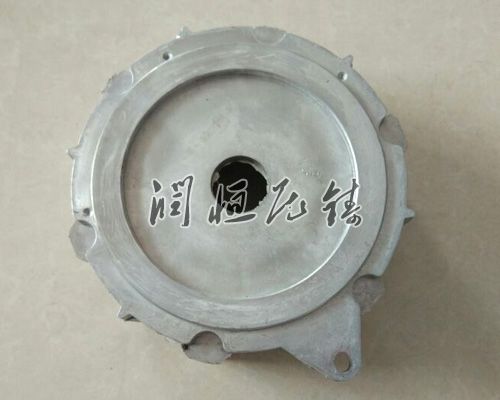
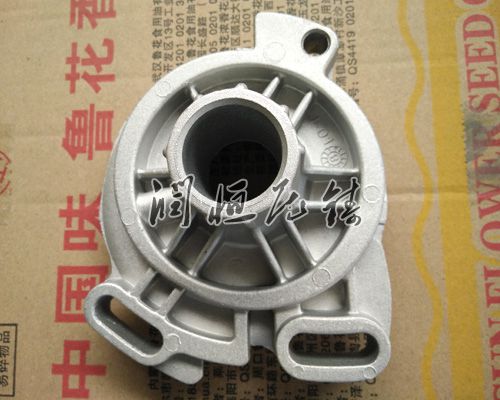
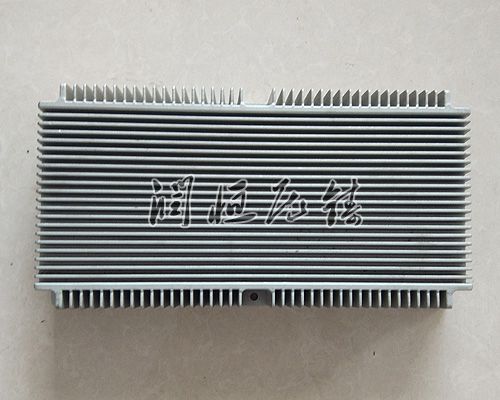
锌合金压铸件凭借其精度不错、速率不错及的机械性能,普遍应用于汽车零部件、电子设备外壳及细致仪器等区域。然而,压铸过程中易产生的气孔、裂纹及模具磨损等问题,直接影响铸件质量与模具寿命。通过优化策略与实施的寿命延长措施,可明显提升压铸件的综合性能。
一、锌合金压铸件优化策略
1.结构正确性
压铸件结构需兼顾强度、刚度与工艺可行性。避免厚薄急剧变化的截面,以减少凝固过程中的应力集中。例如,大面积平板类铸件应通过增加筋降低壁厚,同时确定筋与主体结构的过渡圆滑。转角处需设置铸造圆角,避免直角导致模具型腔尖角应力集中,进而引发模具开裂或铸件裂纹。此外,减少抽芯结构的使用,优先采用可一次成型的型腔,可简化模具结构并降低成本。
2.壁厚均匀性控制
壁厚是影响压铸件质量的关键因素。过薄的壁厚会导致金属液填充不足,引发冷隔、欠铸等缺陷;过厚的壁厚则可能因收缩不均产生缩孔、疏松。时应根据铸件功能需求,在确定强度与刚度的前提下,尽可能采用均匀壁厚或渐变过渡结构。例如,对于复杂结构件,可通过模拟软件分析金属液流动路径,优化浇注系统与壁厚分布,充型过程中无涡流或湍流产生。
3.排气与溢流系统
排气与溢流系统是减少气孔缺陷的核心环节。模具型腔需设置正确的排气槽与溢流槽,确定型腔内气体在压射过程中顺利排出。溢流槽截面积应不小于内浇口截面积的60%,以收集杂质与气体。同时,浇口方向需与型腔结构匹配,避免金属液直冲型芯或型壁,减少冲蚀与涡流。例如,采用顺序填充,通过直浇道与横浇道的正确布局,引导金属液平稳流动,降低气孔率。
4.表面质量与外观优化
表面质量直接影响铸件的装饰性与不怕蚀性。时需明确表面光洁度要求,避免型腔表面划痕或凹坑。对于需电镀或喷涂的铸件,转角处圆角可提升涂层附着力,防止尖角处涂层堆积或脱落。此外,颜色与涂层选择需结合应用环境,例如户外使用的铸件应优先采用不怕候性涂层,以延长使用寿命。
二、锌合金压铸模具寿命延长策略
1.材料选择与热处理
模具材料需具备硬度不错、高性与高热稳定性。例如,选用模具钢,通过淬火与回火处理,使模具表面硬度达到HRC44-48,同时保持芯部韧性,以抵抗压铸过程中的热应力与机械应力。热处理过程中需严格控制温度与时间,避免过热导致模具开裂或硬度不足。
2.模具结构优化
模具需兼顾强度与散热性能。优化冷却系统布局,通过模拟分析确定冷却水管位置与流速,模具温度均匀性,减少热疲劳裂纹。例如,在型腔厚壁处增设冷却水道,可降低局部温度,延长模具寿命。此外,避免模具结构中存在细薄截面或尖角,以减少应力集中。
3.工艺参数调控
压铸工艺参数需与模具匹配。正确设置压射速度、压力与温度,避免因参数不当导致模具过早失效。例如,压射速度过高可能引发金属液飞溅,加剧模具型腔磨损;温度过低则会导致金属液流动性差,增加模具热负荷。通过实时监控与调整工艺参数,可明显降低模具磨损率。
4.日常维护与保养
定期维护是延长模具寿命的关键。每日作业前需检查模具型腔表面状态,及时清理杂质与油污,避免划伤或腐蚀。对于局部磨损,可采用氩弧焊修补,焊后进行回火处理以去掉应力。此外,模具存放时需避免撞击或挤压,运输过程中应使用用包装,防止变形。
三、综合策略实施
锌合金压铸件与模具寿命延长需形成系统性解决方案。阶段通过模拟分析优化结构与工艺参数,生产阶段通过材料选择与热处理提升模具性能,使用阶段通过日常维护与工艺调控降低损耗。例如,某汽车零部件企业通过实施上述策略,将模具寿命延长,同时铸件合格率明显提升。
通过的优化与寿命延长策略,锌合金压铸件可实现质量不错、低成本与长寿命的平衡,为工业提供确定。