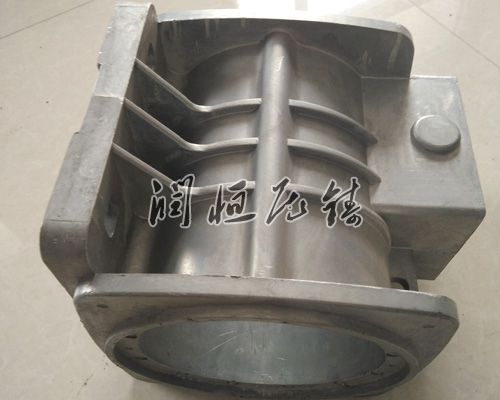
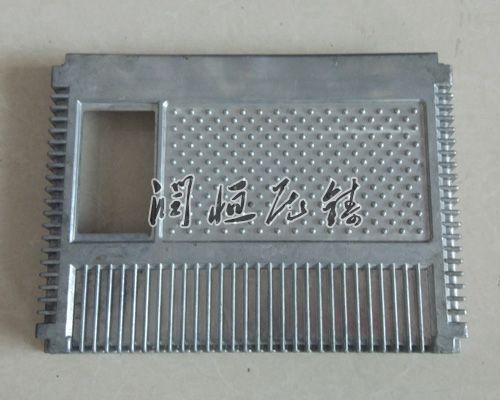
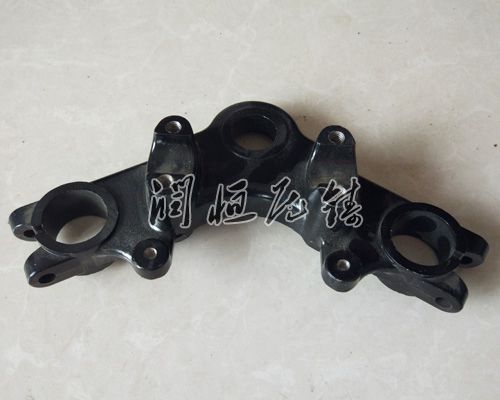
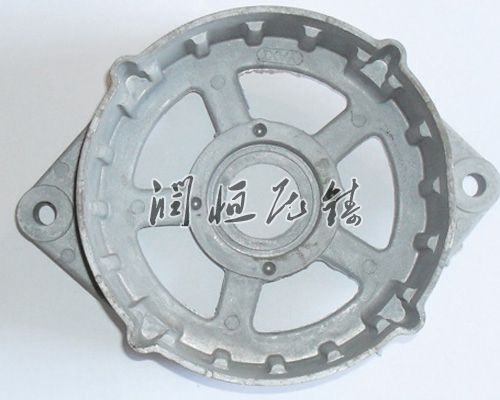
铝压铸作为一种速率不错、细致的金属成型技术,在汽车、电子、航空航天等区域有着普遍应用。其核心在于通过高压、将熔融铝合金注入模具型腔,并在压力下凝固成型。要实现质量不错铝压铸件的生产,工艺参数的准确设定与持续优化重要,这涉及压力、速度、温度、时间等多个维度的协同控制。
工艺参数设定的基础考量
压力参数
压射压力是铝液充填型腔的动力源泉,其大小直接影响铸件的致密性和轮廓清晰度。设定压射压力时,需综合考虑铸件结构特征。对于薄壁铸件,为铝液能快充满型腔并克服流动阻力,需选择较不错的压射比压;而对于厚壁铸件,则可在增压阶段施加较不错压力,以提升铸件内部致密度。此外,合金特性也是重要因素,结晶温度范围宽、流动性差的铝合金,往往需要愈高的压力来确定成型质量。模具温度和浇注系统同样会影响压力设定,模具温度较低或浇注系统流程长、转折多时,需适当提升压射压力。
速度参数
压铸速度分为压射速度和充型速度。压射速度是压室内压射冲头推动铝液的移动速度,在一、二阶段通常采用低速压射,防止铝液从加料口溅出,同时使压室内空气充足逸出。充型速度则是铝液通过内浇口处的线速度,其设定需根据铸件形状复杂程度、壁厚以及合金特性来调整。形状复杂或薄壁铸件,内浇口速度应高些,以确定铝液能顺利充满型腔;合金浇入温度低或导热性能不错时,也需提升充型速度。
温度参数
温度参数包括铝液浇注温度和模具温度。铝液浇注温度过高,会导致铸件收缩率增大、晶粒粗大,还可能引起模具热疲劳;温度过低则会使铝液流动性变差,产生冷隔、欠铸等缺陷。一般而言,铝液浇注温度应尽可能低,在确定成型和表面质量的前提下,根据铸件壁厚和复杂程度进行适当调整。模具温度同样关键,它影响着铸件的尺寸精度和内部质量。模具温度稳定,铸件尺寸收缩也相应稳定,尺寸公差等级得以提升。不同合金对模具温度要求不同,通常铝合金压铸模具温度控制在一些范围。
时间参数
时间参数涵盖充型时间、增压建压时间、持压时间和留模时间。充型时间取决于铸件大小、复杂程度和内浇口截面积等因素,体积大、形状简单的铸件充型时间长些,反之则短些。增压建压时间越短越好,但需在金属液凝固前达到预定增压压力,以压力能传递。持压时间从金属液充满型腔到内浇口全部凝固,冲头压力持续作用的时间,其长短与合金及铸件壁厚有关。留模时间是指持压结束到开模的时间,过短铸件易变形或开裂,过长则影响生产速率。
工艺参数优化策略
基于模拟分析的优化
利用计算机数值模拟技术,如FLOW-3D等软件,对压铸工艺进行模拟分析。通过模拟可以直观地看到铝液在型腔内的充型过程、温度分布、卷气情况等,从而找出可能产生缺陷的位置和原因。根据模拟结果,对工艺参数进行针对性优化,如调整内浇口位置和截面积、增设溢流槽和排气槽等,以改进铝液流动状态,减少缺陷产生。
实验试制与反馈调整
在实际生产中,通过实验试制来验证和优化工艺参数。选取不同参数组合进行试压铸,对试制出的铸件进行全部检测,包括尺寸精度、表面质量、内部缺陷等。根据检测结果,分析各参数对铸件质量的影响,找出佳参数组合。同时,建立工艺参数与铸件质量的反馈机制,在生产过程中持续监测铸件质量,及时调整工艺参数,确定生产稳定。
引入工艺技术
引入真空压铸、局部挤压等工艺技术,进一步提升铸件质量。真空压铸可减少压铸件内部的气孔和氧化夹杂,提升产品的致密性和机械性能;局部挤压则能对铸件部位进行二次加压,去掉缩孔、缩松等缺陷,增强铸件强度。