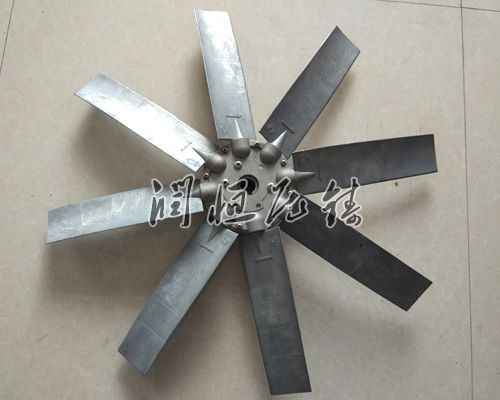
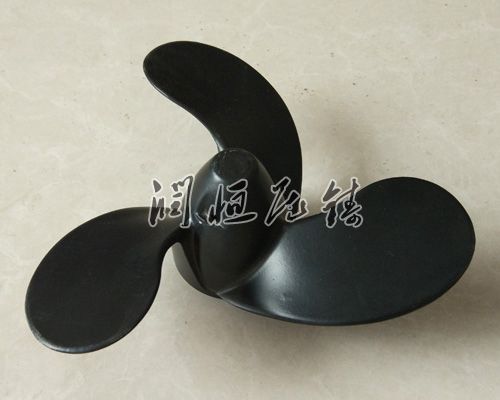
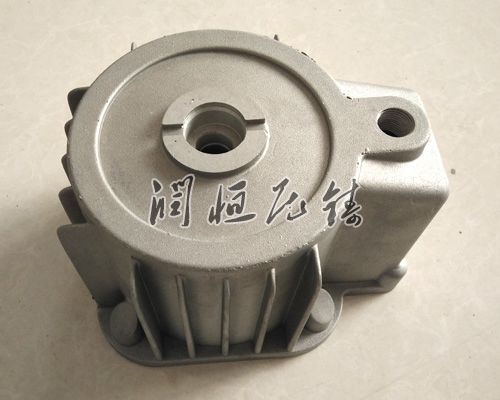
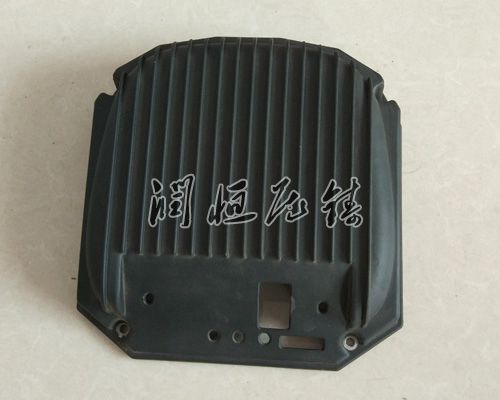
铝压铸件因其轻量化、及的加工性能,普遍应用于汽车、电子、航空航天等区域。然而,压铸过程中易产生的气孔、偏析及脱模剂残留等问题,对表面质量提出严峻挑战。表面处理技术作为提升压铸件性能的关键环节,需通过化学与机械手段协同作用,构建不易腐蚀、且具备装饰性的保护层。以下从技术分类、工艺优化及典型应用三方面展开分析。
一、表面处理技术分类与核心功能
表面处理技术可分为预处理、防护性处理、装饰性处理及功能性处理四大类。预处理是后续工艺的基础,需通过脱脂、碱蚀、喷砂等步骤去掉表面油污、氧化膜及型砂残留。例如,碱性脱脂剂可快溶解压铸件表面的油脂,而弱碱性溶液则能温和去掉自然氧化层,避免过度腐蚀导致基体损伤。喷砂处理通过砂粒冲击表面,形成均匀的粗糙度,既可清理微小毛刺,又能增强后续涂层的附着力。
防护性处理以提升蚀性为核心。化学转化膜技术通过磷化或铬化处理,在表面形成磷酸盐或铬酸盐保护层,其中磷化膜因环保性愈优,逐渐替代守旧含铬工艺。阳氧化是另一关键技术,通过电解作用在表面生成三氧化二铝膜,该膜层不仅硬度不错、性强,还可通过染色实现化外观。对于高硅含量的压铸件,需采用用电解液及低温工艺,以避免膜层起泡或脱落。
装饰性处理侧重于外观优化。喷涂技术通过液体或粉末涂料形成保护层,其中粉末喷涂因环保性突出,成为汽车零部件、家电外壳的主流选择。电镀技术则通过沉积金属层提升装饰性,如镀铬层可赋予压铸件镜面光泽,而镀镍层则能实现古铜、黑色等特别效果。真空镀膜(PVD)技术通过在真空环境中沉积金属或陶瓷薄膜,可获得金色、玫瑰金等质感,同时具备不错的不怕磨性。
二、工艺优化与关键控制点
表面处理工艺的优化需从预处理细致化、参数动态调控及缺陷防预三方面入手。预处理阶段,需根据压铸件材质调整清洗方案。例如,高硅压铸件需采用弱碱性脱脂剂,避免强酸导致表面过蚀;含脱模剂残留的部件则需通过声波清洗全部去掉污垢。喷砂处理时,砂粒粒度及喷射压力需与表面粗糙度要求匹配,过度处理可能封闭气孔,影响后续涂层结合力。
阳氧化工艺中,电解液成分、电流密度及处理时间需协同控制。硫酸体系适用于通用压铸件,而草酸体系则能生成愈硬的氧化膜,但成本较不错。对于复杂结构件,需采用脉冲电解技术,通过周期性调整电流密度,避免局部过热导致的膜层不均。电镀工艺中,前处理质量直接影响镀层性能。例如,镀铬前需通过活化处理去掉表面惰性层,而镀锌后需进行钝化处理,以提升不怕蚀性。
三、典型应用场景与技术适配
不同应用场景对表面处理技术的需求存在明显差异。汽车发动机缸体因长期暴露于高温、腐蚀环境,需采用喷砂+粉末喷涂组合工艺。喷砂处理可清理铸造缺陷,而粉末涂层则能提供不错的不怕盐雾性能。电子连接器对导电性要求高,需通过化学镀镍实现均匀镀层,同时避免电镀产生的氢脆问题。
航空航天区域对轻量化与不怕蚀性的双重需求,推动了阳氧化+封闭处理技术的普遍应用。该工艺通过生成致密氧化膜,并采用热封闭或冷封闭技术堵塞膜层孔隙,明显提升不怕蚀性。对于装饰件,如手机中框,真空镀膜技术可实现薄金属质感涂层,同时达到与环保要求。
四、技术发展趋势与挑战
随着环保法规的日益严格,表面处理技术正朝低污染、速率不错方向发展。无铬化学转化膜、水性涂料及低温阳氧化技术逐渐成为主流。例如,环保型化学抛光通过替代硝酸,实现零NOx排放,同时保持表面光洁度。此外,智能化生产线的引入,通过传感器实时监测工艺参数,可大幅提升处理质量的一致性。
然而,技术升级仍面临挑战。高硅压铸件的表面处理需解决膜层结合力不足的问题;复杂结构件的均匀镀层实现需突破电场分布优化技术;而功能性涂层(如自修理、清洁)的研讨则需材料与表面工程的深层融合。
铝压铸件表面处理技术是连接材料性能与产品应用的关键桥梁。通过预处理细致化、工艺参数动态调控及研讨,可明显提升压铸件的不易腐蚀性、性及装饰性,为提供技术支撑。未来,随着环保与智能化需求的增长,表面处理技术将向绿色化、速率不错化及功能化方向持续演进。