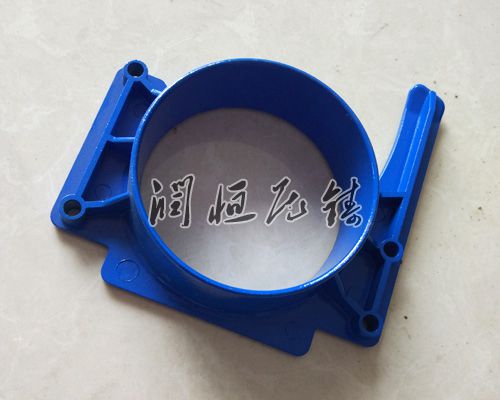
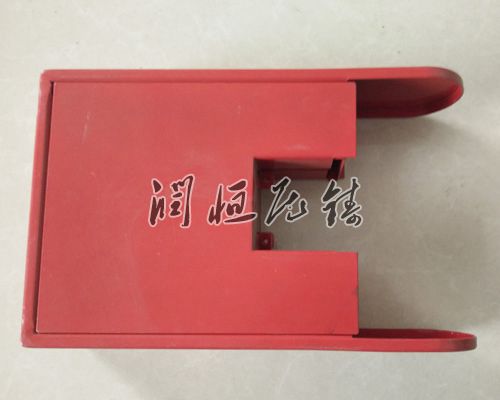
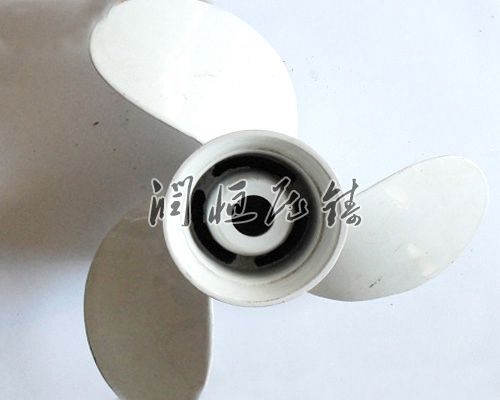
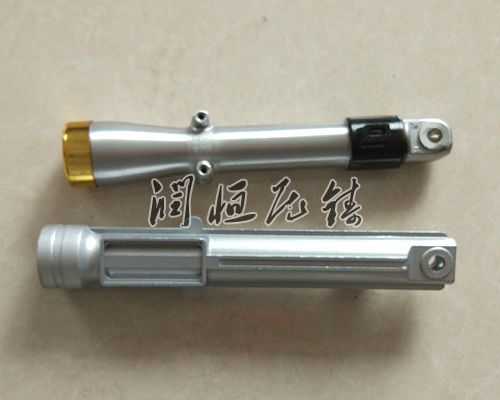
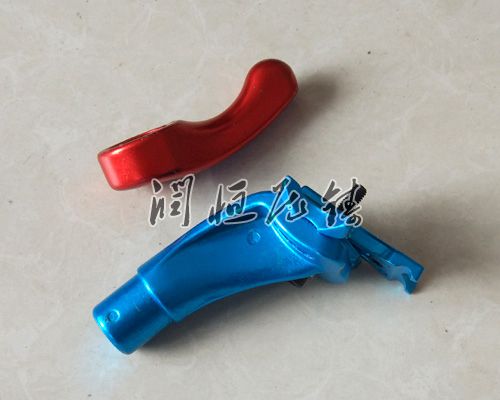
铝铸件凭借其轻质、和的加工性能,普遍应用于汽车、机械、电子等诸多区域。为确定铝铸件达到不同行业的使用要求,质量检验与反馈机制构成了生产闭环中的关键环节,从原材料到成品出厂,各个步骤都需严格把控,通过及时反馈与调整,持续提升产品质量。
原材料检验:筑牢质量根基
铝铸件的质量始于原材料的选择。铝合金锭作为主要原料,其化学成分直接影响铸件的力学性能和加工特性。在原材料入厂时,需对各批次铝合金锭进行抽检,主要检查其合金元素含量是否符合标准要求。例如,硅元素的添加能改进铝合金的流动性,但含量过高会降低铸件的强度;镁元素的加入可提升蚀性,但过量则易导致热裂倾向增加。通过光谱分析等快检测手段,可快判断原材料的化学成分是否达标,防止不合格原料流入生产环节。
此外,原材料的表面质量也不容忽视。铝合金锭表面应无明显的裂纹、气孔、夹渣等缺陷,这些表面缺陷可能在熔炼过程中混入铝液,进而影响铸件的内部质量。因此,对原材料表面进行目视检查和简单的无损检测,可提前剔除存在表面缺陷的原料,为后续生产提供基础。
生产过程检验:实时监控与调整
在铝铸件的熔炼环节,需对铝液的温度、成分和净度进行实时监控。铝液温度过高会导致氧化加剧,产生大量氧化渣,影响铸件的致密度;温度过低则会使铝液流动性变差,造成充型不足。通过在熔炼炉内安装温度传感器,可实时监测铝液温度,并通过自动控制系统调整加热功率,铝液温度稳定在适宜范围内。同时,定期对铝液进行取样分析,检查其化学成分是否符合要求,并根据分析结果及时调整合金元素的添加量。
压铸过程中,模具状态对铸件质量起着决定性作用。模具的磨损、变形或冷却系统故障都可能导致铸件出现尺寸偏差、表面缺陷等问题。因此,在生产过程中需定期检查模具的磨损情况,特别是型腔、型芯等关键部位。通过目视检查和简单的测量工具,可及时发现模具的磨损痕迹,并根据磨损程度决定是否进行修理或替换。此外,还需检查模具的冷却系统是否通畅,冷却水流量是否稳定,确定模具温度均匀,避免因局部过热或过冷导致铸件产生热应力裂纹。
成品检验:全部评估质量水平
成品检验是铝铸件质量控制的后一道关卡,需对铸件的外观、尺寸、内部质量和力学性能进行全部检测。外观检验主要检查铸件表面是否光滑、平整,有无裂纹、气孔、缩松等缺陷。通过目视检查和放大镜辅助观察,可发现铸件表面的微小缺陷,并及时进行标记和处理。
尺寸检验则铸件符合要求的公差范围。使用卡尺、千分尺等测量工具,对铸件的关键尺寸进行测量,并与图纸进行对比。对于形状复杂的铸件,还可采用三坐标测量仪进行准确测量,确定尺寸精度达到要求。
内部质量检验通常采用无损检测方法,如X射线探伤、声波探伤等。这些方法可在不破坏铸件的前提下,检测其内部是否存在气孔、夹杂、裂纹等缺陷。通过无损检测,可全部评估铸件的内部质量,为后续的加工和使用提供依据。
质量反馈与持续改进
质量检验的目的不仅在于发现问题,愈在于通过反馈机制推动生产过程的持续改进。当检验过程中发现质量问题时,需及时将问题反馈给相关部门,如生产部门、技术部门和质量管理部门。生产部门需对问题产生的原因进行深入分析,找出是原材料、工艺参数还是设备故障等方面的问题,并制定相应的整改措施。技术部门则需根据质量问题,对生产工艺进行优化和改进,提升生产过程的稳定性和可控性。质量管理部门需对整个反馈和改进过程进行跟踪和监督,问题得全部解决,防止类似问题再次发生。
通过建立的质量检验与反馈机制,铝铸件生产企业可实现对生产全过程的准确把控,不断提升产品质量水平,达到市场和客户的需求。