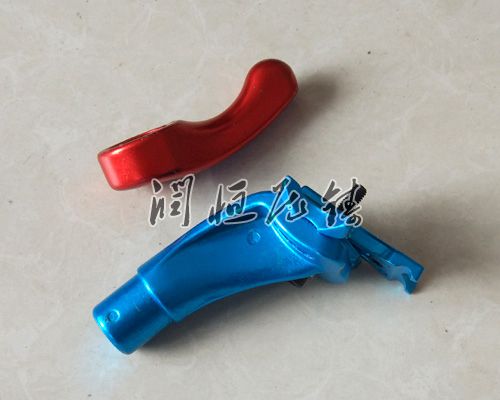
铝压铸件作为现代工业的核心基础件,其质量直接关系到终端产品的性能。从细致汽车发动机部件到5G通信设备外壳,铝压铸件需达到严格的尺寸精度、力学性能及表面质量要求。以下从检验流程、关键指标、缺陷判定及入库管理四个维度,系统阐述铝压铸件的质量管控标准。
一、全流程质量检验体系
首件检验制度
每批次生产前需制作首件样品,经三坐标测量仪(精度±0.005mm)检测关键尺寸,同时进行X射线探伤(检测精度0.1mm)确认内部结构。某汽车零部件厂通过首件检验拦截了30%的模具调试缺陷,避免批量报废。
过程巡检机制
采用SPC统计过程控制,每2小时抽检10件产品,主要监控壁厚偏差(允许±0.1mm)、孔位公差(H7级)等关键参数。某电子设备外壳生产线通过实时数据监控,将尺寸超差率从5%降至0.8%。
终检全检要求
对细致件实施1全检,使用影像测量仪(分辨率0.001mm)检测复杂曲面,配合光谱分析仪(误差≤0.5%)验证材质成分。某航空零件供应商通过全检制度,使产品装机合格率提升至.90%。
二、核心质量指标标准
尺寸精度规范
线性尺寸公差需符合ISO2768-mK级标准,形位公差(如平面度≤0.05mm/100mm)需通过激光干涉仪验证。某诊治器械外壳要求螺纹孔位置度φ0.02mm,采用在线测量系统实时监控。
力学性能要求
抗拉强度≥220MPa(ADC12合金)、延伸率≥1.5%为基本指标,重要部件需通过-40℃至150℃的100次热循环测试。某新能源汽车电池盒经冲击试验(能量50J)后无裂纹,达到IP67防护等级。
表面质量分级
一层表面(外观件):Ra≤0.8μm,无流痕、冷隔等缺陷,采用光泽度仪(60°角≥80GU)检测表面光洁度。
二层表面(结构件):允许轻微加工痕迹,但需通过渗透探伤(PT)确认无裂纹。
三层表面(隐蔽部位):主要检查孔洞、毛刺等基本缺陷。
三、缺陷判定与分级处理
致命缺陷(CR)
包括裂纹、贯穿性气孔、成分超标等。某发动机缸体因发现0.3mm裂纹被判定为CR级,需立即隔离返工。此类缺陷采用声波探伤(频率5MHz)或工业CT扫描(分辨率0.1mm)检测。
主要缺陷(MA)
如尺寸超差±0.2mm、缩孔体积>0.5mm³等。某5G滤波器因厚度偏差0.15mm被判定为M,经数控加工修正后复检。
次要缺陷(MI)
包括轻微划痕(深层<0.05mm)、色差ΔE<2等。某手机中框允许存在2处直径<0.3mm的夹杂物,但需记录缺陷位置。
四、标准化入库管理流程
标识与追溯
采用激光打标机(精度±0.01mm)刻印批次号、材质标识等信息,配合MES系统实现全流程追溯。某汽车零部件厂通过二维码扫描,可在10秒内调取生产参数记录。
包装防护要求
细致件使用防止静电EPE珍珠棉包裹,配合干燥剂(含水量≤0.5%)密封包装。某电子连接器采用真空铝箔袋(氧透过率<1cc/m²·24h)存储,保质期可达18个月。
存储环境控制
仓库设置温湿度监控系统(温度15-25℃,湿度40-60%),重型铸件采用货架分层存放(承重≥500kg/层)。某航空零件库房配备具体以临床效果为主机,使RH值稳定在55%,避免氧化腐蚀。
抽样复检制度
入库后30天内按GB/T2828.1进行抽样(AQL=1.0),主要检测盐雾试验(480h无白锈)、硬度测试(HV≥70)等长期性能指标。某电源外壳经复检发现硬度偏低,追溯发现模具温度异常,及时调整工艺参数。
铝压铸件的质量管控需贯穿生产全周期,通过建立标准化检验流程、量化缺陷分级标准、入库管理体系,可实现产品不良率控制在0.3%以下。随着工业4.0的推进,智能检测设备(如AI视觉系统)与数字化管理系统(如ERP)的融合,将进一步提升质量管控速率与准确度。