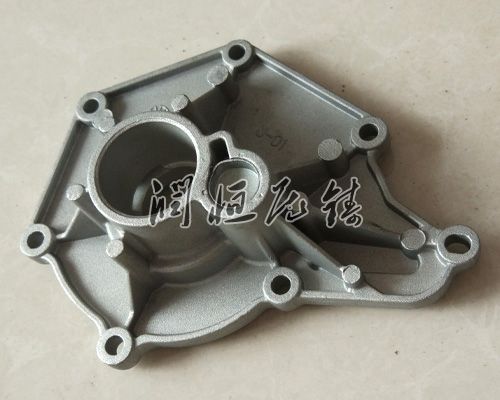
锌合金压铸工艺中,压射速度、压射压力、模具温度及金属液温度等参数的协同控制,直接影响铸件的成型质量与生产速率。通过系统性优化这些参数,可解决缩孔、气孔、冷隔等典型缺陷,提升铸件的致密度与表面光洁度。以下从核心参数调控、工艺协同优化及缺陷防预三方面展开分析。
一、压射参数的动态匹配
压射速度与压力的匹配是金属液充填型腔的关键。在压射阶段,需确定金属液以层流状态填充型腔,避免因湍流导致气体卷入。例如,针对壁厚差异大的铸件,可采用分段压射策略:在填充薄壁区域时提升压射速度以防止过早凝固,而在填充厚壁区域时降低速度以减少气体包裹。压射压力的设定需兼顾充填能力与模具寿命,过高的压力虽能提升金属液流动性,但可能加速模具磨损,需通过模拟软件分析确定佳压力范围。
保压阶段参数对铸件致密度影响明显。保压压力需足以补偿金属液凝固收缩,同时避免因压力过高导致模具分型面飞边。保压时间的控制需结合铸件壁厚与模具冷却能力,过短的保压时间会使缩孔缺陷无法去掉,而过长则降低生产速率。实践中,可通过观察铸件脱模后的表面状态调整保压参数:若出现明显收缩凹陷,需延长保压时间或提升保压压力;若发现飞边或模具粘料,则需适当降低参数。
二、温度场的梯度控制
金属液温度与模具温度的协同管理是工艺优化的核心。锌合金的熔点较低,通常需将金属液温度控制在区间,既能确定流动性,又能避免因温度过高导致合金元素烧损。例如,在压铸含铜量较不错的锌合金时,过高的温度会加速铜元素的氧化,形成黑色氧化物夹杂,影响铸件表面质量。模具温度的控制需形成正确的梯度分布:型腔表面温度应略高于金属液凝固温度,以推动金属液与模具的热交换;而模具型芯温度需适当降低,以加速厚壁区域的凝固,防止缩孔形成。
冷却系统的对温度场控制重要。针对热节区域,可采用局部激冷结构,如嵌入铜块或布置点冷管,加速该区域金属液凝固。对于薄壁区域,则需通过保温材料或加热元件维持模具温度,防止因过快冷却导致冷隔缺陷。实践中,可通过红外热成像仪监测模具温度分布,结合模拟软件优化冷却水道布局,实现温度场的准确调控。
三、缺陷防预的工艺联动
缩孔缺陷的防预需从压射参数与模具双重入手。在压射参数方面,提升保压压力与延长保压时间可增强金属液的补缩能力;在模具方面,正确设置内浇口与溢流槽的位置,能引导金属液有序充填,并将气体与杂质排出模腔。例如,针对异形结构铸件,可采用分区填充方式,通过多个内浇口同步注入金属液,减少汇流点处的卷气风险。
气孔缺陷的去掉需综合控制金属液含气量与压射过程。熔炼阶段需通过除气装置降低金属液中的氢含量,同时避免使用含水分的炉料。压射阶段需优化压射速度曲线,防止因压射导致气体卷入。模具排气系统的同样关键,需在然后填充区域设置足够面积的溢流槽与排气槽,气体能顺利排出模腔。
冷隔缺陷的防预需平衡金属液温度与压射速度。过低的金属液温度或过慢的压射速度会导致金属液在型腔中提前凝固,形成冷隔。实践中,可通过提升模具预热温度或优化压射速度曲线解决此类问题。例如,在填充薄壁区域时,适当提升压射速度可防止金属液因快冷却而失去流动性。
四、工艺优化的实践路径
工艺参数优化需遵循“模拟-试验-调整”的闭环流程。起先,利用模流分析软件模拟金属液充填过程,预测缺陷发生位置;其次,根据模拟结果调整压射参数、模具温度及冷却系统;后,通过试模验证优化效果,并持续迭代改进。例如,某企业通过模拟分析发现,原浇注系统因内浇口面积不均导致金属液流速不一致,进而引发卷气缺陷。经扩大部分内浇口面积并调整溢流槽位置后,铸件内部气孔率明显降低,合格率大幅提升。
锌合金压铸工艺参数的优化需从压射参数、温度场控制及缺陷防预三方面协同推进。通过动态匹配压射速度与压力、准确调控温度梯度、系统防预典型缺陷,可明显提升铸件质量与生产速率。实践中,企业应结合自身设备条件与产品特点,建立标准化的工艺参数库,并通过持续改进实现工艺稳定性的提升。