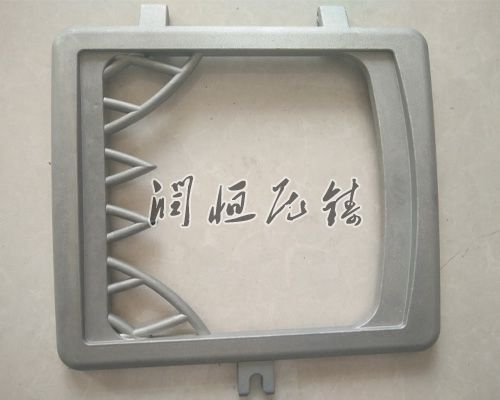
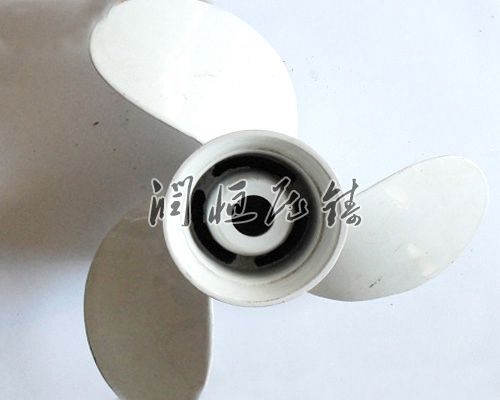
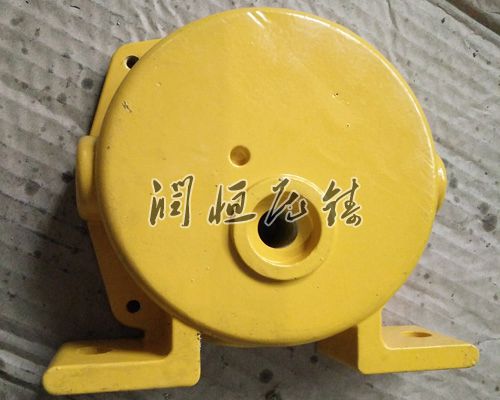
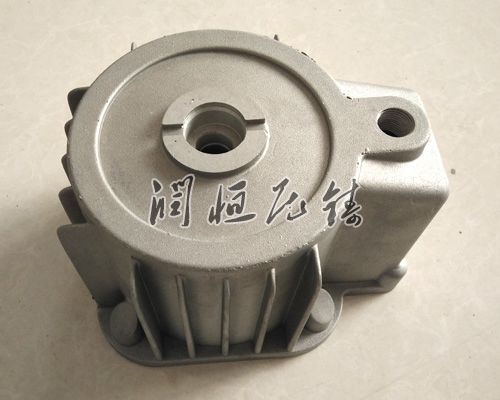
压铝铸件的形成是一个复杂而细致的工艺过程,它涉及到多个环节和步骤,各步都需要严格的操作控制和质量控制。以下是铝压铸件形成的详细过程:
一、原材料准备
铝压铸件的原材料主要是铝合金,这些铝合金具有的铸造性能和机械性能,能够达到不同压铸件的需求。在原材料准备阶段,需要对铝合金进行成分检验,其符合生产要求。同时,还需要对铝合金进行熔炼和精炼处理,以去掉其中的杂质和气体,提升合金的净度和铸造性能。常用的铝合口碑号有ADC12、A380等。
二、模具与
模具是压铸铝件生产中的关键设备之一,其和质量直接影响到压铸件的质量和精度。模具需要考虑到产品的形状、尺寸、结构等因素,以及压铸机的规格和性能。出的模具应结构、简洁,能够实现正确准确的铸造。
在模具过程中,需要采用精度不错的加工设备和工艺,确定模具的尺寸精度和表面质量。此外,还需要对模具进行热处理和表面处理,以提升其硬度和性,延长使用寿命。制作好的模具需要安装到的铸造设备上进行铸造,并对设备进行参数调整,以铸造过程中所完成的铝合金件精度不错。
三、压铸工艺
压铸工艺是压铸铝件生产的核心环节,它包括压射、充填、凝固和脱模等过程。
压射:在压射阶段,压铸机将熔融的铝合金以高压注入模具型腔中。这个过程中,需要控制压射速度和压力,以确定金属液能够充足充填型腔并排除其中的气体和杂质。压射速度的选择取决于铸件的壁厚、形状复杂程度以及合金种类等因素。一般来说,壁厚越薄、形状越复杂的铸件,需要愈快的压射速度。
充填:在充填阶段,需要控制金属液的流动速度和方向,以避免产生涡流和缩孔等缺陷。充填时间的长短也取决于合金浇注温度、模具温度以及铸件结构等因素。
凝固:在凝固阶段,需要控制压铸件的冷却速度和温度梯度,以获得的组织结构和力学性能。冷却时间与温度是影响工件质量的重要因素。
脱模:当铸件全部凝固并具有相应的强度后,就可以进行脱模操作了。脱模时需要压铸件顺利脱模,避免产生变形和裂纹等缺陷。
四、后处理
压铸铝件生产完成后,需要进行一系列后处理工艺,以提升其表面质量和力学性能。这些后处理工艺包括去毛刺、清洗、热处理、喷涂等。
去毛刺:去掉压铸件表面的凸起和锐边,以免对后续加工和使用造成影响。
清洗:去掉压铸件表面的油污和残留物,以确定其表面质量。
热处理:去掉压铸件内部的残余应力和改进其组织结构,提升其力学性能和稳定性。
喷涂:增加压铸件的外观美观性和(以实际报告为主)(以实际报告为主)性能,常用的喷涂材料有油漆、粉末涂料等。
五、质量检验
在成品出厂前,还需要对压铸铝件进行严格的质量检验和测试。这包括外观检查、尺寸测量、力学性能测试等。只有经过严格检验的铸铝件才能被认定为合格产品。
综上所述,铝压铸件的形成是一个复杂而细致的工艺过程,需要严格遵循原材料准备、模具与、压铸工艺、后处理以及质量检验等各个环节的要求和标准。