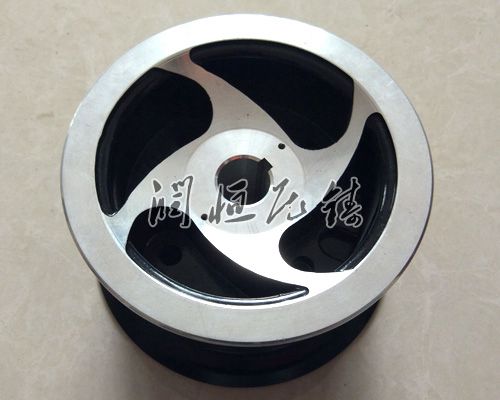
压铸件除富含游离硅之外,还有金属之间的化合物以及其他夹杂物。且因为压铸件安排疏松,因此有能够存在化学成分偏析不均匀等表象,一同在浇铸后冷却时未加工的面会构成细密的氧化膜。碱蚀时间短,则压铸件有能够不能 除尽,且因为碱蚀时铸铝的溶解速度比较快,碱蚀后往往会由此而构成压铸件的过腐蚀,然后致使公役规范的改动,甚至会构成商品作废。
鉴于上述这一状况的存在,可选用改动碱蚀程序来处置,即铸构成型后行碱蚀处置。按此工艺程序操作既可防止因碱蚀而致使制件作废等疑问的发作,又有利氧化后的表面质量。
选用上述碱蚀办法可防止制件被过腐蚀,碱蚀后还可运用1:1的盐酸进行2~3s的疾速出光,替代毒性较大的氢氟酸,既有利环境保护,改进劳动条件,又可下降生产成本。
压铸件是指是采用铸造的加工方式而的纯铝或铝合金的设备器件。一般是采用砂型模或金属模将加热为液态的铝或铝合金浇入模腔,而的形状和尺寸的铝零件或铝合金零件通常就称为压铸件。
压铸件具有的铸造性能。由于熔点较低(纯铝熔点为660.23℃,铝合金的浇注温度一般约在730~750℃左右),故能采用金属型及压力铸造等铸造方法,以提高铸件的内在质量,尺寸精度和表面光洁程度以及生产效率。铝合金由于凝固潜热大,在重量相同条件下,铝液的凝固过程时间延续比铸钢和铸铁长得多,放流动性,有利于铸造薄壁和结构复杂的铸件。
压铸件技术要求
1、是产品壁厚要均匀,壁厚相差不能过大。且厚度不能太厚(气泡、砂孔现象会多)也不能太薄(填充不良,成型困难)厚度根据产品压铸面积决定,面积越大壁厚应越大,一般在2.5mm-4mm之间。 小0.8mm, 大6mm。产品太薄或压铸完变形严重要做加强筋。
2、一些定位孔、精度要求较高的孔,压铸不能 成型,只能先做锥坑,后再加工成型。
3、产品尽量不要有尖角,一般要倒R1.0的圆角。
4、产品在开模方向要有脱模斜度。外拔模一般1°,内拔模2-3°,便于脱模。
5、铸孔与铸孔或铸件边缘要保持 的距离B(B>1.5mm)。
6、尽量减少内部凹陷结构,避免四周抽芯问题。
压铸件变光亮及铸造方法
1、铝材磷化;
2、铝的碱性电解抛光工艺;
3、YL112铝合金表面处理工艺技术;
4、铝及其合金的电化学表面处理;
5、铝及铝合金环保型化学抛光。