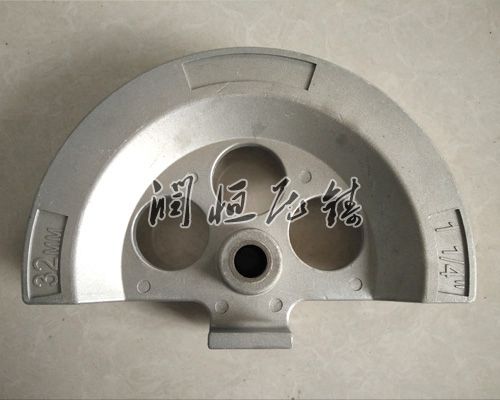
铝合金铸件往往存在难以避免的夹渣、气孔、小孔和疏松等铸造缺陷,其成品合格率较低。
铝铸件铸造速度,它是与铸锭液穴成正比的。如果铸造速度增大,那么会使铸锭液穴与温度梯度增大,从而会在液穴底部出现液穴区段,产生较大的收缩应力,终会增大出现铸锭热裂纹的几率,所以我们应控制好速度。
铝铸件的涉及四个方面的内容:1、即压力铸造对零件形状结构的要求;2、铝铸件的工艺性能;3、铝铸件的尺寸精度及表面要求;4、铝铸件分型面的确定;
铝铸件发生变形时,可用胎具和设备校正,校正后应需退火或时效处理。
铝铸件的使用量随着社会经济的发展而不断的攀升,而铝铸件本身是一种压力铸造的零件。
铸铝件的成本低、工艺性好、重熔节省资源和能源,应用和发展不衰。压铸件优先采用砂型铸造,主要原因是砂型铸造较之其它铸造方法成本低、生产工艺简单、生产周期短。
缸体压铸模具主要由动型和定型两个大部分组成。定型固定在压铸机的定型座板上,由浇道将压铸机压室与型腔连通。
作为压铸技术的重要组成部分,压铸合金包括铝合金、镁合金、锌和锌铝合金、铜合金、黑色金属和金属基复合材料。