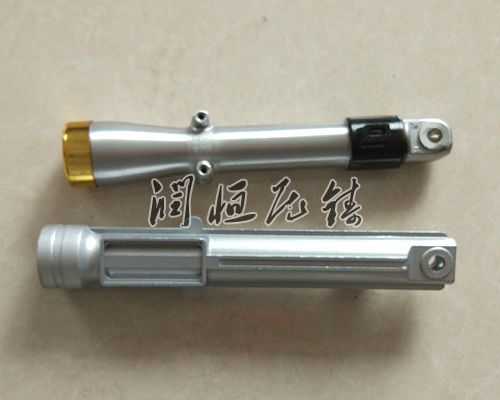
压铸件在收到货后的存放是一个关键环节,它直接关系到压铸件的质量和性能能否得长期保持。
铸铝件的浇注位置是指在铸造过程中将熔融铝液倒入模具的具体位置,这一位置的选择对铸铝件的质量、性能和生产速率具有重要的影响。
压铸件在使用时对其物件进行修补磨损处的话,在使用时会因为在焊接的过程中会产生的热量是小的,因此焊接修补出来的压铸件基本没有硬点的产生。
一般不能做深孔!在开模具时只做点孔,然后在后加工;
砂芯放置的稳定性,即砂芯在拼芯时不会发生倾倒及在浇注中不会产生上浮。
炉前化验——合金熔化均匀后,取样化验,检查化学成分是否符合技术标准要求。
压铸件的零件是压铸生产技术中的重要部分,时考虑以下问题:模具分型面的选择、浇口的开设、顶杆位置的选择、铸件的收缩、铸件的尺寸精度。
锌合金压铸件是一些设备的重要组成部分,它一般是采用金属热加工工艺,也是常说的铸造制成的配件。