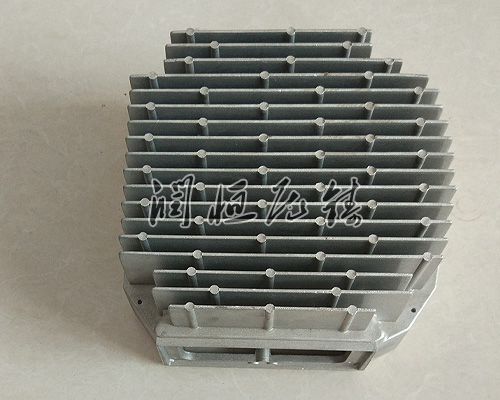
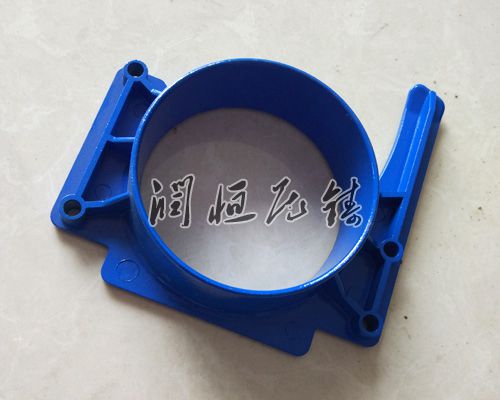
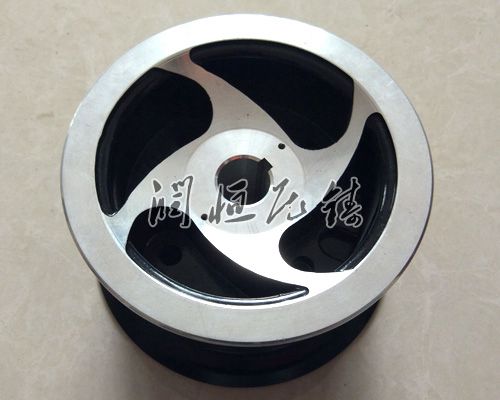
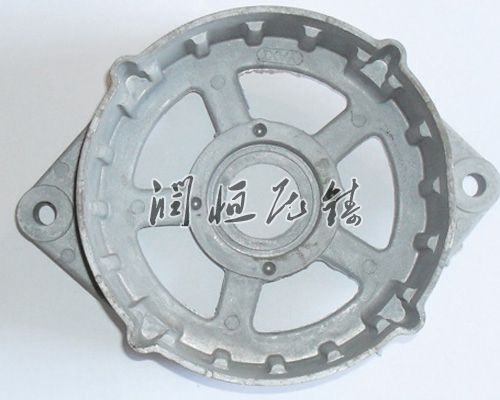
铸铝件的浇注位置是指在铸造过程中将熔融铝液倒入模具的具体位置,这一位置的选择对铸铝件的质量、性能和生产速率具有重要的影响。以下是对铸铝件浇注位置的详细探讨:
一、浇注位置的重要性
在铸造过程中,铝液从浇注位置流入模具,并充满整个模腔。浇注位置的选择不仅影响铝液的流动性和填充效果,还直接影响铸件的凝固过程、气体排除以及后期产品的质量和性能。正确的浇注位置可以确定铝液均匀流动,减少铸件变形和缺陷的产生,提升产品的成品率和质量。
二、浇注位置的选择原则
薄壁或对称结构:
选择择择薄壁或对称结构的部位作为浇注位置。薄壁部位容易出现缩孔和热裂缝,选择这些部位作为浇注位置可以使得铝液充满整个模腔,减小缩孔和热裂缝出现的可能性。同时,对称结构可以使得铝液均匀流动,进一步减少铸件变形的可能性。
避免高点或中心:
在零件的高点处或中心浇注会导致气体无法排出,进而在铸件内部形成气泡,影响铸件的密度和强度。因此,应避免在这些位置浇注。
壁厚悬殊部位:
在壁厚悬殊的部位作为浇注位置会导致铸件中部分凝固得慢,引起浇注口处翘曲和裂缝出现。因此,应避免在这些位置浇注。
底部浇注:
浇注口位于铸件的底部时,虽然可以铝液顺利流入模具,但在凝固过程中可能无法顺利排气,易产生气孔和砂眼等缺陷。因此,在底部浇注时需要特别注意排气问题,并采取相应的措施。
顺序凝固原则:
在浇注位置时,应遵循顺序凝固原则。即铸件在液体到凝固阶段的体收缩应获得合金液的补充,以确定缩孔和松散集中在铸件外部或冒口中。这有助于减少铸件内部的缺陷,提升产品质量。
三、浇注位置的实践应用
在实际生产中,选择铸铝件的浇注位置时,除了遵循上述原则外,还需要结合模具的和浇注工艺流程等因素进行综合考虑。例如,对于形状复杂或尺寸大的铸件,可能需要采用分次浇注的方式,对不同部位进行浇注。同时,还需要注意浇注温度、浇注速度和浇注压力等参数的控制,以铝液能够顺利填充模具并形成的铸件。
四、浇注位置的优化与改进
随着铸造技术的不断发展和进步,对铸铝件浇注位置的选择和优化也在不断改进和。例如,通过采用的铸造设备和工艺,可以实现愈准确的控制和愈速率不错的浇注。同时,还可以通过数值模拟和仿真技术来预测和分析不同浇注位置对铸件质量和性能的影响,为优化浇注位置提供依据。
综上所述,铸铝件的浇注位置选择是一个复杂而细致的过程,需要综合考虑多个因素。只有选择正确的浇注位置,并采取相应的措施和参数控制,才能确定铸铝件的质量和性能达到佳状态。