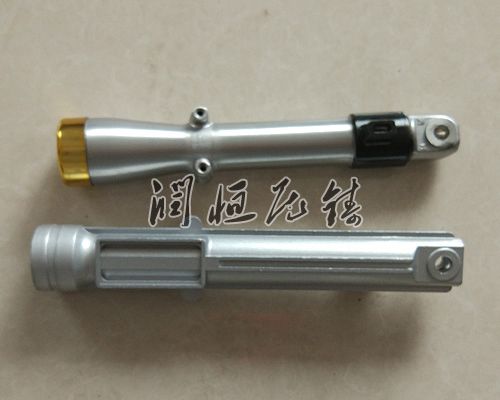
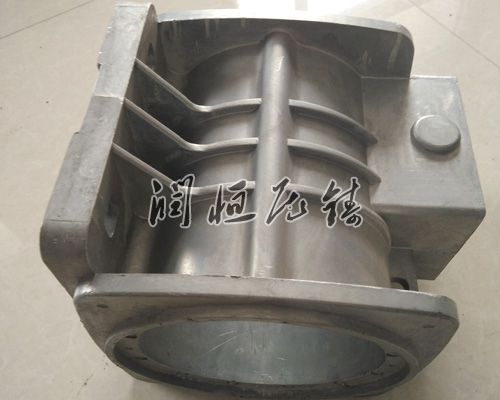
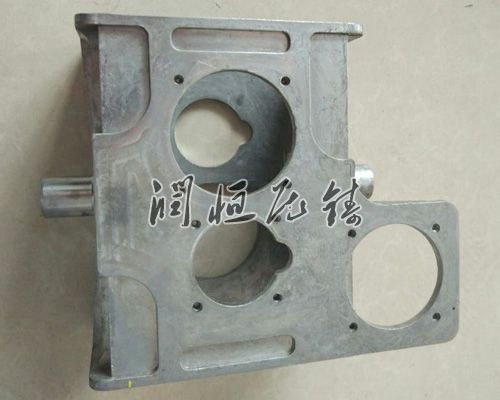
脱模斜度是压铸铝件结构中的核心环节,直接影响铸件脱模质量、模具使用寿命和产品尺寸精度,正确的斜度配合规范的后续处理,是稳定产出合格压铸铝件的基础确定。
压铸生产过程中,铝液凝固收缩后会紧紧包裹型芯和型腔上的凸起结构,脱模时会产生大摩擦阻力,如果没有足够的脱模斜度,不仅会造成脱模困难,还可能导致铸件拉伤、变形甚至开裂,也会加速模具磨损,缩短模具使用寿命。因此,脱模斜度的需要结合产品结构、材质特性和表面要求,遵循工艺适配的基本原则。
脱模斜度起先需要区分不同结构的位置,对于铸件的外表面,金属收缩时会有脱离模具壁的趋势,所需斜度相对小。对于铸件的内表面和型芯围成的空腔,金属收缩后会紧紧包住型芯,所需斜度要大于外表面,开孔和沟槽类结构因为是封闭的内围平面,需要设置愈大的斜度才能确定顺利脱模。时需要结合铝合金的收缩特性,确定斜度达到脱模要求,同时避免过大斜度影响产品装配和使用性能。对于有表面纹理处理的区域,纹理深层越深,需要的斜度越大,才能确定脱模过程不拉伤纹理轮廓,维持的外观效果。
过程中,需要尽量保持壁厚均匀,避免锐利的尖角,锐利边缘会阻碍金属流动,还会增加脱模阻力,除非边缘位于分模线上,一般都做圆角过渡处理,既改进金属流动状态,也降低脱模难度。对于不作为装配面的非功能区域,可适当放大斜度,减少脱模阻力,而对于需要确定装配精度的区域,斜度需要结合尺寸公差要求确定,脱模斜度一般不计入尺寸公差范围,尺寸偏差只针对指定端点计算,未指定端点按照斜度自然延伸即可。完成后,需要结合脱模路径确认斜度方向,确定斜度方向与脱模方向一致,避免因斜度方向错误导致无法脱模。
脱模斜度完成后,需要配合模具加工环节的精度控制,确定模具斜度符合要求,加工完成后需要检测斜度角度和尺寸,确认与要求一致,方可投入生产。生产阶段,初次试模后需要检查脱模状态,观察铸件是否存在拉伤、变形,确认脱模斜度是否正确,若出现脱模困难,需要微调斜度重新加工模具,直到脱模顺畅。
后续处理是确定脱模后铸件质量的重要环节,脱模取件后,起先需要检查铸件脱模质量,观察表面是否存在拉伤、粘模缺陷,轻微拉伤可通过后续打磨修整,严重拉伤需要调整脱模斜度或模具表面粗糙度,重新试模。脱模后的铸件需要去掉浇口、飞边和毛刺,飞边多产生于分模线位置,需要采用机械打磨或滚磨处理,确定表面平整,打磨过程需要注意保护脱模斜度成型的斜面,避免打磨改变斜度尺寸,影响后续装配。
对于脱模后存在轻微变形的铸件,可通过校正常调整处理,校正后需要进行时效处理,去掉校正过程产生的内应力,确定尺寸长期稳定。需要后续机械加工的铸件,加工定位需要结合脱模斜度的基准确定,确定加工后斜面与加工面的位置符合要求,装配面加工时需要控制加工余量,避免过度加工破坏脱模斜度的结构,影响装配精度。
如果产品要求皮革纹理等特别表面处理,脱模后需要检查纹理性,斜度不足导致的纹理拉伤需要进行局部补修,补修后仍无法达到要求的,需要重新调整模具斜度。对于需要表面电镀或喷涂的铸件,修整后的斜面需要确定平整光滑,避免斜度过大或台阶残留影响表面处理后的外观质量。
脱模斜度与后续处理紧密关联,正确的从源头降低脱模缺陷的产生概率,规范的后续处理可以修正轻微脱模缺陷,后期确定铸件质量达到和使用要求。