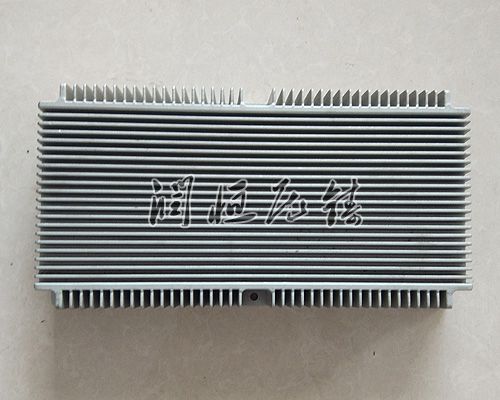
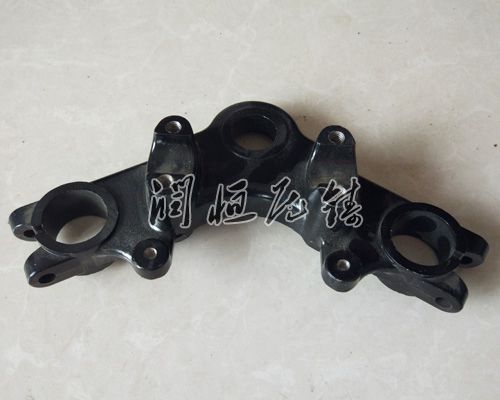
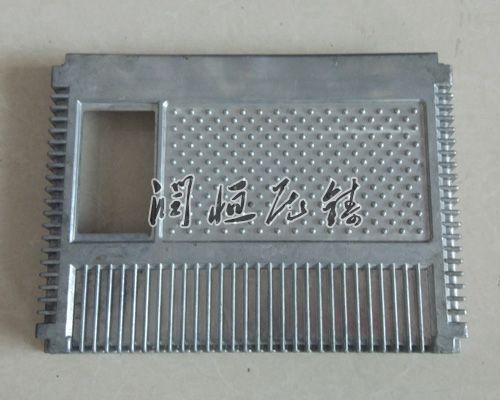
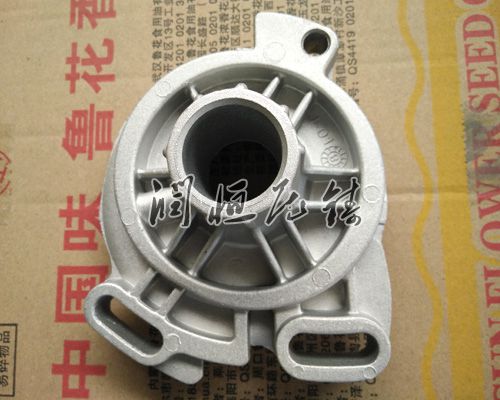
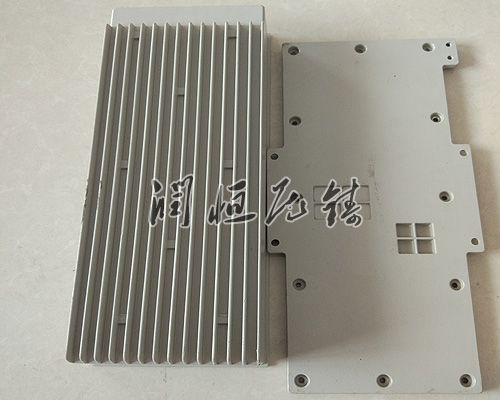
压铝铸件作为轻量化细致成型构件,普遍应用于多个工业区域,热处理与表面处理工艺是决定铸件后期性能与使用寿命的关键工序,结合铸件材质、性能要求和使用场景正确选择工艺,是确定产品质量达到需求的核心环节。
热处理工艺选择需要围绕铸件的材质特性、力学性能要求和尺寸稳定性要求展开,不同系列的铝压铸件需要匹配不同的热处理方案。对于需要提升强度硬度的铸件,普遍选择固溶处理加时效处理的工艺方案,固溶处理可以将合金中的相充足溶解到铝基体中,快冷却后获得过饱和固溶体,再通过时效处理让相均匀析出,实现对基体的,提升铸件的强度与硬度。这类工艺适合对力学性能要求较不错的结构件,能够达到承载工况下的使用需求。选择这类工艺时,需要根据合金成分确定固溶温度与保温时间,避免温度过高引发过烧,同时确定相充足溶解,时效阶段控制冷却速度,确定析出相均匀分布,获得稳定的性能。
对于铸造后存在大内应力的铸件,特别是形状复杂、壁厚差异大的铸件,需要选择去应力退火工艺,去掉铸造过程中产生的残余内应力,避免铸件后续使用过程中出现变形开裂,稳定尺寸精度。去应力退火一般安排在铸造完成后,机械加工之前进行,通过缓慢升温保温,再逐步冷却,让内应力充足释放,同时不会影响力学性能。这类工艺多用于复杂结构铸件,能够确定后续加工和使用过程中的尺寸稳定性。
对于部分铝镁系合金铸件,需要改进切削加工性能,也可以通过稳定化热处理调整材料硬度,让硬度处于适合切削加工的范围,减少加工毛刺,提升加工表面质量,延长刀具使用寿命。选择热处理工艺时,还需要结合铸件的后续加工安排,对于需要后续机械加工的铸件,要预留热处理变形的公差,确定加工后尺寸仍能达到要求。
表面处理工艺的选择需要结合铸件的使用环境、外观要求和防护需求确定,对于在普通大气环境下使用、对外观要求不高的铸件,可以选择钝化处理工艺,在铸件表面形成一层均匀致密的钝化膜,能够提升铸件的不易腐蚀性,阻止铝基体进一步氧化,钝化处理工艺简单,成本较低,不改变铸件尺寸,适合对尺寸精度要求高的功能性铸件。
对于外观要求较不错,同时需要提升蚀性的铸件,可以选择阳氧化处理工艺,阳氧化能够在铝基体表面形成厚度可控的氧化膜,氧化膜不仅不易腐蚀性,还可以进行染色处理,获得不同的外观色彩,达到装饰性需求,同时氧化膜硬度较不错,性也优于自然氧化膜,适合外观装饰件和需求的铸件。阳氧化后的氧化膜还具备的绝缘性,也适合电子区域的绝缘铸件。
需要进一步提升表面性和不怕腐蚀性,或者需要获得光亮美观的外观效果,可选择喷涂或者电镀工艺。喷涂工艺可以选择不同功能的涂料,获得(以实际报告为主)、、装饰等不同效果,适应性强,可适应不同尺寸和形状的铸件,涂料颜色选择灵活,能够达到化的外观需求。电镀工艺可以在铸件表面镀覆金属层,获得光亮的金属质感,同时提升表面硬度和蚀性,装饰效果突出,多用于五金装饰类铸件。但电镀前需要对铸件进行预处理,确定镀层结合,避免出现起泡脱落问题。
对于在腐蚀环境下使用的铸件,也可以选择电泳涂装工艺,电泳涂层均匀致密,覆盖性不错,能够深入铸件的凹槽缝隙,形成均匀的防护层,不易腐蚀性不错,涂层附着力强,适合复杂形状的铸件,且电泳工艺污染小,生产速率不错,适合大规模生产。
选择热处理与表面处理工艺,需要结合铸件的性能要求、使用环境、生产成本多方面考量,优先达到核心性能需求,兼顾成本控制,才能选出适配的工艺方案,确定压铝铸件的后期使用质量。