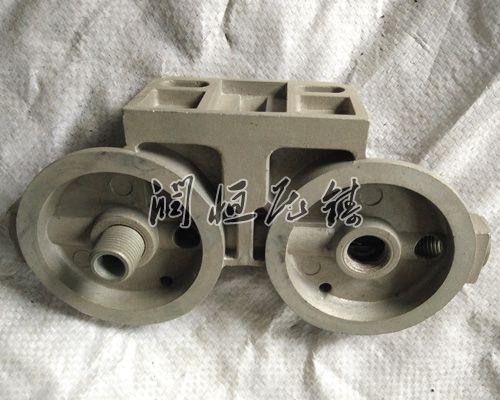
铝合金压铸件是铸造件的一种,因此,铝合金压铸件厂家在铸造的时候,要有严格的规范标准。分享一下铝合金压铸件的铸造规范具体有哪些。
铝合金压铸件7大考虑方面:铸造件的方案要充分考虑铸造件壁厚、铸造件锻造圆弧和出模倾斜度、筋板、铸造件上铸孔和孔到边沿的小间距、铸造件上的正方形孔和槽、铸造件内的镶件、铸造件的加工的剩余量七个层面。
锻造圆弧标准:一般铸造件每个一部分交叉需有圆弧(分析面处以外),可使金属材料添充时流动性稳定,汽体也较非常容易排出来,并可防止因钝角而造成裂痕。针对开展电镀工艺和刮涂的铸造件,圆弧能够匀称涂层,避免斜角处建筑涂料沉积。铸造件的圆弧半经R一般不适合低于毫米,小圆弧半经为0.5毫米。
铸造件内的镶件标准:先,铸造件上的镶件总数不适合过多;次之,镶件与铸造件的联接务必,另外规定在镶件上打槽、突起、滚花等。再度,镶件务必防止有斜角,便于放置并避免铸造件应力,铸造件和镶件中间若有比较严重的热电浸蚀功效,则镶件表层涂层维护。有镶件的铸造件应防止调质处理,以防因二种金属材料的改变而造成容积转变,使镶件松脱。
铸造件壁厚的标准:厚壁比薄壁铸造件具有高些的抗压强度和性。鉴于此,铸造件方案中应当遵照那样的标准:在铸造件具备充足抗压强度和刚度的前提条件下应当尽量减少壁厚,并维持壁厚具备匀称性。实践经验,铸造件壁厚方案一般以2.5-4mm为宜,壁厚超出6毫米的零件不适合选用铸造工艺生产。
过厚、过薄对铸件质量的危害主要表现在方案中铸件壁厚过薄,金属材料溶解不好,直接危及铸件的抗压强度,造成成形困难。当墙体太厚或严重不规则时,容易产生收缩和裂缝。另一方面,随着壁厚的增加,铸件的孔隙率和收缩率等缺陷也随之增加,从而降低了铸件的抗压强度,危及铸件的质量。
铸造件加工的剩余量的标准:一般状况下,因为铸造工艺的局限,铸造件的一些规格度、粗糙度或是是尺寸公差达不上商品工程图纸规定时。公司应当先充分考虑选用如校准、拉光、挤压成型、美容等铸轧生产加工的方式来开展修补。在铸轧生产加工不可以处理这种难题时,就应当对铸造件的一些位置开展机械加工。这儿要留意的是,在开展机械加工时要考虑到采用较小的加工的剩余量。另外尽可能以不会受到分析面及主题活动成形危害的表层为毛胚基准点,以防危害加工精度。