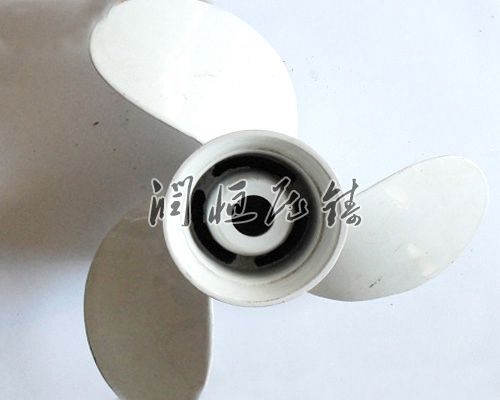
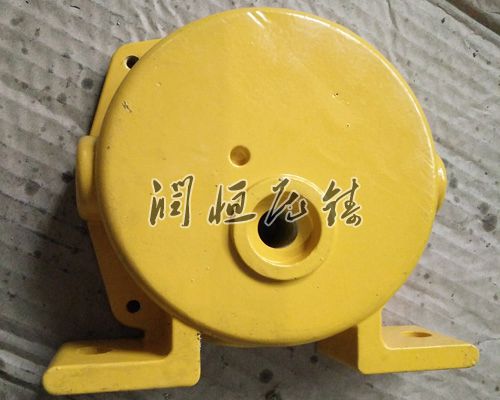
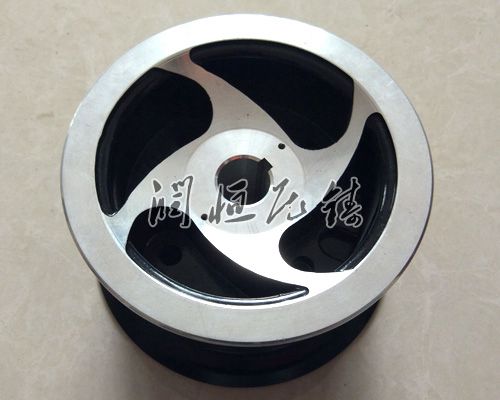
铝合金压铸件具有的铸造性能。根据应用目的、零件形状、规格精度、数量、产品质量标准、力学性能等等级标准和经济效益,确定合适的合金和铸造方法。铝合金压铸件适用于铸造非发动机零件,如发动机缸体、离合器壳、后桥壳、转向轴壳、变速器、气门机构、高压油泵、水泵、摇臂盖、车轮、发动机架、制动卡钳、液压缸和制动盘。
铸铝件的产品均采用树脂砂、消失模铸造。这种工艺使得铸件尺寸,均匀一致,不扣箱,铸件无飞边、毛刺;表面光滑度接近铸造,内部结构稳定,排除或降低了砂眼、气空等铸造缺陷,整个生产过程环保,没有污染。
压铸作为一种的铸造办法,与其他铸造办法相比,其基本特征是用高速高压填充液态金属模具。但是,由于压铸方式中固有的成型喷发和金属模具冷却生产率对模具的损坏, 铸铝件不可避免地会产生许多缺点。有些缺点与压铸办法相同,有些可以避免。有些缺点不会影响铸铝的功能,所以不会形成铸铝废品,有些或许影响铸铝的功能,成为废品
铝铸件是一种压力铸造的零件,是使用装好铸件模具的压力铸造机械压铸机,将加热为液态的铝或铝合金浇入压铸机的入料口,经压铸机压铸,铸造出模具限制的形状和尺寸的铝零件或铝合金零件,这样的零件通常被叫做铝压铸件。铝压铸件在不同的地方有不同的叫法,如铝压铸零件、压铸铝零件、压铸铝件、压铸铝、铝铸件、铝合金压铸零件等。
铸铝预热要求:铸铝在风叶槽电火花穿孔电极时,将电极周围的尖棱修圆至d1.5mm~2mm,电加工后模腔内无尖角过渡,避免模尖角开裂失效。铸铝模的正确规范使用,并辅以的维修管理,可延长其使用寿命。
铝合金压铸件具有的铸造性能。根据应用目的、零件形状、规格精度、数量、产品质量标准、力学性能等等级标准和经济效益,确定合适的合金和铸造方法。铝合金压铸件适用于铸造非发动机零件,如发动机缸体、离合器壳、后桥壳、转向轴壳、变速器、气门机构、高压油泵、水泵、摇臂盖、车轮、发动机架、制动卡钳、液压缸和制动盘。
我国从六十年代初,已将低压铸造工艺应用亍生产船用铜合金螺旋桨。直径2米以下的螺旋桨,在大批量生产中,已采用石墨型、金属型低压铸造工艺。
压铸作为一种的铸造办法,与其他铸造办法相比,其基本特征是用高速高压填充液态金属模具。但是,由于压铸方式中固有的成型喷发和金属模具冷却生产率对模具的损坏,山东铸铝件不可避免地会产生许多缺点。有些缺点与压铸办法相同,有些可以避免。有些缺点不会影响铸铝的功能,所以不会形成铸铝废品,有些或许影响铸铝的功能,成为废品。