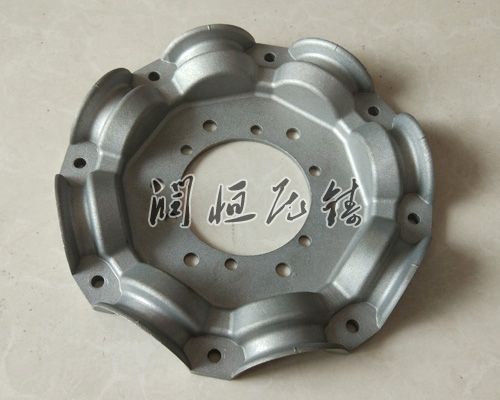
铝压铸件 加工时出现留痕的重要原因在于,不同流速的液体金属在充腔时出现的痕迹,或是采取的模具自身温度不足,脱模剂用量太多。要防止流痕的形成,就须各股金属流为同时处理
铸铝件 外收缩形成的原因:合金的收缩性过大;铸件规划结构不,有厚薄明显截面积转变的肥大位置;内浇口截面积过小,或铝液流向很乱; 铸铝件 压射比压低;模具排气性能差,空
控制方法: 压铸件 改换收缩性低的合金,或对其展开变质处置,细分其晶粒,下降其收缩性;优化部件的规划结构,尽可能防止厚薄较大截面的两壁转换的厚大位置,若无法避免,能
铝铸件 ,液体金属内含有许多气体,这时若熔炼不佳,将会导致基础结晶化,造成内部气体不能排出,出现气孔问题。要控制气孔缺陷,应当在生产时严格根据工艺流程处理,炉料应干
锌铝合金压铸件 汽车配件的换要点 1、尽量使用密封胶,时可用油漆代用能达到密封效果; 2、橡胶密封件装配前应仔细检查外观质量;使用专门工具压配,避免敲打变形; 3、按
汽车水泵铸铝件 配件的换要点 1、尽量使用密封胶,时可用油漆代用能达到密封效果; 2、橡胶密封件装配前应仔细检查外观质量;使用专门工具压配,避免敲打变形; 3、按规定
压铸铝散热器 1..要求混配好的浆液熟化15-25分钟后再施工,以浆料达到施工粘度。 2.要求按施工能力确定配制涂料量,可随用随配。配制好的涂料应在120分钟内用完,凝固后不能再
压铸螺旋桨 1、钢结构涂刷涂料前,应对钢架表面除锈做处理。建议使用环氧富锌底漆,环氧底漆也可以。底漆实干后,才能进行涂料的施工。 2、施工前