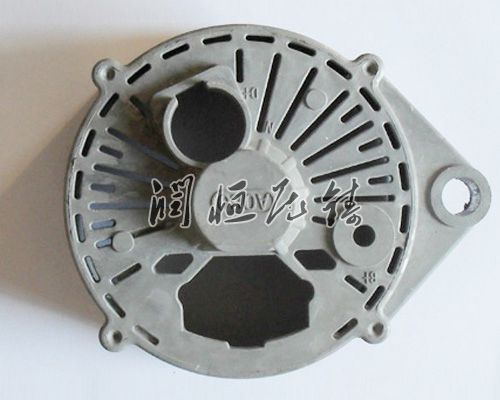
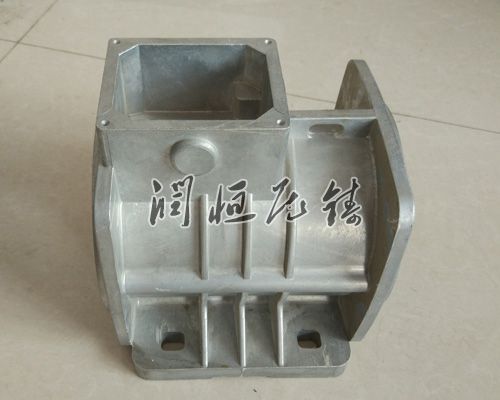
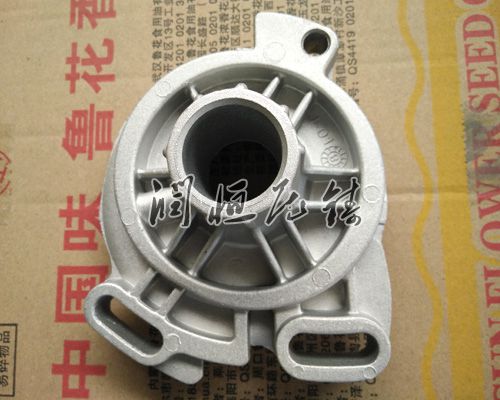
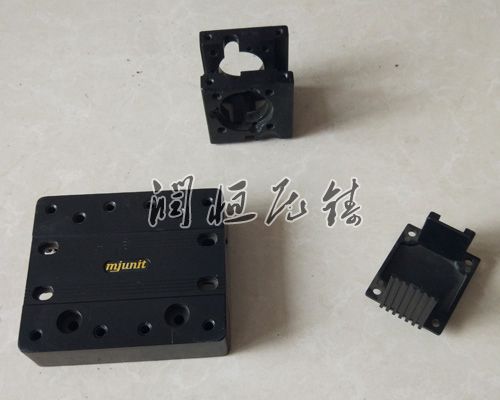
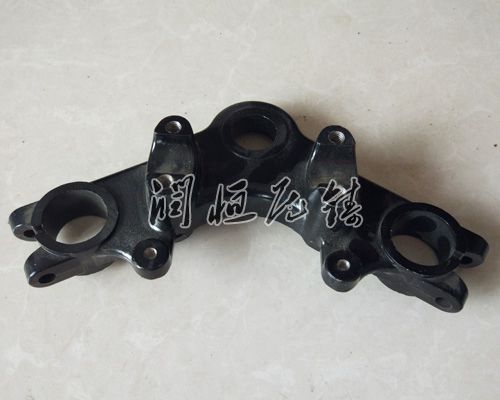
锌合金压铸件是一种压力铸造的零件,是使用装好铸件模具的压力铸造机械压铸机,将加热为液态的锌或锌合金浇入压铸机的入料口,经压铸机压铸,铸造出模具限制的形状和尺寸的锌零件或锌合金零件,这样的零件通常就被叫做锌合金压铸件。
铸造铝合金压铸件,一次成型表面粗糙怎么解决呢?
铸铝件铸造过程,铸铝件在铸造的过程中常会出现缺陷问题,而热裂就是很常见的一种缺陷。
锌合金压铸件的机械抛光主要是一种通过切削或塑性变形材料表面来去除工件表面凸起部分以获得光滑表面的抛光方法。在含有研磨剂的抛光液中,抛光液被紧紧地压在工件的加工表面上,以进行高速旋转运动。使用该技术可以获得0.008m的表面粗糙度,是抛光方法中的。这种方法常用于光学透镜模具。机械抛光是模具抛光的主要方法。
锌合金压铸件的缺陷是表面起泡。
自从铸件工艺发明以来,铝制零件就给各行各业带来了福音,各个行业都有需要用到它的地方。翻砂铸铝件在抛丸后经常出现表面起皮现象,般由模具或压射室(熔杯)未清理干净造成,当然也有可能是:压射压力不够,(还需注意压射时动模有否退让现象);浇注系统开设有点问题,合金液进入型腔有紊流现象;模温问题等,压射时金属液飞溅严重;这些都需要考虑一下。
铸铝件在运用前需求预热铸铝模在运用前要预热到定温度,预热能够延长模具运用寿数般预热多用电器或感应加热,预热温度控制在250℃~300℃,保温0.5h左右即可运用禁止运用熔融金属(铝水)直接预热模具,因为冷态模具直接与灼热的液态金属相接触,势必遭到热冲击效果,然后产生热腐蚀,加速热疲劳引起的龟裂和脱落。
铸铝件的表面缺陷包括:粗糙、粘砂、冷隔、节瘤、夹砂冲积层(冲砂)、氧化。根据铸造生产的具体情况。