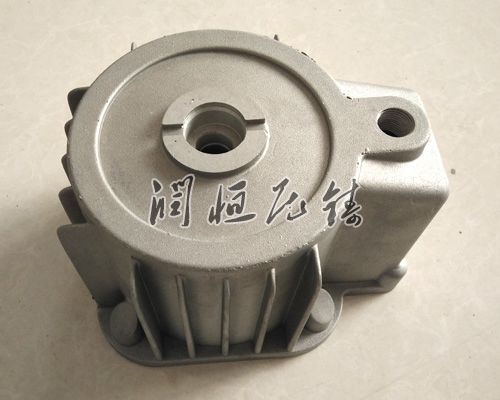
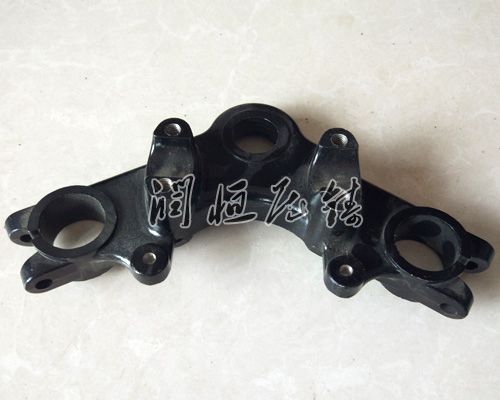
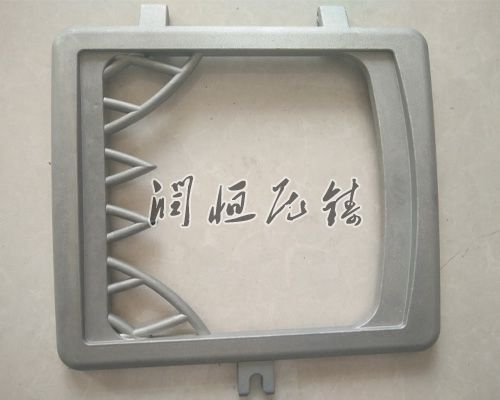
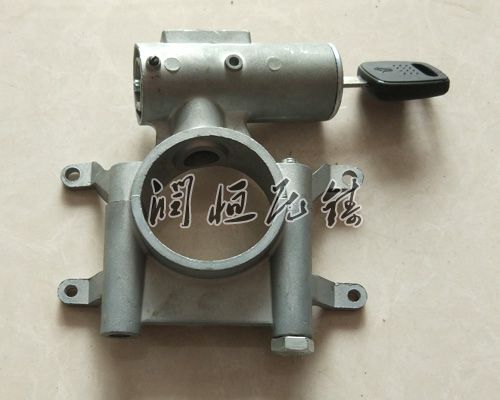
压铸件生产工艺是一种速率不错、质量不错的金属铸造方法,适用于生产复杂形状和薄壁截面的铸件。以下是压铸件生产工艺的详细介绍,内容在1000字左右:
一、压铸工艺概述
压铸是一种金属铸造工艺,其特点是利用模具内腔对融化的金属施加高压,使金属液在压力作用下快填充模具型腔并冷却凝固,从而形成铸件。压铸工艺涉及三大要素:压铸机、压铸模和合金,它们需要(以实际报告为主)地组合并综合运用。
二、压铸工艺步骤
压铸工艺主要由以下四个步骤组成,这四个步骤也是改良版压铸工艺的基础:
模具准备:在准备过程中,需要向模腔内喷上润滑剂。润滑剂不仅可以帮助控制模具的温度,还有助于铸件脱模。
填充:关闭模具后,用高压将熔融金属注射进模具内。这个压力范围大约在10到175兆帕之间。
注射:当熔融金属填充完毕后,压力会一直保持直到铸件凝固。充型和快冷却使得型腔中的气体来不及排出,可能导致压铸件存在气孔及氧化夹杂物。
落砂:铸件凝固后,压铸模具打开,取出铸件。此过程需要分离残渣,包括造模口、流道、浇口以及飞边。
三、压铸工艺特点
速率不错生产:由于充型和快凝固,压铸作业循环速度不慢,生产速率还不错。
质量不错产品:压铸件尺寸精度不错,表面粗糙度低,互换性不错。
材料利用率不错:压铸件的精度较不错,只需经过少量机械加工即可装配使用,有的压铸件可直接装配使用。
适应性广:压铸工艺适用于金属合金,如锌、铜、铝、镁、铅、锡及其合金。
四、压铸工艺的关键因素
压力控制:铸件的充型和凝固过程重要。根据铸件的壁厚和结构复杂度,需要调整压力大小以确定金属液体能够填充模具并形成均匀的铸件。
速度控制:影响金属液体进入模具的速度和流动性,直接关系到铸件的成型质量和内部缺陷的产生。
温度控制:对铸件的质量有着决定性的影响。浇注温度过高会导致铸件容易产生裂纹、晶粒粗大及粘型等问题;而温度过低则易导致浇不足、冷隔及表面流纹等缺陷。
五、压铸模具
模具是压铸工艺中的关键步骤,需要考虑到零部件的形状、尺寸和结构要求,以及加工过程中的流动性和冷却性能等因素。模具的基本结构包括成型镶块、模架、导向件、抽芯机构、推出机构、热平衡系统等。
六、压铸工艺的改进与创新
在守旧压铸工艺的基础上,诞生了几种改进型的工艺,如减少铸造缺陷的无孔压铸工艺、提升成品率的直接注射工艺、由通用动力公司发明的精速密压铸技术以及半固态压铸等。这些新工艺进一步提升了压铸件的质量和生产速率。
七、压铸件的应用区域
压铸件因其精度不错、质量稳定、成本还行等优点,在汽车、电子、航空航天、诊治等区域有普遍应用。特别是铝合金压铸件,因其轻质、蚀和导热性能不错,被普遍应用于需要轻量化、速率不错散热的部件中。
综上所述,压铸件生产工艺是一种速率不错、质量不错的金属铸造方法。通过细心的模具和严格的工艺控制,可以实现对铸件质量的严格把控要求。随着技术的不断进步和创新,压铸工艺将在愈多区域发挥重要作用。