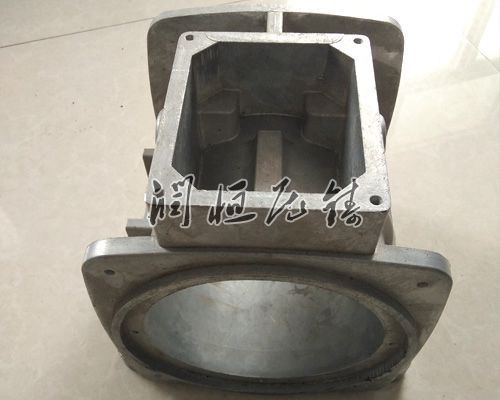
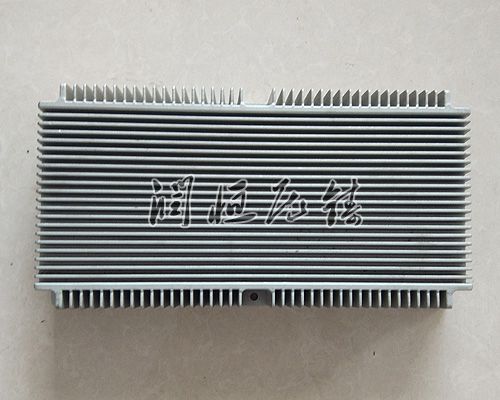
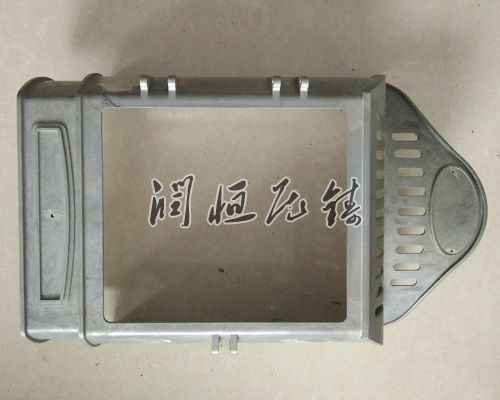
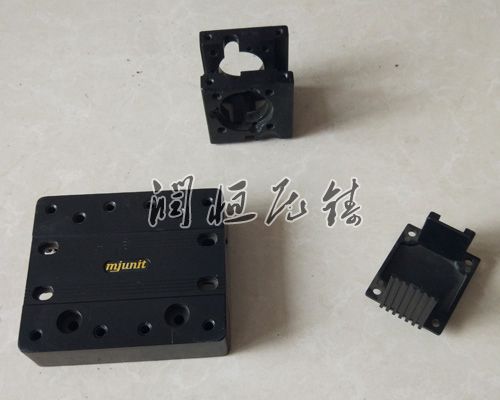
铸铝件的验收是确定其质量、性能和达到要求的重要环节。这一过程涉及多个方面的检查,包括外观缺陷、尺寸误差、力学性能以及应用场景下的特别要求。以下是对铸铝件验收要求的详细阐述:
一、外观缺陷检查
铸铝件的外观缺陷主要包括气孔、夹渣、砂眼、裂纹等,这些缺陷会严重影响铸铝件的使用寿命和性能。因此,在验收铸铝件时,需要对其外观进行细致检查。
气孔:气孔是铸铝件中常见的缺陷之一,其大小和数量需严格控制。通常,直径大于2mm的气孔不可以超过每平方米2个,直径小于2mm的气孔不可以超过每平方厘米10个。
夹渣:夹渣是指铸铝件中夹杂有外来物质,如砂粒、金属氧化物等。这些杂质会降低铸铝件的强度和韧性,因此需要铸铝件中不存在夹渣、夹砂等缺陷。
砂眼:砂眼是由于铸造过程中型砂未全部排出而形成的空洞。其验收标准与气孔类似,直径大于2mm的砂眼不可以超过每平方米2个,直径小于2mm的砂眼不可以超过每平方厘米10个。
裂纹:裂纹是铸铝件中严重的缺陷之一,会严重影响铸铝件的强度和韧性。因此,在验收铸铝件时,需要确定不存在任意裂纹。
二、尺寸误差检测
铸铝件的尺寸误差是指铸铝件的实际尺寸与尺寸之间的差异,通常以公差来表示。在验收铸铝件时,需要对其尺寸误差进行检测。
长度、宽度、高度等尺寸误差:这些尺寸误差不可以超过公差的50%。例如,如果要求长度为100mm,公差为±1mm,则实际长度应在mm至101mm之间。
直径、孔径等尺寸误差:同样地,这些尺寸误差也不可以超过公差的50%。对于需要准确配合的部位,如轴承孔、螺纹孔等,尺寸误差的控制尤为重要。
三、力学性能检测
铸铝件的力学性能是指铸铝件在受力时的表现,包括强度、硬度、韧性等指标。在验收铸铝件时,需要对其力学性能进行检测。
强度:铸铝件的拉伸强度不可以低于要求值的90%。这是铸铝件在使用过程中能够承受足够载荷的关键指标。
硬度:铸铝件的硬度也不可以低于要求值的90%。硬度是衡量铸铝件抵抗局部变形能力的指标,对于需要承受磨损或冲击的部件尤为重要。
韧性:铸铝件的冲击韧性不可以低于要求值的90%。韧性是衡量铸铝件在受到冲击时吸收能量的能力,对于需要承受冲击载荷的部件尤为重要。
四、应用场景下的特别要求
除了上述通用要求外,铸铝件在应用场景下还可能存在其他特别要求。例如,在潮湿环境中使用的铸铝件需要具有的不易腐蚀性;在高温环境中使用的铸铝件需要具有的不怕热性;在承受重载或冲击载荷的部件中,可能需要愈高的强度和韧性等。
五、验收流程与记录
在验收铸铝件时,应建立规范的验收流程和记录制度。验收人员应按照验收标准对铸铝件进行逐一检查,并记录检查结果。对于不合格的铸铝件,应及时进行标识、隔离和处理,以避免其流入下一道工序或后期产品。
综上所述,铸铝件的验收是一个复杂而细致的过程,涉及多个方面的检查和测试。通过严格的验收流程和标准,可以确定铸铝件的质量、性能和达到要求,为产品的性和稳定性提供有力确定。