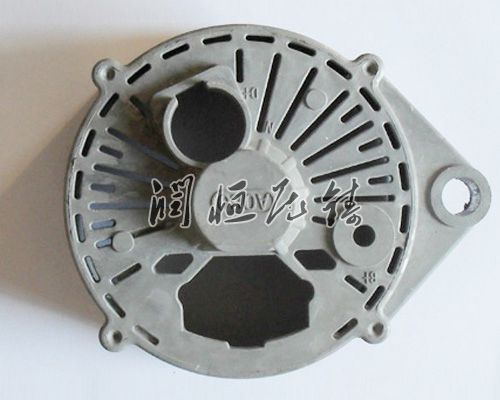
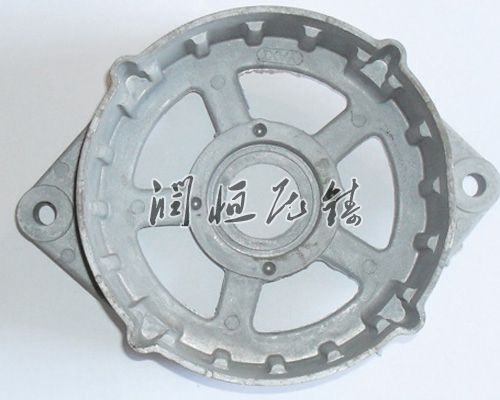
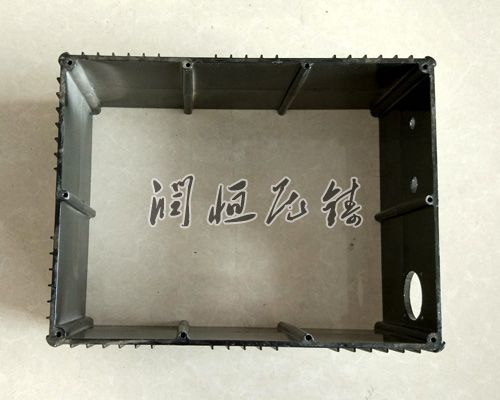
近年来我国在传统的熔焊工艺上进行改良,创新出一种新型的压铸件修补工艺,就是在母材和填充材料之间利用原子扩散来将它们粘黏起来,使用这种方法来对压铸件的表面进行修补,不管是在色泽度还是硬度方面修补得都很,不会出现细微的裂缝,能够达到比较高的工业要求,不仅修补而且有着比较高的经济效益。压铸件的铸造缺陷大部分都是集中在表面或内部,在这两个部位会出现气孔,砂眼等。使用传统的方式的话就是使用电焊机来进行修补,这种修补方式在焊接过后会使焊点的硬度过于偏高,容易使压铸件的内部出现应力,容易产生变形和裂痕,焊接后还需要进行退火热处理才能达到要求。
然而使用压铸件缺陷修补机来对物件进行修补磨损处的话,因为在焊接的过程中产生的热量特别小,因此焊接修补出来的压铸件基本没有硬点的产生,没有色差的影响,没有咬边和应力,以及没有裂痕的出现。
对压铸件进行热处理的时候,它的熔点是很低的,很容易处理得过热,其加热后的温度偏差比较小,压铸件对于温度仪的 度要求非常高,如果加热后的保温偏差比较大的话,就完成不了的目的,由此可见,对于把控好热压铸件的加热温度是整个过程中的关键,经过多次试验证实,人工操作时产生的温度和时间的长短是存在联系的,如果时效温度比较高的话的,那么保温时间就会变短,而如果时效温度比较低的话,那么保温的时间就会 的延长,用 种方式处理的话对于大批量的生产是具有很大离散型的,把控不好 终产品的质量,而 种方式的利用可以使产品的合格率提升,还能产品的工艺质量。