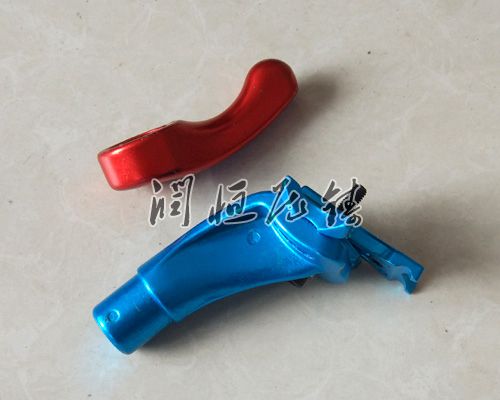
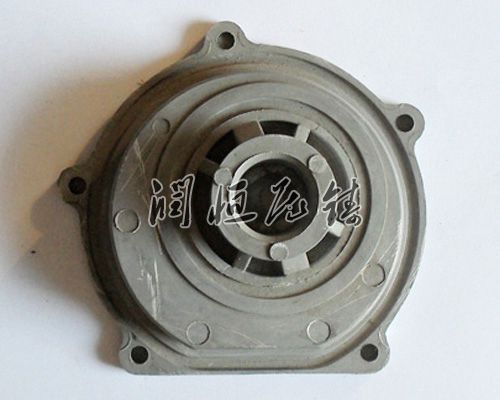
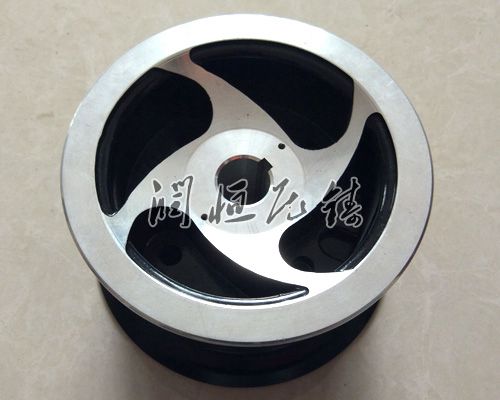
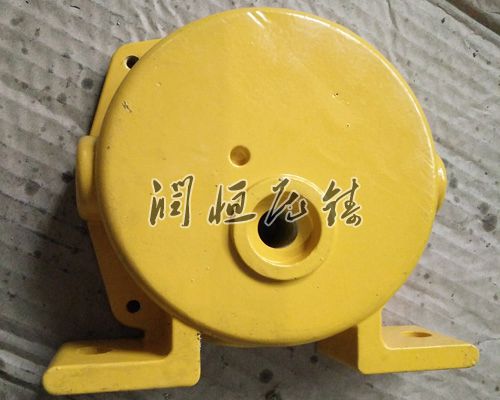
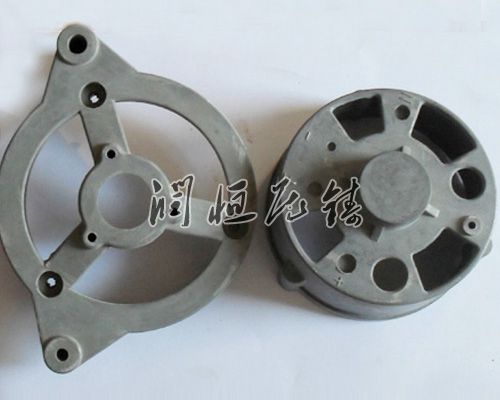
铸铝件是以熔融铝合金为原料,通过模具浇注冷却成型的工业部件,凭借轻量化等特性,普遍应用于汽车、航空航天、机械等区域。其生产是一个系统工程,涵盖多个关键环节,每个步骤的准确把控都对后期产品质量起着决定性作用。
一、前期筹备:模具与原料选配
模具是铸铝件生产的核心基础,时需综合考量铸件的结构复杂度、尺寸精度要求以及生产批量等因素。模具材质通常选用高温、且易加工的模具钢,如H13、r2W8等,以确定能承受高压高温的反复冲击。同时,要正确规划浇口位置与排气系统,避免铸件成型过程中出现气孔、冷隔等缺陷。模具完成后,还需进行严格的调试与试生产,检测其尺寸精度、开合模顺畅度等指标,符合生产要求。
原料方面,铸铝件主要采用铝合金,常见类型包括铝硅系、铝铜系、铝镁系和铝锌系等,不同系列的铝合金在强度、不易腐蚀性、铸造性能等方面各有差异,需根据铸件的使用场景进行选择。例如,铝硅系铝合金流动性不错、收缩率小,适合铸造复杂形状的铸件;铝铜系铝合金、不怕热性不错,常用于发动机缸体等对性能要求较不错的部件。
二、核心工序:熔炼与浇注
熔炼环节是将铝合金原料转化为合格熔融铝液的关键步骤。装料时一般遵循先小块废料、再铝锭和大块料、然后中间合金的顺序,熔点低易氧化的中间合金应放置在中下层,且炉料尽量一次入炉,以减少金属烧损和热能消耗。熔炼温度需严格控制,常见铝合金的熔炼温度多在700-750℃之间,温度过高会导致铝合金过度氧化、吸气增加,温度过低则会使铝液流动性变差,影响铸件成型质量。在炉料软化下塌时,需向金属表面撒粉状熔剂覆盖,防止金属氧化和吸气。
浇注工艺根据铸件特点和生产需求的不同,可分为压铸、重力铸造、低压铸造等方式。压铸是通过压铸机将液态铝合金以高压压入模具型腔,能出形状复杂、尺寸精度不错的铸件,生产速率也高;重力铸造则是利用铝液自身重力浇注到模具中,工艺相对简单,成本较低,适合生产、厚壁铸件;低压铸造是在密封的坩埚或保温炉中通入干燥压缩空气,使铝液在气体压力推动下平稳进入模具型腔,铸件内部组织致密,力学性能不错。
三、后期处理:成型检测与缺陷修理
铸件成型后,起先要进行外观检测,查看是否存在欠铸、裂纹、冷隔、凹陷等明显缺陷。对于有尺寸精度要求的铸件,需使用技术测量工具如三坐标测量仪、游标卡尺等进行尺寸检测,确定其符合图纸要求。此外,还可采用无损检测方法,如X光探伤、特别波检测等,检测铸件内部是否存在气孔、缩孔、夹渣等隐藏缺陷。
针对检测出的缺陷,需采取相应的修理措施。对于表面的小缺陷,如轻微的划痕、气孔等,可通过打磨、抛光等方式进行处理;对于内部的气孔、疏松等导致渗漏的缺陷,常采用浸渗处理技术,将铸件浸入浸渗剂中,通过压力使浸渗剂填充到缺陷孔隙中,从而解决渗漏问题。对于无法修理的严重缺陷铸件,需进行报废处理,避免流入后续环节造成愈大损失。
铸铝件生产工艺的不断优化与创新,是推动其在各区域普遍应用的重要动力。随着科技的发展,未来铸铝件生产将朝着智能化、绿色化方向发展,如采用的熔炼设备和在线检测技术,提升生产速率和产品质量;环保型的熔炼工艺和表面处理技术,降低生产过程对环境的影响。