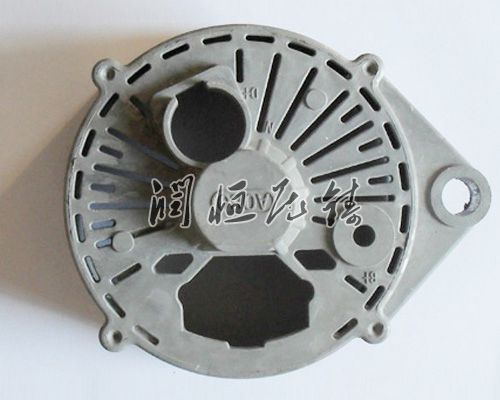
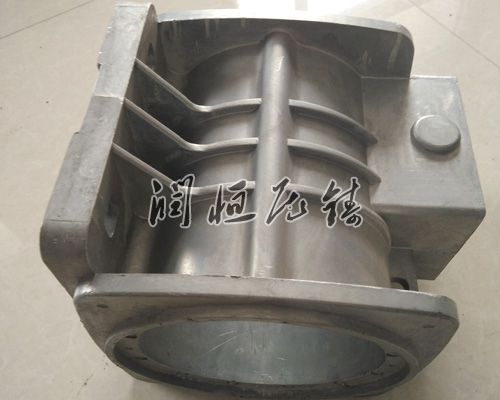
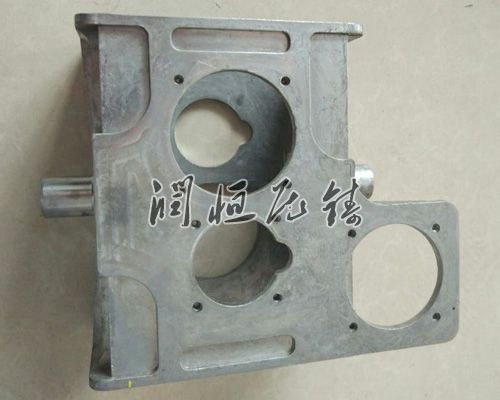
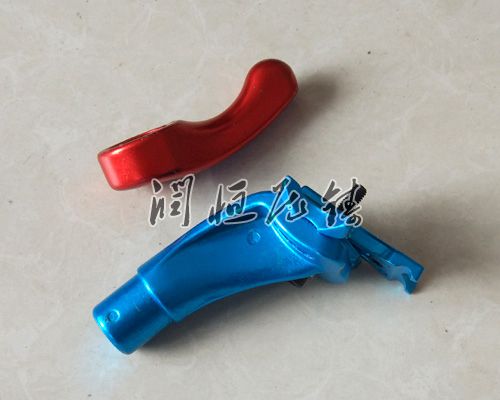
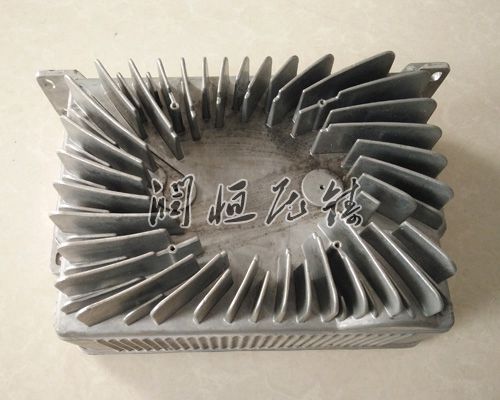
压铝铸件作为现代工业的核心部件,其正确性直接影响成型质量与使用性能,而的维护体系则是确定设备寿命和生产速率的关键。本文从规范、模具维护、设备保养三个维度,系统阐述压铝铸件全生命周期管理要求。
一、压铝铸件规范要求
结构原则
壁厚均匀性:铝合金热导率不错,壁厚突变易导致缩孔缺陷。某汽车发动机支架时,将小壁厚控制在2.5mm,并通过3mm过渡圆角连接不同厚度区域,使缩孔发生率降低60%。
增加筋配置:正确布置增加筋(筋高≤4倍壁厚,筋宽≥0.5倍壁厚)可提升刚度30%以上。某5G基站滤波器通过"井"字型增加筋,在减重15%的同时保持同等强度。
拔模角度:为确定顺利脱模,内孔拔模角需≥1.5°,外壁拔模角≥1°。某LED散热器外壳通过2°拔模角,使脱模力降低40%。
浇注系统
内浇口优化:采用扇形或环形内浇口,截面积计算公式为:A=m/(ρvΔt),其中m为金属液质量,ρ为密度,v为填充速度,Δt为填充时间。某航空零件通过将内浇口宽度从8mm增至12mm,使填充时间缩短至0.015秒。
溢流槽配置:设置在然后填充区域,容积为铸件体积的5-10%。某新能源汽车电池盒在厚壁部位增设环形溢流槽,去掉气孔缺陷。
排气系统:排气槽控制在0.05-0.1mm,宽度3-5mm,总截面积≥内浇口截面积的60%。某电子设备外壳通过真空压铸技术(真空度≤50mbar)配合排气系统,使内部气孔率降至0.1%以下。
材料与工艺适配
合金选择:ADC12适用于复杂薄壁件,A380适合结构件。某无人机机臂采用ZL101A合金,通过T6热处理使抗拉强度提升至320MPa。
热处理规范:固溶处理温度535±5℃,保温时间按壁厚1.2min/mm计算,淬火介质采用60-80℃热水。某诊治器械外壳经热处理后,硬度波动范围从±15HV缩小至±5HV。
二、模具维护管理要求
日常保养规范
清洁处理:每班次结束后使用煤油清洗分型面,配合压缩空气吹扫冷却水道。某压铸厂通过建立模具清洗SOP,使模具寿命延长30%。
润滑维护:型芯滑动部位每4小时涂抹高温润滑脂(工作温度≥300℃),导柱导套采用二硫化钼喷剂防护。
紧固检查:每日开机前检查模具紧固螺栓扭矩(标准值的80-90%),某发动机缸体模具因螺栓松动导致飞边缺陷,经扭矩校准后问题去掉。
定期检修标准
型腔检测:每5000模次使用三坐标测量仪检测型腔尺寸,允许偏差±0.02mm。某5G滤波器模具经检测发现型芯磨损0.03mm,及时修理后避免批量报废。
冷却系统维护:每月进行水道酸洗(5%盐酸溶液,温度40℃),配合内窥镜检查水道堵塞情况。某汽车零部件厂通过水道维护,使模具冷却速率提升25%。
易损件替换:顶针、滑块等部件按寿命周期替换(顶针≤5万模次,滑块≤10万模次),某电子连接器模具因未及时愈换顶针导致产品顶白缺陷。
三、压铸设备维护要求
压射系统保养
压射杆维护:每2000小时检查压射杆直线度(≤0.05mm/m),配合面涂抹MoS2润滑剂。某航空零件压铸机因压射杆偏移导致产品壁厚超差,经校准后合格率恢复至.5%。
增压系统检测:每月测试增压响应时间(≤0.02秒),检查储能器压力(设定值的90-105%)。某新能源汽车电池盒生产线因增压延迟导致冷隔缺陷,调整后问题解决。
液压系统维护
油液管理:每1000小时检测油液清洁度(NAS1638标准≤7级),每2000小时替换滤芯(过滤精度10μm)。某压铸厂通过油液监测,使液压泵寿命延长40%。
密封件愈换:每5000小时替换液压缸密封件,压力表每年校验。某LED散热器模具因密封泄漏导致压射压力不足,愈换密封后恢复正常。
稳定防护要求
防护装置:安装稳定光幕(响应时间≤20ms)、机械防护栏(高度≥1.2m),定期测试急停按钮(动作时间≤0.1秒)。
操作规程:制定标准化作业指导书(SOP),明确模具安装、参数设置、质量检验等12项关键步骤。某企业通过SOP管理,使人为操作失误率降低80%。
压铝铸件的与维护需建立系统化管理体系,通过数字化工具(如ProCAST模拟软件)、防预性维护计划(PM)、智能监测系统(IoT传感器)的协同应用,可实现产品不良率≤0.3%、模具寿命≥30万模次、设备综合速率(OEE)≥85%的管控目标。随着工业4.0的推进,基于大数据分析的预测性维护将成为提升压铸生产效能的核心方向。