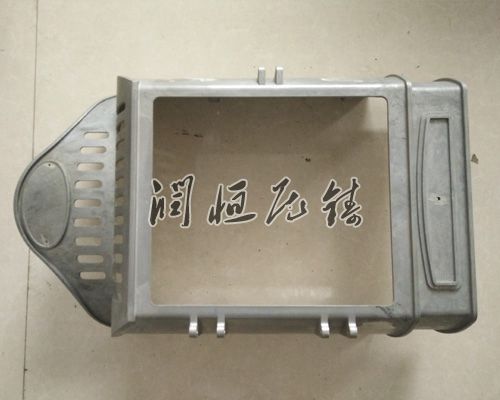
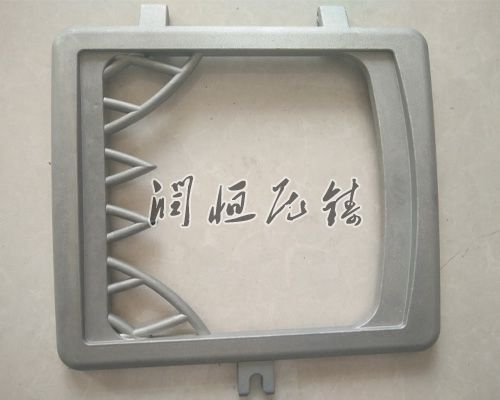
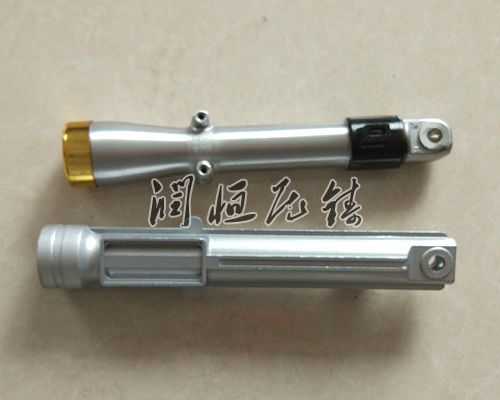
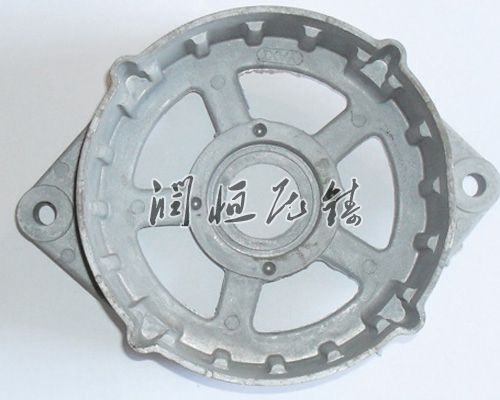
压铝铸件粘模粘料问题是铝合金压铸生产中常见且棘手的问题,它直接影响产品的外观质量和合格率,严重时甚至会导致铸件报废,增加生产成本。这一问题本质上源于压铸合金与模具钢之间的物理化学作用,导致铸造材料粘在模具表面上。下面将从多个方面详细分析压铝铸件粘模粘料问题的成因及解决措施。
成因分析
模具:
浇注系统不正确,如内浇口角度过大,导致合金液以高压、、高温冲刷模具型腔壁,增加粘模风险。
模具冷却系统不,导致模具温度分布不均,部分区域温度过高,使脱模剂失效,合金液与模具发生反应。
模具材料与处理:
模具材料选择不当,如高温强度和韧性不足,性和抗热疲劳性差,易导致模具表面损伤和粘模。
模具表面硬度不适当,硬度过低导致不怕磨性差,硬度过高则易产生脆性开裂,均会增加粘模风险。
模具表面粗糙度过大或过小,均不利于脱模剂的均匀分布和脱模效果。
模具表面处理不当,如渗氮处理不当可能损害抗热龟裂性能,氧化处理不充足则无法形成保护层。
合金液成分与工艺:
合金液中铁含量过高或过低,均会生成金属间化合物相AlFeSi,导致粘模。
合金液精炼不充足,含有多杂质,会直接冲刷模具表面,增加模具表面的粗糙度,加剧粘模现象。
浇注温度过高或过低,充填速度过快或过慢,均会影响合金液的流动性和充填性能,增加粘模风险。
喷涂工艺:
脱模剂选择不当,如不怕温不够或稀释倍数过高,导致脱模剂在模具高温下失效。
喷涂不均匀或不足,导致模具表面无法形成薄膜,合金液直接与模具冲刷,产生粘模。
解决措施
改进模具:
优化浇注系统,避免合金液持续冲刷型腔壁或型芯。
模具冷却系统,确定模具温度分布均匀,降低粘模风险。
优化模具材料与处理:
选用的模具材料,如具有高温强度和韧性、性和抗热疲劳性的钢材。
正确控制模具表面硬度,避免过低或过高导致的粘模问题。
采用适当的模具表面粗糙度,利于脱模剂分布均匀。
采用表面处理工艺,如渗氮、氧化等,形成保护层,提升模具的抗粘模能力。
优化合金液成分与工艺:
严格控制合金液中铁含量,保持在正确范围内。
充足精炼合金液,减少杂质含量。
正确控制浇注温度和充填速度,合金液的流动性和充填性能。
改进喷涂工艺:
选择适当的脱模剂,确定其在模具高温下仍能发挥作用。
喷涂时要确定均匀、足量,覆盖模具表面所有区域。
综上所述,压铝铸件粘模粘料问题涉及多个方面,需要从模具、模具材料与处理、合金液成分与工艺以及喷涂工艺等多个角度综合考虑和解决。只有各个环节相互配合、鼎力协作,才能大程度上调节压铸粘模问题,提升产品合格率和生产速率。