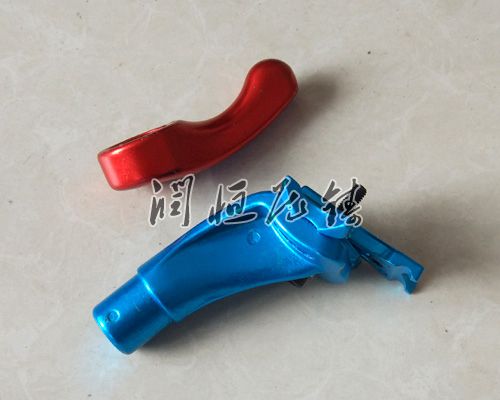
锌合金压铸件的非加工面,是直接决定产品外观质感与装配适配性的核心区域,这类区域后续不再开展任意机加工处理,轮廓精度一旦出现偏差,就会直接导致外观瑕疵、装配卡滞等批量不良。建立覆盖全流程的操作规范,是稳定保留非加工面轮廓精度的核心路径。
型腔成型面的前置细致化管控规范,是从源头锁定非加工面轮廓精度的主要前提。型腔精加工阶段,针对所有对应锌铸件非加工面的成型区域,严格执行精度不错研磨抛光工艺,确定型面的轮廓度全部符合设计要求,不存在局部凹陷、凸起、圆角偏差的隐性缺陷。主要关照非加工面上的标识字符、细微纹理、过渡圆角这类易出现精度偏差的局部区域,逐点核验轮廓形态,确认所有细节特征都与设计基准全部对齐,不会出现局部特征缺失、变形的问题。型腔表面处理过程中,采用均匀的改性工艺,确定非加工面对应的型面不会出现局部涂层厚度不均的问题,避免涂层堆积导致型腔轮廓尺寸出现偏差,后期影响铸件非加工面的成型精度。型腔正式投入生产前,通过精度不错扫描全量比对非加工面的型面轮廓,确认所有区域的精度都达标,从型腔端为锌铸件非加工面的轮廓精度筑牢基础。
充型与压射过程的流态准确管控规范,是避免非加工面轮廓变形的核心关键。流场调试阶段,针对非加工面的分布位置,规划平缓有序的充型路径,避免锌液长时间直接冲击非加工面的局部区域,防止该区域的型面在持续高温高压冲刷下出现微量形变,导致后续成型的铸件非加工面轮廓出现偏差。同时控制锌液的充型推进节奏,确定非加工面的所有细微轮廓都可以被锌液完整填充,不会出现局部轮廓填充不足、缺料的问题。压射工况调试过程中,准确控制压射的压力与速度参数,避免压力过大导致锌液在分型面位置大量溢出,在非加工面的边缘位置形成多余的飞边,破坏非加工面的轮廓完整性。同时调试模具的锁模力参数,确定锁模力全部适配压射的胀型力,不会出现局部分型面胀开的问题,避免非加工面的边缘位置出现多余的凸起飞边,影响整体轮廓精度。流场与工况调试完成后,试生产首件铸件,核验非加工面的成型状态,确认所有轮廓特征完整清晰,无填充不足、局部变形的问题,从充型端确定非加工面的轮廓精度稳定。
脱模与后处理的细致化操作规范,是闭环保留非加工面轮廓精度的收尾防线。脱模机构调试过程中,确定所有顶针的顶出力均匀同步,顶出速度平缓可控,避免局部顶针的顶出力过大、速度过快,在非加工面的对应位置顶出凹痕,破坏非加工面的轮廓平整度。铸件脱模后,采用柔性的冷却方式,让铸件整体温度均匀缓慢下降,避免快冷却导致非加工面出现局部热变形,引发轮廓精度偏差。后续的浇道与溢流切除工序,采用适配的柔性切割工艺,严格沿着预设的分离边界操作,避免切割过程中损伤非加工面的边缘轮廓,不会在非加工面的边缘留下多余的残留凸起,也不会切伤非加工面的本体轮廓。后续的表面清理工序,采用无接触的柔性清理方式,避免使用硬质打磨工具直接接触非加工面,防止打磨过度破坏非加工面的原始轮廓精度。量产过程中,定期抽检铸件非加工面的轮廓精度,及时识别模具的隐性磨损、工况参数的漂移,针对性完成微调校准,长期稳定保留锌合金压铸件非加工面的原始轮廓精度,确定产品的外观质感与装配适配性全部符合设计要求。