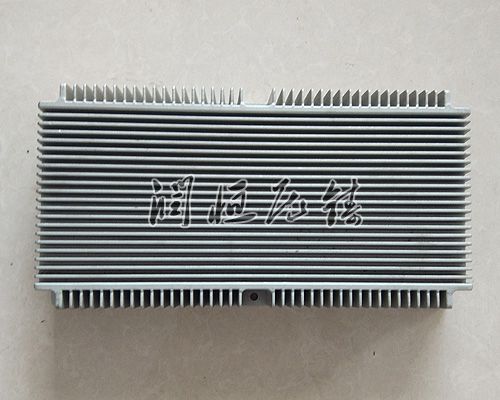
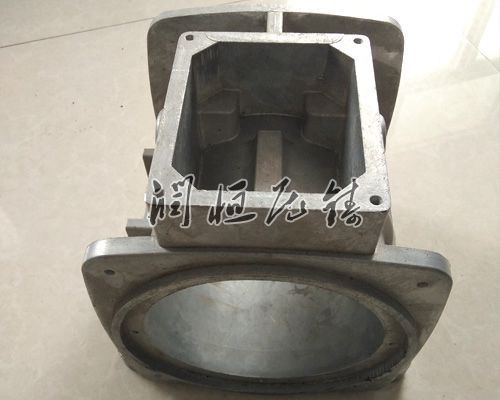
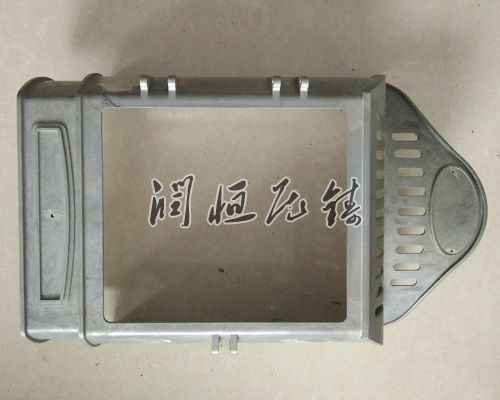
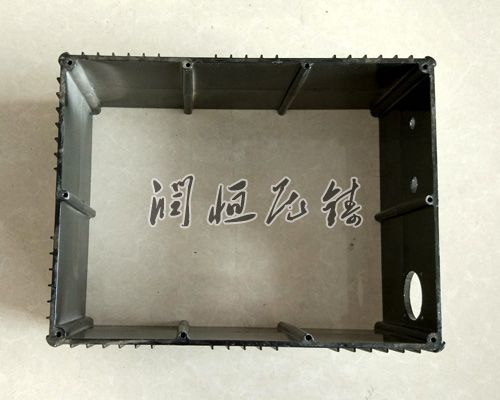
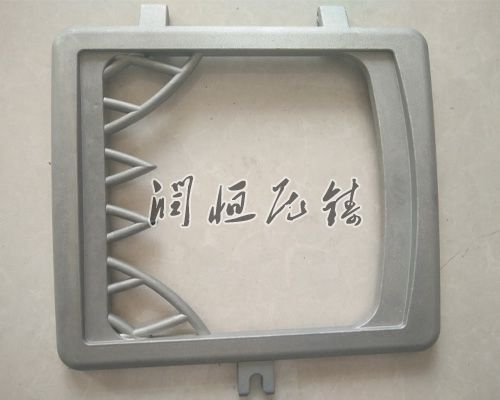
锌合金压铸件凭借其低熔点、高流动性及不错的加工性能,在汽车、电子、通信等区域普遍应用。随着行业对轻量化、节能与环保要求的提升,锌合金压铸件的需兼顾结构强度与重量优化,同时通过材料选型与工艺创新实现性能突破。以下从原则、材料选择及工艺优化三个维度,探讨锌合金压铸件轻量化的实现路径。
一、轻量化原则
1.壁厚优化与均匀性控制
锌合金压铸件的壁厚直接影响重量与成型质量。时应遵循“小壁厚原则”,在达到力学性能的前提下尽可能减小壁厚。例如,普通锌合金件的小壁厚可控制在范围内,而增加筋的厚度通常为相邻壁厚的三分之二至四分之三,既能提升结构强度,又避免局部过厚导致缩孔或变形。同时,需通过肋板减少壁厚差异,使金属液填充愈均匀,降低因温度梯度引发的内应力。
2.圆角过渡与拔模斜度
锐利转角易引发应力集中,导致铸件开裂或疲劳失效。时应采用圆角过渡,圆角半径一般取壁厚的比例,对于变截面结构需根据几何关系动态调整。此外,拔模斜度是脱模的关键参数:配合面外表面斜度通常不小于值,内表面则需愈大;非配合面斜度可适当放宽,以简化模具结构并减少材料用量。
3.孔槽与螺纹的集成化
守旧加工中,深孔或螺纹需通过二次机械加工完成,不仅增加重量,还可能破坏铸件表面性。轻量化倡导“压铸成型优先”,例如孔槽与直径需达到比例,避免细长型芯弯曲;螺纹则选择择择压铸直接成型,其小螺距与外径需根据锌合金流动性确定,以减少后续加工工序。
二、材料选型策略
1.牌号选择与性能匹配
锌合金按成分可分为ZA系列、ZAM系列等,不同牌号在强度、硬度及不怕蚀性上存在差异。例如,ZA-8合金因铝含量较不错,具有不错的流动性和不怕蚀性,适用于外观件如手机外壳;而ZAM-12合金因铜含量增加,强度与硬度明显提升,愈适合内部结构件如支架。时需根据工件受力状态(如拉压、振动)及工作环境(如湿度、接触介质)选择匹配牌号,避免过度导致重量增加。
2.表面处理与长时间性提升
锌合金在自然时效中易发生蠕变,导致尺寸变化。轻量化需结合表面处理技术提升长时间性:铬酸盐钝化处理可形成致密氧化膜,增强不怕蚀性;电镀锌或镍层不仅能美化外观,还能通过牺牲阳保护基体;喷涂环氧树脂粉涂层则适用于需要绝缘或不怕化学腐蚀的场景。例如,汽车连接器通过镀镍处理,在减轻重量的同时达到与不怕蚀性要求。
三、工艺优化路径
1.模具与材料升级
模具是轻量化的核心载体。模芯材料需兼顾性与红硬性,例如H13钢因与抗热疲劳性能,适用于大批量生产;8407钢则因蚀性不错,适合精度不错铸件。模框材料可选用球墨铸铁或中碳钢,通过优化热处理工艺减少变形。此外,三维建模与仿真技术可提前预测金属液填充状态,优化分型面与浇口位置,避免因缺陷导致材料浪费。
2.熔炼与压铸参数控制
锌合金熔点低,但熔炼温度需严格控制在范围内,避免铝元素烧损或氧化夹杂增多。压铸过程中,压力、速度与时间需动态平衡:充型可减少冷隔,但需避免卷气;低压保持则有助于金属液补缩,减少缩松。例如,采用真空压铸技术可明显降低孔隙率,使铸件在减轻重量的同时保持。
3.无损检测与质量追溯
轻量化对铸件内部质量要求愈高。无损检测技术(如X射线探伤、特别波检测)可实时监测孔隙、裂纹等缺陷,确定轻量化结构不牺牲性。通过建立质量追溯系统,记录每批次铸件的工艺参数与检测结果,可为后续优化提供数据支持。
结语
锌合金压铸件的轻量化需以为先导,通过壁厚优化、圆角过渡等原则减少冗余材料;以材料选型为基础,根据性能需求匹配牌号与表面处理工艺;以工艺创新为支撑,通过模具升级、参数控制与无损检测实现质量闭环。未来,随着压铸技术向细致化、集成化方向发展,锌合金压铸件将在轻量化区域展现愈大潜力,为汽车、电子等行业的节能减排提供关键支撑。