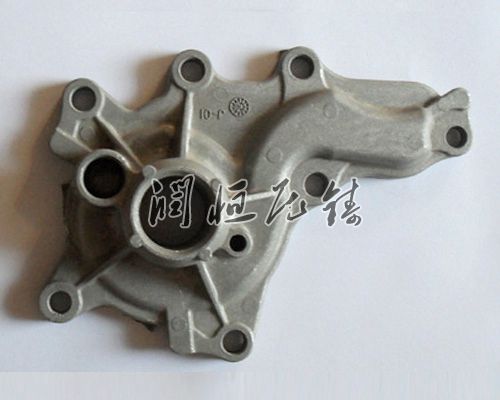
压铸铝件生产中,材料特性、温度控制与模具寿命三者构成细致的动态平衡体系。材料性能决定模具的初始承载能力,温度波动影响模具的热疲劳进程,而模具寿命则直接反映工艺参数的正确性。三者相互作用,共同决定压铸生产的稳定性与经济性。
一、材料特性:模具寿命的底层支撑
压铸铝合金的熔点范围与热膨胀系数直接影响模具的受力状态。铝液温度通常控制在区间,在此温度下,模具型腔表面需承受反复的热冲击。若材料选择不当,如选用热疲劳抗力不足的模具钢,模具表面在经历多次热胀冷缩后易产生龟裂。例如,H13钢因具备不错的冷热疲劳抗力,成为铝压铸模具的主流材料,其组织稳定性可抵抗铝液冲刷带来的晶粒粗化现象。
材料度对模具寿命的影响同样明显。杂质含量高的模具钢在高温下易形成偏析带,成为裂纹萌生的源头。当硫、磷等杂质含量超标时,模具的韧性会大幅下降,在承受交变热应力时愈易发生脆性断裂。此外,材料中的碳化物分布均匀性也重要,细小弥散的碳化物可明显提升模具的抗磨损性能,延长其服役周期。
二、温度控制:模具寿命的关键变量
模具温度管理需兼顾铸件质量与模具保护。模具表面温度应维持在范围,此温度区间可铝液填充顺畅,同时避免模具因温差过大产生热应力。当模具温度低于正确范围时,铝液流动性下降,铸件易出现冷隔、浇不足等缺陷,此时需提升压射速度,但会加剧模具型腔的冲蚀;而模具温度过高时,脱模剂挥发过快,难以形成润滑层,导致粘模现象频发,模具表面磨损加剧。
温度波动频率对模具寿命的影响不容忽视。在连续生产中,模具每经历一次压铸循环,其温度场便完成一次从高温到低温的剧烈变化。这种周期性热应力作用会导致模具材料产生微裂纹,随着循环次数增加,裂纹逐渐扩展形成宏观裂纹。通过采用模温机实现模具温度的准确控制,可明显降低热疲劳损伤。例如,在生产复杂结构件时,通过热电偶实时监测模具温度,配合冷却水路的动态调节,可使模具温度波动范围大幅缩小,从而延长模具使用寿命。
铝液浇注温度的选择需平衡质量与模具保护。浇注温度过高虽可改进铝液流动性,但会加剧模具型腔的热冲击,加速模具表面的氧化与剥落;浇注温度过低则可能导致铸件内部收缩应力增大,引发裂纹缺陷。实际生产中,需根据铸件结构复杂程度与模具材料特性,在确定铸件质量的前提下,尽可能选择较低的浇注温度。
三、协同优化:工艺参数的系统性调控
材料、温度与模具寿命的协同优化需贯穿整个压铸工艺链。在模具阶段,需根据铝合金的热物理性能优化型腔结构,避免尖锐圆角与截面突变导致的应力集中。对于精度不错铸件,可采用预试验模具获取收缩率数据,为量产模具的提供依据。
工艺环节,需严格控制机加工精度与热处理质量。不正确的机加工易产生加工硬化层与残余应力,成为模具早期失效的隐患;而热处理工艺不当则会导致模具组织异常,降低其抗热疲劳性能。例如,淬火温度过高或保温时间不足,会使模具表面产生淬硬层,在使用过程中易出现剥落现象。
使用维护阶段,需建立的模具保养制度。定期清理模具型腔内的铝皮与沉积物,可防止其划伤模具表面;对模具进行去应力回火处理,可去掉使用过程中产生的内应力,延缓热疲劳裂纹的扩展。此外,采用的模具监测技术,如红外热成像仪实时监测模具温度分布,可及时发现潜在的热疲劳热点,为工艺调整提供依据。