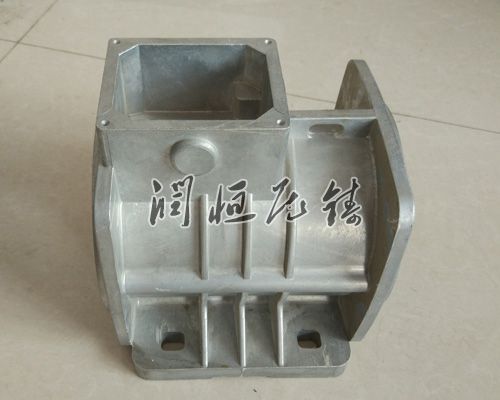
铝铸件因其轻量化、高比强度和的铸造性能,普遍应用于汽车、电子、机械等区域。然而,铝铸件的性能与性不仅取决于整体结构,愈依赖于圆角、工艺孔倒角等细节的正确性。这些看似微小的元素,实则对铸件的应力分布、成型质量、加工速率及使用寿命产生深远影响,需通过系统性分析实现功能与工艺的准确平衡。
一、圆角:应力分散与成型优化的艺术
1.应力分散的核心功能
铝铸件在服役过程中需承受机械载荷、热应力及振动冲击,而直角过渡区域是应力集中的高发地带。圆角通过将尖锐棱边转化为平滑过渡的曲面,降低应力峰值,避免因应力集中引发的裂纹扩展。例如,在电机壳体的法兰连接处,圆角可分散螺栓预紧力产生的边缘应力,防止长期使用后出现疲劳裂纹;在散热鳍片根部,圆角能减少热循环导致的热应力集中,提升结构长时间性。
2.铸造工艺的适配性优化
圆角对铝液的充型与凝固过程具有关键影响。在压铸或低压铸造中,金属液需快填充型腔,直角过渡会导致液流分离,形成涡流或冷隔缺陷;而圆角过渡能引导金属液平稳流动,减少充型阻力,提升填充性。此外,圆角还能改进铸件的凝固条件:均匀的圆角半径可推动顺序凝固,避免厚薄交界处因收缩不均产生缩孔或疏松。例如,在复杂腔体结构中,通过优化圆角半径,可使金属液在型芯周围形成均匀的凝固层,降低热裂风险。
3.表面质量与后处理协同
圆角对铸件表面质量及后续加工具有直接影响。大的圆角半径可减少模具型腔的磨损,延长模具寿命;同时,圆角表面愈易通过抛光或喷砂处理达到要求的粗糙度,提升外观一致性。在需要机加工的部位(如轴承安装孔),圆角需预留足够的加工余量,避免因圆角过小导致刀具切削力集中,引发振动或表面波纹。例如,某企业通过将安装孔圆角半径从常规值调整,既确定了铸造质量,又降低了机加工难度,后期使产品合格率明显提升。
二、工艺孔倒角:功能集成与速率的平衡
1.脱模与装配的功能集成
工艺孔是铝铸件中用于安装、定位或减轻重量的非关键孔洞,其倒角需兼顾脱模便利性与装配兼容性。在压铸过程中,工艺孔的边缘若未倒角,脱模时金属与模具型芯的摩擦力会增大,可能导致孔壁划伤或模具磨损;而正确的倒角可引导铸件顺利脱出,同时减少毛刺生成。在装配环节,倒角能作为导向结构,帮助螺栓或销钉快定位,避免因孔口毛刺或棱边磕碰导致装配失败。例如,在发动机缸体工艺孔中,通过优化倒角角度与宽度,既提升了脱模速率,又降低了装配过程中的废品率。
2.应力调节与疲劳寿命提升
工艺孔边缘是应力集中的敏感区域,在交变载荷作用下易引发疲劳裂纹。倒角通过去掉尖锐棱边,降低应力集中系数,明显提升结构疲劳寿命。例如,在轨道交通铝铸件中,工艺孔倒角需达到严格的疲劳强度要求,通过将直角过渡改为大半径倒角,可使疲劳裂纹萌生寿命延长。此外,倒角还能改进孔周边的应力分布,使载荷愈均匀地传递至周围材料,避免局部过载。
3.加工工艺与成本控制的协同
工艺孔倒角需与加工工艺深层协同,以实现速率与成本的平衡。对于大批量生产的铝铸件,倒角通常采用模具成型,无需后续加工,此时倒角尺寸需与模具型芯精度匹配,避免因模具磨损导致倒角不一致;对于小批量或精度不错要求的铸件,倒角可通过机加工或去毛刺工艺实现,此时需预留足够的加工余量,并考虑刀具可达性。例如,在航空航天铝铸件中,通过采用“模具成型+少量手工打磨”的工艺路线,既确定了倒角质量,又控制了成本。
三、圆角与工艺孔倒角的集成方法
圆角与工艺孔倒角的需通过集成化方法实现协同优化。起先,基于铸件的功能需求确定关键区域的圆角半径范围,再通过铸造模拟软件分析金属液填充过程,识别潜在缺陷风险区域;随后,根据缺陷类型(如冷隔、缩孔)调整圆角参数,并同步优化工艺孔倒角尺寸以降低脱模阻力;然后,通过快原型与试模验证正确性,形成“-模拟-优化-验证”的闭环迭代。例如,在某新能源汽车电机壳体的中,团队通过集成化,将圆角半径与工艺孔倒角尺寸进行联动优化,既提升了铸件强度,又降低了模具成本,终使产品市场竞争力明显增强。
铝铸件的圆角与工艺孔倒角,是细节优化与整体性能提升的典型范例。通过的方法与工艺协同,这些微小元素可转化为铸件性、速率与成本的核心优点,为提供坚实支撑。